वैक्यूम कास्टिंग की लागत को प्रभावित करने वाले 5 कारक
वैक्यूम कास्टिंग एक बहुमुखी विनिर्माण प्रक्रिया है जिसका उपयोग अक्सर प्रोटोटाइप, उत्पाद सत्यापन और कम मात्रा में उत्पादन के लिए किया जाता है। यह जटिल आकृतियों, पेचीदा सतहों और विभिन्न प्रकार की सामग्रियों को बिना किसी अतिरिक्त उपकरण लागत के बना सकती है जो सामान्य बड़े पैमाने पर उत्पादन प्रक्रियाओं में होती है। इसलिए वैक्यूम कास्टिंग परियोजना की कीमत तय करने में केवल रेज़िन ही एकमात्र कारक नहीं है। अंतिम कीमत पुर्जे की ज्यामिति, सामग्री के चयन, उत्पादन मात्रा, साँचे की आवश्यकताओं और अंतिम रूप देने के मानदंडों से प्रभावित हो सकती है।
इन लागत कारकों को समझने से इंजीनियरों, उत्पाद डेवलपर्स, खरीद टीमों और निर्माताओं को यथार्थवादी बजट बनाने और अनावश्यक विशिष्टताओं को दूर करने में मदद मिलती है। कम मात्रा में उत्पादित एक बुनियादी पुर्जे के लिए अपेक्षाकृत सरल प्रक्रिया की आवश्यकता हो सकती है, जबकि सख्त सहनशीलता, उच्च सतह आवश्यकताओं और कई उत्पादन बैचों वाले एक जटिल घटक के लिए कहीं अधिक तैयारी और श्रम की आवश्यकता हो सकती है।
इस लेख में, हम वैक्यूम कास्टिंग की कीमत को प्रभावित करने वाले 5 मुख्य पहलुओं पर चर्चा करेंगे: पुर्जे की जटिलता, सामग्री का चयन, उत्पादन मात्रा, सिलिकॉन मोल्ड का डिज़ाइन और टिकाऊपन, और सतह परिष्करण की आवश्यकताएं। प्रत्येक तत्व के प्रभाव को समझने से खरीदार को अनुमानों की तुलना करने और उत्पादन से पहले व्यावहारिक डिज़ाइन संबंधी निर्णय लेने में मदद मिलेगी।
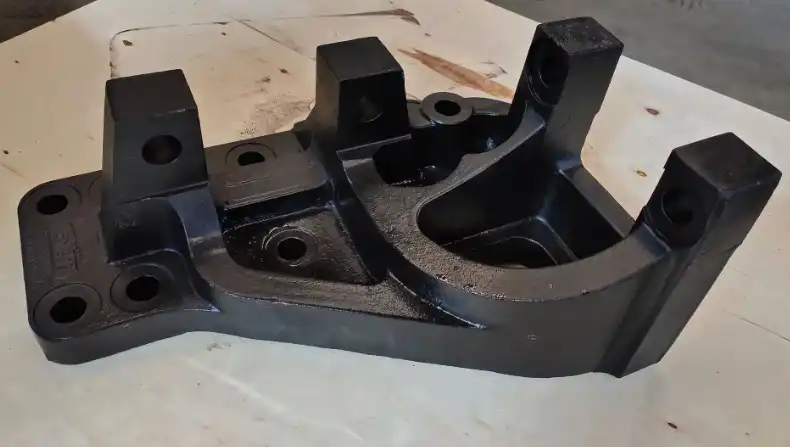
1. भाग की जटिलता और डिज़ाइन संबंधी आवश्यकताएँ
ज्यामिति मास्टर पैटर्न और मोल्ड तैयार करने की प्रक्रिया को कैसे प्रभावित करती है?
वैक्यूम कास्टिंग का कोटेशन तैयार करते समय निर्माता सबसे पहले पार्ट की ज्यामिति पर ध्यान देते हैं। आमतौर पर, खुली सतहों और सरल विशेषताओं वाले अपेक्षाकृत सरल कंपोनेंट की नकल करना गहरे गड्ढों, पतली दीवारों, अंडरकट, तीखे बदलावों या जटिल विवरणों वाले कंपोनेंट की तुलना में आसान होता है।
ऐसा इसलिए है क्योंकि वैक्यूम कास्टिंग अक्सर एक मास्टर पैटर्न या मॉडल से शुरू होती है जिसका उपयोग सिलिकॉन मोल्ड बनाने के लिए किया जाता है। मोल्ड को मूल मॉडल की ज्यामिति को सही ढंग से दर्शाना चाहिए, और यह भी सुनिश्चित करना चाहिए कि तैयार कास्टिंग को पार्ट या मोल्ड को नुकसान पहुंचाए बिना निकाला जा सके।
इसलिए, जटिल ज्यामिति के कारण तैयारी में अधिक समय लग सकता है। कई अंडरकट वाले भागों के लिए मोल्ड को सावधानीपूर्वक विभाजित करने की आवश्यकता हो सकती है, और आंतरिक गुहाओं के लिए अतिरिक्त कोर या विशिष्ट मोल्ड सुविधाओं की आवश्यकता हो सकती है। पतले भागों में राल भरते समय अधिक सावधानी बरतने की आवश्यकता हो सकती है क्योंकि सामग्री को जमने से पहले आवश्यक स्थानों तक पहुंचना होता है।
ग्राहकों के लिए इसका मतलब यह है कि लगभग समान आकार वाली दो वस्तुओं की उत्पादन लागत में काफी अंतर हो सकता है। सामग्री की मात्रा लागत का केवल एक हिस्सा है। घटक की ज्यामिति ही तैयारी, सांचे के डिजाइन और आवश्यक मैनुअल हैंडलिंग की मात्रा निर्धारित करने वाला एक महत्वपूर्ण कारक है।
सख्त सहनशीलता से निरीक्षण और प्रक्रिया संबंधी आवश्यकताएं बढ़ सकती हैं।
वैक्यूम कास्टिंग की लागत को प्रभावित करने वाला एक अन्य डिज़ाइन कारक आयामी सहनशीलता है। मानक प्रोटोटाइप आवश्यकताएँ बहुत सरल हो सकती हैं, लेकिन अधिक सटीक आयामी विशिष्टताओं वाले घटकों के लिए अधिक विस्तृत मास्टर पैटर्न तैयारी, मोल्ड नियंत्रण, कास्टिंग निरीक्षण और पोस्ट-प्रोसेसिंग की आवश्यकता हो सकती है।
प्राप्त की जा सकने वाली सहनशीलता पुर्जे के आकार, ज्यामिति, राल के व्यवहार, साँचे की स्थिति और उपचार की परिस्थितियों पर भी निर्भर करती है। इसलिए, प्रत्येक विशेषता पर अनुचित रूप से सख्त सहनशीलता लागू करने के बजाय, यह निर्धारित करना महत्वपूर्ण है कि वास्तव में कौन से आयाम महत्वपूर्ण हैं।
उदाहरण के लिए, किसी गैर-कार्यात्मक कॉस्मेटिक सतह पर सख्त टॉलरेंस से निर्माण और निरीक्षण संबंधी आवश्यकताएं बढ़ सकती हैं, जबकि इससे कोई व्यावहारिक लाभ नहीं मिलता। बेहतर तरीका यह है कि तकनीकी ड्राइंग पर आवश्यक इंटरफेस, माउंटिंग स्थान, छेद और कार्यात्मक आयामों को चिह्नित किया जाए।
इससे निर्माता को प्रक्रिया नियंत्रण पर ध्यान केंद्रित करने की सुविधा मिलती है, जहां इसकी सबसे अधिक आवश्यकता होती है, साथ ही साथ पूरी परियोजना की लागत भी कम रहती है।
2. सामग्री चयन और राल संबंधी आवश्यकताएँ
मानक और विशिष्ट रेजिन की मूल्य संरचना अलग-अलग होती है।
विशेष प्रकार के रेजिन की कीमत मानक रेजिन से भिन्न होती है।
सामग्री की लागत सीधे तौर पर इस्तेमाल किए गए रेजिन के प्रकार से प्रभावित होती है। वैक्यूम कास्टिंगकई प्रकार के पॉलीयुरेथेन और विशेष कास्टिंग रेजिन उपलब्ध हैं जो कठोरता, लचीलापन, प्रभाव प्रतिरोध, ताप प्रतिरोध, दिखावट और अन्य गुणों के विभिन्न स्तर प्रदान कर सकते हैं।
सामान्य राल से बना प्रोटोटाइप तो ठीक रहेगा, लेकिन यदि किसी प्रोजेक्ट के लिए आपको विशिष्ट यांत्रिक या दृश्य गुणों की आवश्यकता है, तो आपको अधिक विशिष्ट फॉर्मूलेशन की आवश्यकता होगी। उत्पादन में उपयोग होने वाले प्लास्टिक की प्रतिकृति बनाने के लिए इस्तेमाल की जाने वाली सामग्रियों की लागत भी उन गुणों पर निर्भर करती है जिनकी नकल करने का उनका उद्देश्य है।
उदाहरण के लिए, एक ग्राहक आयामी मूल्यांकन के लिए एक कठोर घटक की मांग कर सकता है, जबकि दूसरे अनुप्रयोग में लोचदार उत्पाद के व्यवहार की नकल करने के लिए अधिक लचीली सामग्री की आवश्यकता हो सकती है। ये आवश्यकताएं सामग्री की लागत के साथ-साथ विनिर्माण प्रक्रिया को भी प्रभावित करती हैं।
खरीदारों को कोटेशन प्राप्त करते समय केवल "सबसे सस्ता रेज़िन" मांगने के बजाय आवश्यक सामग्री की गुणवत्ता के बारे में जानकारी लेनी चाहिए। इससे निर्माता को उपयुक्त सामग्री प्रदान करने का बेहतर आधार मिलता है और यह संभावना कम हो जाती है कि ऐसा रेज़िन चुना जाए जो इच्छित उपयोग के मानदंडों को पूरा न करता हो।
फिलर्स, रंग और एडिटिव्स सामग्री की लागत को बदल सकते हैं।
रंग और दिखावट संबंधी मानदंड भी वैक्यूम कास्टिंग की लागत को प्रभावित कर सकते हैं। एक मानक रंग के लिए विशिष्ट रंग की तुलना में कम तैयारी की आवश्यकता हो सकती है, जिसे अनुमोदित संदर्भ नमूने से मेल खाता हो।
विशेष फिलर्स और एडिटिव्स के लिए अधिक प्रोसेसिंग और सामग्री की आवश्यकता हो सकती है। उपयोग के आधार पर, फिलर्स का प्रयोग कठोरता, घनत्व, तापीय गुण, दिखावट या अन्य विशेषताओं को समायोजित करने के लिए किया जा सकता है। हालांकि, विशेष एडिटिव्स से सामग्री की लागत बढ़ सकती है और मिश्रण और ढलाई तकनीकों में बदलाव की आवश्यकता हो सकती है।
धातुई प्रभाव, पारदर्शी कोटिंग, अनुकूलित रंग और अन्य दृश्य संबंधी आवश्यकताओं को कोटेशन देने से पहले ही बता देना चाहिए। यदि मोल्ड निर्माण या पहले कास्टिंग प्रयास के बाद दिखावट संबंधी आवश्यकताओं में कोई बदलाव होता है, तो अतिरिक्त तैयारी की आवश्यकता हो सकती है।
बजट में सामग्री की बर्बादी को शामिल किया जाना चाहिए।
वैक्यूम कास्टिंग तरल राल को मिलाने, डालने, जमने आदि चरणों की प्रक्रिया है। किसी परियोजना के लिए खरीदी गई सभी सामग्री का अंतिम उत्पाद में उपयोग होना आवश्यक नहीं है।
रनर, गेट, ओवरफ्लो सेक्शन, टेस्ट पीस और सेटअप प्रक्रियाओं में सामग्री खर्च हो सकती है। रिसाव या खराब मिश्रण से भी बर्बादी हो सकती है। यह समस्या तब और बढ़ जाती है जब चुनी गई राल महंगी हो या परियोजना में कई बार ढलाई करनी पड़े।
एक कुशल निर्माता सही मोल्ड डिज़ाइन का उपयोग करके, सामग्री की उचित मात्रा की गणना करके, सही ढंग से मिश्रण करके और उत्पादन को कुशलतापूर्वक व्यवस्थित करके बर्बादी को कम कर सकता है। इसलिए, खरीदारों के लिए यह आवश्यक है कि वे केवल राल की नाममात्र कीमत के आधार पर नहीं, बल्कि कुल सामग्री उपयोग के आधार पर आपूर्तिकर्ताओं की तुलना करें।
3. उत्पादन मात्रा और बैच का आकार
मात्रा बदलने से प्रति भाग लागत क्यों बदल जाती है?
वैक्यूम कास्टिंग की अर्थव्यवस्था पर उत्पादन मात्रा का गहरा प्रभाव पड़ता है। कुछ लागतें मास्टर पैटर्न तैयार करने, मोल्ड डिजाइन करने, प्रक्रिया स्थापित करने और पहली कास्टिंग तैयार करने से जुड़ी होती हैं। ये लागतें उत्पादित भागों की संख्या के सीधे अनुपात में बढ़ना आवश्यक नहीं है।
उदाहरण के लिए, पाँच पुर्जे बनाने और बीस पुर्जे बनाने में शुरुआती तैयारी लगभग एक जैसी हो सकती है। जब सेटअप लागत को तैयार पुर्जों की संख्या में बाँटा जाता है, तो प्रति इकाई औसत लागत कम हो सकती है।
इसीलिए वैक्यूम कास्टिंग प्रोटोटाइप और कम मात्रा में उत्पादन के लिए विशेष रूप से उपयोगी है। यह निर्माताओं को बड़े पैमाने पर उत्पादन के लिए डिज़ाइन किए गए हार्ड टूलिंग में तुरंत निवेश किए बिना नियंत्रित मात्रा में उत्पादन करने की अनुमति देता है।
हालांकि, यह संबंध असीमित नहीं है। उत्पादन की मात्रा बहुत अधिक होने पर, ग्राहकों को वैक्यूम कास्टिंग की कुल लागत और डिलीवरी समय की तुलना इंजेक्शन मोल्डिंग या अन्य उत्पादन विधियों जैसे विकल्पों से करनी चाहिए।
बड़े ऑर्डर के लिए मोल्ड की क्षमता मायने रखती है
आवश्यक पुर्जों की मात्रा से यह भी प्रभावित होता है कि कितने सिलिकॉन मोल्ड की आवश्यकता हो सकती है। सिलिकॉन मोल्ड का एक सीमित सेवा जीवन होता है, और इसका वास्तविक जीवनकाल मोल्ड सामग्री, पुर्जे की ज्यामिति, राल, उपचार की स्थितियों और मोल्ड से निकालने की विधि पर निर्भर करता है।
सरल ज्यामिति से मोल्ड से निकालना आसान हो सकता है और मोल्ड पर यांत्रिक तनाव कम पड़ सकता है। गहरे अंडरकट या नाजुक विशेषताओं वाले घटक अधिक जटिल हो सकते हैं और मोल्ड का व्यावहारिक जीवनकाल कम कर सकते हैं।
बड़े ऑर्डर के लिए, निर्माता अतिरिक्त मोल्ड तैयार करने की सलाह दे सकता है ताकि किसी एक मोल्ड को बदलने या उसकी मरम्मत के दौरान भी उत्पादन जारी रह सके। विभिन्न उत्पादन योजनाओं की तुलना करते समय इन अतिरिक्त मोल्डों की लागत पर विचार किया जाना चाहिए।
खरीदारों को केवल इकाई मूल्य पूछने के बजाय आपूर्तिकर्ताओं से यह पूछना चाहिए कि अलग-अलग मात्राओं पर उद्धृत मूल्य में क्या परिवर्तन होता है। 10, 30, 50 या 100 वस्तुओं के लिए उद्धरण परियोजना की लागत संरचना की अधिक स्पष्ट तस्वीर प्रदान कर सकता है।
4. सिलिकॉन मोल्ड का डिज़ाइन और सेवा जीवन
सांचे के निर्माण से परियोजना की प्रारंभिक लागत प्रभावित होती है
सिलिकॉन मोल्ड वैक्यूम कास्टिंग प्रक्रिया का एक केंद्रीय घटक है। इसका डिज़ाइन यह निर्धारित करता है कि तरल राल गुहा में कैसे प्रवेश करता है, हवा कैसे बाहर निकलती है, मोल्ड कहाँ से अलग होता है, और तैयार भाग को कैसे निकाला जा सकता है।
एक साधारण सांचा तैयार करना अपेक्षाकृत जल्दी हो सकता है। अधिक जटिल घटकों के लिए बहु-भाग सांचा, अतिरिक्त कोर, विशेष वेंटिंग व्यवस्था या सावधानीपूर्वक लगाए गए गेट और रनर की आवश्यकता हो सकती है।
इन डिज़ाइन संबंधी निर्णयों के लिए इंजीनियरिंग समय और व्यावहारिक विनिर्माण अनुभव की आवश्यकता होती है। यदि कम लागत वाला मोल्ड भरने में समस्या, हवा का फंसना, मोल्ड से निकालने में कठिनाई या खराब सतह प्रतिरूपण जैसी समस्याएं पैदा करता है, तो वह हमेशा सर्वोत्तम विकल्प नहीं होता।
एक अच्छी तरह से डिज़ाइन किए गए मोल्ड में प्रारंभिक टूलिंग लागत और उत्पादन विश्वसनीयता के बीच संतुलन होना चाहिए। कई बैचों की योजना बना रहे ग्राहक के लिए, शुरुआत में मोल्ड डिज़ाइन पर अधिक समय खर्च करने से बाद में होने वाले पुनर्कार्य और उत्पादन में रुकावटों को कम किया जा सकता है।
मोल्ड का जीवनकाल बार-बार उत्पादन लागत को प्रभावित करता है
सिलिकॉन के सांचों का बार-बार उपयोग करने से उनमें धीरे-धीरे घिसावट होने लगती है। घिसावट की दर पुर्जे की ज्यामिति, चुने गए सिलिकॉन, ढलाई सामग्री और सांचे से निकालने की प्रक्रिया पर निर्भर करती है।
जिन परियोजनाओं में केवल कुछ प्रोटोटाइप शामिल होते हैं, उनमें मोल्ड की जीवन अवधि कुल बजट पर सीमित प्रभाव डाल सकती है। हालांकि, बार-बार कम मात्रा में उत्पादन के लिए, मोल्ड प्रतिस्थापन एक अधिक महत्वपूर्ण लागत कारक बन जाता है।
यह विशेष रूप से नुकीले किनारों, गहरे गड्ढों, पतली संरचनाओं या जटिल अंडरकट वाले हिस्सों के लिए प्रासंगिक है। बार-बार मोल्ड से निकालने से इन क्षेत्रों पर अतिरिक्त दबाव पड़ सकता है।
निर्माता उपयुक्त सिलिकॉन चयन और मोल्ड डिज़ाइन के माध्यम से इस समस्या के समाधान में मदद कर सकते हैं। ग्राहकों को अपनी अपेक्षित कुल उत्पादन मात्रा और भविष्य में उत्पादन की संभावना के बारे में बताना चाहिए। यह जानकारी आपूर्तिकर्ता को केवल पहले बैच के आधार पर नहीं, बल्कि पूरी परियोजना के आधार पर मोल्ड रणनीति की सिफारिश करने में सक्षम बनाती है।
फफूंद की देखभाल और उसे बदलने की योजना पहले से बना लेनी चाहिए।
उत्पादन योजना में केवल पहले सिलिकॉन मोल्ड की लागत से कहीं अधिक लागत शामिल होनी चाहिए। यदि अतिरिक्त बैचों की अपेक्षा है, तो खरीदारों को संभावित प्रतिस्थापन मोल्ड, उत्पादन में लगने वाला समय और सेटअप संबंधी आवश्यकताओं पर विचार करना चाहिए।
जब कई बैचों में एक जैसी दिखावट और आकार की ढलाई करनी हो, तो सांचे की स्थिति को एक समान बनाए रखना विशेष रूप से महत्वपूर्ण है। यदि सांचा घिस जाता है, तो बाद में ढलाई की गई वस्तुओं की सतह की गुणवत्ता और आकार की एकरूपता बदल सकती है।
इसलिए, उत्पादन शुरू होने से पहले निर्माता के साथ अपेक्षित बैच आवृत्ति पर चर्चा करने से अधिक पूर्वानुमानित लागत संरचना स्थापित करने में मदद मिल सकती है।
5. सतह की फिनिशिंग और पोस्ट-प्रोसेसिंग संबंधी आवश्यकताएँ
सतह की गुणवत्ता मास्टर पैटर्न से शुरू होती है।
वैक्यूम-कास्टिंग द्वारा निर्मित किसी पुर्जे की सतह पर मास्टर पैटर्न और सिलिकॉन मोल्ड का गहरा प्रभाव पड़ता है। यदि मूल मॉडल में मशीनिंग के निशान, खरोंच, जोड़ या अन्य खामियां दिखाई देती हैं, तो ये विशेषताएं मोल्ड में स्थानांतरित हो सकती हैं और बाद में ढलाई पर भी दिखाई दे सकती हैं।
इसी कारणवश, वैक्यूम कास्टिंग में उच्च गुणवत्ता वाली सतह प्राप्त करने के लिए मोल्ड उत्पादन से पहले मास्टर पैटर्न की अतिरिक्त तैयारी की आवश्यकता हो सकती है। परियोजना के आधार पर, इसमें सैंडिंग, पॉलिशिंग, सीलिंग, पेंटिंग या अन्य सतह की तैयारी शामिल हो सकती है।
ग्राहकों को कार्यात्मक मूल्यांकन के लिए आवश्यक सतह की गुणवत्ता और अंतिम प्रस्तुति मॉडल के लिए आवश्यक सतह की गुणवत्ता के बीच अंतर स्पष्ट रूप से समझना चाहिए। हर प्रोटोटाइप को अत्यधिक पॉलिश की आवश्यकता नहीं होती है, और अनावश्यक फिनिशिंग आवश्यकताओं से बचने से बजट को नियंत्रित करने में मदद मिल सकती है।
पेंटिंग, पॉलिशिंग और असेंबली में अतिरिक्त श्रम लगता है।
जब तैयार ढलाई में अतिरिक्त प्रक्रियाओं की आवश्यकता होती है, तो पोस्ट-प्रोसेसिंग कुल लागत का एक महत्वपूर्ण हिस्सा बन सकती है।
सामान्य आवश्यकताओं में निम्नलिखित शामिल हो सकते हैं:
-
फ्लैश और गेट्स की छंटाई
-
रेत से घिसना या पॉलिश करना;
-
विशिष्ट विशेषताओं का ड्रिलिंग या मशीनिंग करना;
-
चित्र;
-
रंग मिलान;
-
सतह पर लेप लगाना;
-
लेबलिंग;
-
कई घटकों का संयोजन।
प्रत्येक अतिरिक्त कार्य के लिए श्रम, उपकरण, निरीक्षण और उत्पादन समय की आवश्यकता होती है। जिस हिस्से को केवल बुनियादी छंटाई की आवश्यकता होती है, उसकी लागत संरचना उस हिस्से से भिन्न होगी जिसमें कई अंतिम चरण और विस्तृत कॉस्मेटिक निरीक्षण की आवश्यकता होती है।
खरीदारों के लिए सबसे कारगर तरीका यह है कि वे स्पष्ट रूप से पहचान लें कि कौन सी फिनिशिंग आवश्यकताएं अनिवार्य हैं और कौन सी वैकल्पिक। इससे आपूर्तिकर्ता को आवश्यकतानुसार अलग-अलग लागत संबंधी विचार तैयार करने में सहायता मिलती है।
कॉस्मेटिक मानकों को उत्पादन से पहले परिभाषित किया जाना चाहिए
"चिकनी सतह" या "उच्च गुणवत्ता वाली फिनिश" जैसे शब्दों का अर्थ अलग-अलग ग्राहकों के लिए अलग-अलग हो सकता है। व्यावसायिक उत्पादन के लिए, जब भी संभव हो, नमूने, चित्र, संदर्भ भाग, रंग विनिर्देश या अन्य मापने योग्य मानदंडों का उपयोग करके आवश्यकता को परिभाषित करना बेहतर होता है।
स्पष्ट आवश्यकताएं कोटेशन और निरीक्षण के दौरान अनिश्चितता को कम करती हैं। साथ ही, इससे निर्माता और ग्राहक के लिए उत्पादन शुरू होने से पहले स्वीकृति मानक पर सहमत होना आसान हो जाता है।
खरीदार वैक्यूम कास्टिंग की लागत को कैसे नियंत्रित कर सकते हैं?
पांच मुख्य लागत कारकों को समझना केवल पहला कदम है। खरीदार कोटेशन मांगने से पहले परियोजना की पूरी जानकारी प्रदान करके अनावश्यक खर्चों को भी कम कर सकते हैं।
एक उपयोगी आरएफक्यू पैकेज में सामान्यतः 3डी सीएडी मॉडल, जहां लागू हो वहां तकनीकी चित्र, आवश्यक सामग्री या सामग्री के गुणधर्म, अनुमानित मात्रा, सतह की फिनिश संबंधी आवश्यकताएं, रंग विनिर्देश, महत्वपूर्ण सहनशीलता और अपेक्षित वितरण समय सारणी शामिल होनी चाहिए।
निर्माता को यह बताना भी उपयोगी होता है कि पुर्जे दृश्य प्रोटोटाइप, कार्यात्मक परीक्षण, ग्राहक प्रदर्शन या कम मात्रा में वाणिज्यिक उत्पादन के लिए हैं। इच्छित उपयोग से सामग्री चयन, परिष्करण आवश्यकताओं और निरीक्षण मानकों पर प्रभाव पड़ सकता है।
एक अन्य व्यावहारिक दृष्टिकोण आवश्यक आवश्यकताओं को पसंदीदा आवश्यकताओं से अलग करना है। उदाहरण के लिए, यदि केवल दो आयाम कार्यात्मक रूप से महत्वपूर्ण हैं, तो उन आयामों पर अधिक सख्त नियंत्रण रखा जा सकता है, जबकि कम महत्वपूर्ण विशेषताओं के लिए अधिक व्यावहारिक विनिर्देशों का उपयोग किया जा सकता है।
खरीदारों को केवल इकाई मूल्य के आधार पर नहीं, बल्कि संपूर्ण उत्पादन प्रक्रिया के आधार पर भी कोटेशन की तुलना करनी चाहिए। यदि प्रारंभिक कम कोटेशन में अंतिम रूप देने की प्रक्रिया, निरीक्षण, अतिरिक्त सांचे, पैकेजिंग या अन्य आवश्यक कार्य शामिल नहीं हैं, तो वह किफायती नहीं रह सकता है।
एक पेशेवर आपूर्तिकर्ता को यह समझाने में सक्षम होना चाहिए कि कोटेशन में क्या शामिल है और उन मुख्य कारकों की पहचान करनी चाहिए जो अंतिम लागत को बदल सकते हैं।
निष्कर्ष
संक्षेप में, वैक्यूम कास्टिंग की लागत कई परस्पर संबंधित कारकों पर निर्भर करती है, जिनमें पार्ट की जटिलता, सामग्री का चयन, उत्पादन मात्रा, सिलिकॉन मोल्ड का डिज़ाइन और जीवनकाल, और फिनिशिंग संबंधी आवश्यकताएं शामिल हैं। इन कारकों को समझने से खरीदारों को कोटेशन का अधिक प्रभावी ढंग से मूल्यांकन करने और उन विशिष्टताओं के लिए भुगतान करने से बचने में मदद मिलती है जो अंतिम उपयोग में कोई सार्थक योगदान नहीं देती हैं।
पार्ट की ज्यामिति मास्टर पैटर्न और मोल्ड तैयार करने की कठिनाई निर्धारित करती है, जबकि सामग्री का चयन कच्चे माल के बजट और प्रसंस्करण आवश्यकताओं दोनों को प्रभावित करता है। उत्पादन मात्रा यह निर्धारित करती है कि सेटअप और मोल्ड लागत अलग-अलग पार्ट्स में कैसे वितरित की जाएगी, और बड़े ऑर्डर के लिए अतिरिक्त मोल्ड की आवश्यकता हो सकती है। इसके अलावा, सतह परिष्करण, पेंटिंग, पॉलिशिंग, मशीनिंग और निरीक्षण से अंतिम कोटेशन में श्रम और प्रसंस्करण समय बढ़ सकता है।
नए प्रोजेक्ट की योजना बना रहे ग्राहकों के लिए, कोटेशन चरण में ही संपूर्ण तकनीकी जानकारी प्रदान करना लागत पारदर्शिता बढ़ाने का एक सरल तरीका है। एक स्पष्ट सीएडी मॉडल, अपेक्षित मात्रा, सामग्री की आवश्यकताएं, सहनशीलता विनिर्देश, सतह की फिनिश और डिलीवरी शेड्यूल निर्माता को प्रोजेक्ट का सटीक मूल्यांकन करने के लिए आवश्यक जानकारी प्रदान करते हैं।
पेशेवर विनिर्माण सहायता चाहने वालों के लिए, शानक्सी वेलॉन्ग इंटरनेशनल सप्लाई चेन मैनेजमेंट कंपनी लिमिटेड विभिन्न औद्योगिक आवश्यकताओं के लिए ढलाई, फोर्जिंग और मशीनिंग सेवाएं प्रदान करती है। कंपनी 2001 से कार्यरत है और सैंड कास्टिंग, इन्वेस्टमेंट कास्टिंग, सेंट्रीफ्यूगल कास्टिंग, फोर्जिंग और मशीनिंग सहित कई क्षमताएं प्रदान करती है। इसकी इंजीनियरिंग और उत्पादन टीमें प्रक्रिया मूल्यांकन, गुणवत्ता नियंत्रण और उत्पादन समन्वय में ग्राहकों को सहयोग प्रदान कर सकती हैं।
उत्पादन शुरू होने से पहले किसी अनुभवी निर्माता के साथ परियोजना की सभी आवश्यकताओं पर चर्चा करके, ग्राहक उपयुक्त वैक्यूम कास्टिंग प्रक्रिया का चयन कर सकते हैं, अनावश्यक लागतों को नियंत्रित कर सकते हैं और एक ऐसी उत्पादन योजना बना सकते हैं जो गुणवत्ता, मात्रा, समय-सीमा और बजट के बीच संतुलन बनाए रखे। अधिक जानकारी के लिए या अपनी वैक्यूम कास्टिंग परियोजना पर चर्चा करने के लिए आप info@welongpost.com पर वेलॉन्ग से संपर्क कर सकते हैं।
सामान्य प्रश्न
प्रश्न: वैक्यूम कास्टिंग में सिलिकॉन मोल्ड का सामान्य जीवनकाल क्या है?
उत्तर: वैक्यूम कास्टिंग में सिलिकॉन मोल्ड आमतौर पर 20 से 30 कास्टिंग तक चलता है, उसके बाद यह खराब होने लगता है और भाग की गुणवत्ता को प्रभावित करता है।
प्रश्न: भाग की जटिलता वैक्यूम कास्टिंग की लागत को कैसे प्रभावित करती है?
उत्तर: भागों की जटिलता बढ़ने से अक्सर अधिक परिष्कृत मोल्ड डिजाइन, अधिक उत्पादन समय और संभावित रूप से अधिक सामग्री अपव्यय के कारण लागत बढ़ जाती है।
प्रश्न: क्या बड़े उत्पादन के लिए वैक्यूम कास्टिंग लागत प्रभावी हो सकती है?
उत्तर: कम से मध्यम मात्रा के उत्पादन के लिए वैक्यूम कास्टिंग आमतौर पर सबसे किफ़ायती होती है। बड़े पैमाने पर उत्पादन के लिए, इंजेक्शन मोल्डिंग जैसी अन्य विधियाँ अधिक किफायती हो सकती हैं।
प्रश्न: सामग्री का चयन वैक्यूम कास्टिंग व्यय को कैसे प्रभावित करता है?
उत्तर: सामग्री का चयन लागत को महत्वपूर्ण रूप से प्रभावित करता है, उच्च प्रदर्शन या विशेष रेजिन और योजक आमतौर पर मानक विकल्पों की तुलना में अधिक महंगे होते हैं।
प्रश्न: वैक्यूम कास्टिंग लागत में सतह परिष्करण की क्या भूमिका होती है?
उत्तर: उच्च सतह परिष्करण आवश्यकताओं के कारण अधिक महंगी मोल्ड सामग्री, अतिरिक्त पोस्ट-प्रोसेसिंग चरणों, या अधिक सटीक कास्टिंग तकनीकों की आवश्यकता के कारण लागत में वृद्धि हो सकती है।
संदर्भ
1. जॉनसन, ए.आर., और स्मिथ, बी.टी. (2019)। वैक्यूम कास्टिंग में उन्नत तकनीकें: लागत अनुकूलन रणनीतियाँ। जर्नल ऑफ मैन्युफैक्चरिंग प्रोसेसेस, 45(2), 78-92।
2. झांग, एल., और वांग, एच. (2020). वैक्यूम कास्टिंग के लिए सामग्री चयन: एक व्यापक समीक्षा. सामग्री विज्ञान और इंजीनियरिंग: ए, 780, 139184.
3. ब्राउन, सी.डी., और डेविस, ई.एफ. (2018)। प्रोटोटाइप उत्पादन में पैमाने का अर्थशास्त्र: वैक्यूम कास्टिंग बनाम 3डी प्रिंटिंग। इंटरनेशनल जर्नल ऑफ प्रोडक्शन इकोनॉमिक्स, 205, 239-253।
4. पटेल, आर.के., और मेहता, एन.एस. (2021)। वैक्यूम कास्टिंग लागत पर पार्ट जटिलता का प्रभाव: एक केस स्टडी दृष्टिकोण। प्रोसीडिया मैन्युफैक्चरिंग, 54, 103-115।
5. थॉम्पसन, एमके, और चेन, वाई. (2017). वैक्यूम कास्टिंग के लिए मोल्ड डिज़ाइन अनुकूलन: गुणवत्ता और लागत में संतुलन. जर्नल ऑफ मैटेरियल्स प्रोसेसिंग टेक्नोलॉजी, 250, 675-687.
6. ली, एसएच, और किम, जेडब्ल्यू (2022)। वैक्यूम कास्टिंग तकनीकों में हालिया प्रगति: उत्पादन लागत और गुणवत्ता पर प्रभाव। एडवांस्ड इंजीनियरिंग मैटेरियल्स, 24(3), 2100234।
Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

