पाउडर धातुकर्म प्रक्रिया के साथ सख्त सहनशीलता प्राप्त करना
सटीक विनिर्माण में, आयामी स्थिरता सामग्री की मजबूती या उत्पादन लागत जितनी ही महत्वपूर्ण हो सकती है। समान ज्यामिति और उच्च उत्पादन मात्रा वाले घटकों के लिए, पाउडर धातुकर्म कम सामग्री अपशिष्ट और कम मशीनिंग आवश्यकताओं के साथ लगभग सटीक आकार के निर्माण का मार्ग प्रदान कर सकता है। लेकिन यह केवल धातु पाउडर को डाई में दबाकर और उसे सटीक सहनशीलता के साथ सिंटर करने का मामला नहीं है। पाउडर के गुण, उपकरण की सटीकता, संघनन घनत्व, सिंटरिंग पैरामीटर, आयामी संकुचन और पोस्ट-प्रोसेसिंग, ये सभी अंतिम परिणाम को प्रभावित करते हैं। निर्माता और क्रय अभियंता के लिए, यह समझना महत्वपूर्ण है कि ये चर आपस में कैसे परस्पर क्रिया करते हैं ताकि यह निर्धारित किया जा सके कि पाउडर धातुकर्म एक सटीक घटक के लिए स्वीकार्य है या नहीं। यह मार्गदर्शिका आयामी सटीकता निर्धारित करने वाले प्राथमिक कारकों और निर्माताओं द्वारा अधिक मजबूत सहनशीलता-नियंत्रण रणनीति तैयार करने के तरीके को रेखांकित करती है।
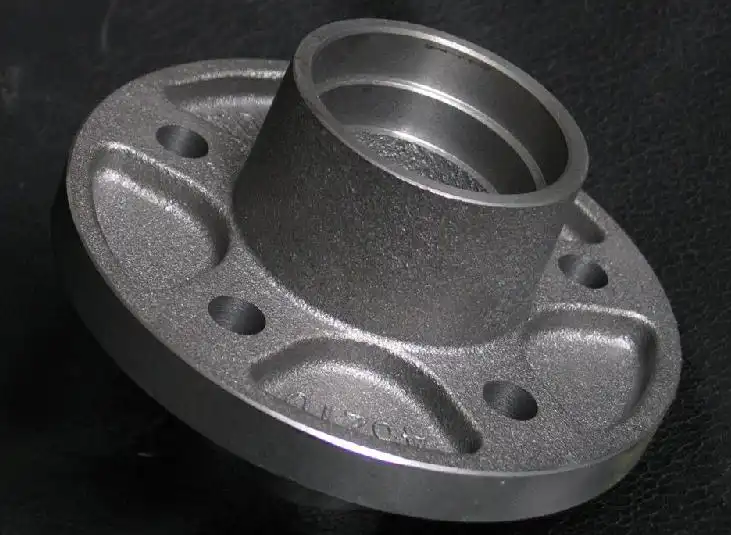
पाउडर धातु विज्ञान में आयामी सटीकता को नियंत्रित करने वाले कारकों को समझना
पाउडर धातुकर्म घटकों का निर्माण परस्पर संबंधित प्रक्रियाओं के एक समूह के माध्यम से किया जाता है। सबसे पहले, धातु पाउडर का चयन किया जाता है और सामग्री और घटक गुणों की आवश्यकताओं के अनुसार उसका निर्माण किया जाता है। फिर पाउडर को एक डाई में दबाकर एक कच्चा भाग तैयार किया जाता है, जिसे अंत में सिंटरिंग द्वारा कण आपस में जुड़ जाते हैं और भाग अपने अंतिम धातुकर्म गुणों को प्राप्त कर लेता है।
इस प्रक्रिया के विभिन्न चरणों में आयामी परिवर्तन हो सकते हैं। पाउडर डाई में समान रूप से वितरित नहीं हो सकता है। संघनन के कारण घनत्व प्रवणता उत्पन्न हो सकती है, विशेष रूप से भिन्न अनुप्रस्थ काट मोटाई वाले भागों में। सिंटरिंग प्रक्रिया के दौरान, कणों के आपस में जुड़ने और छिद्र संरचना में परिवर्तन के कारण संघनन में आमतौर पर संकुचन या अन्य आयामी परिवर्तन होते हैं।
इसलिए, घटक के निर्माण के बाद नहीं बल्कि उसके डिज़ाइन के दौरान ही सहनशीलता का नियंत्रण किया जाना चाहिए। पाउडर धातुकर्म कार्यक्रम के सफल निष्पादन के लिए सामग्री चयन, औजार, दबाव की स्थिति, भट्टी की सेटिंग और निरीक्षण आवश्यकताओं के परस्पर संबंध पर सावधानीपूर्वक विचार करना आवश्यक है।
इसे समझने का एक अच्छा तरीका यह है कि आयामी नियंत्रण को पांच क्षेत्रों में विभाजित किया जाए:
-
पाउडर गुण
-
उपकरण और डाई बनाना
-
संघनन की एकरूपता
-
सिंटरिंग का नियंत्रण
-
सिंटरिंग साइजिंग या मशीनिंग के बाद
अंतिम निरीक्षण चरण में ही आयामी भिन्नता को ठीक करने का प्रयास करने की तुलना में इन क्षेत्रों को एक साथ नियंत्रित करना अक्सर अधिक लाभदायक होता है।
पाउडर का चयन अंतिम पार्ट की सहनशीलता को कैसे प्रभावित करता है?
कण आकार और पाउडर प्रवाह को नियंत्रित करना
प्रारंभिक पाउडर के गुणधर्म फिलिंग, संघनन, घनत्व फैलाव और सिंटरिंग व्यवहार पर सीधा प्रभाव डालते हैं। इसलिए, किसी सटीक घटक के लिए पाउडर का चयन करते समय, कण आकार वितरण, कण आकृति, आभासी घनत्व, प्रवाह क्षमता, संपीड्यता और रासायनिक संरचना को ध्यान में रखना चाहिए।
पाउडर के प्रवाह की खराब विशेषताओं के कारण डाई में पाउडर का अनियमित रूप से भरना हो सकता है। इससे असमान भराई हो सकती है और कच्चे पाउडर के घनत्व में अंतर आ सकता है, जो सिंटरिंग के दौरान आयामी परिवर्तन में भिन्नता के रूप में सामने आ सकता है।
कण की आकृति भी मायने रखती है। गोलाकार या अधिक गोल कण अनियमित कणों से भिन्न प्रवाह और संधारण व्यवहार प्रदर्शित कर सकते हैं। सही कण का चुनाव सामग्री प्रणाली और संपीडन तकनीक पर निर्भर करता है।
पाउडर की नाममात्र रसायन शास्त्र के अलावा, निर्माताओं को आयामी सीमाओं से परे उत्पादन वाले पुर्जों के लिए पाउडर की विशेषताओं और घटक की ज्यामिति को भी ध्यान में रखना चाहिए।
स्नेहक और पाउडर मिश्रण का प्रबंधन
पाउडर और टूलिंग सतहों के बीच घर्षण को कम करने और पार्ट को आसानी से बाहर निकालने के लिए संपीडन के दौरान आमतौर पर स्नेहक का प्रयोग किया जाता है। हालांकि, स्नेहक की मात्रा और वितरण की सावधानीपूर्वक निगरानी की जानी चाहिए।
स्नेहक का अत्यधिक या असमान वितरण पाउडर की पैकिंग और प्रारंभिक सिंटरिंग चरणों के दौरान उसके बाद के निष्कासन को प्रभावित कर सकता है। मिश्रण पर अपर्याप्त नियंत्रण के कारण बैच दर बैच संरचना या घनत्व में परिवर्तन भी हो सकता है।
मिश्रण प्रक्रियाओं को नियंत्रित करना, उपयुक्त स्नेहक का चयन करना और भंडारण की स्थितियों को स्थिर रखना यह सुनिश्चित कर सकता है कि पाउडर का व्यवहार एक समान हो। बैच ट्रेसिबिलिटी उच्च मात्रा में उत्पादन के लिए बहुत उपयोगी है, जहाँ आप आयामी डेटा को पाउडर के विशिष्ट बैचों से जोड़ सकते हैं।
पुनरावर्ती आयामों के लिए टूलिंग का डिज़ाइन तैयार करना
डाई और पंच डिज़ाइन में सटीकता का निर्माण करना
आयामी दोहराव सुनिश्चित करने में टूलिंग सबसे महत्वपूर्ण पहलुओं में से एक है। डाई पार्ट के कई बाहरी आयामों को नियंत्रित करती है, जबकि पंच और कोर आंतरिक व्यास, स्टेप, रिसेस और छेद जैसे अन्य पहलुओं को नियंत्रित करते हैं।
टूल डिज़ाइनर को न केवल तैयार पार्ट के नाममात्र आयामों पर विचार करना चाहिए, बल्कि सिंटरिंग के दौरान होने वाले अपेक्षित आयामी परिवर्तन को भी ध्यान में रखना चाहिए। संकुचित कच्चे पार्ट को अंतिम सिंटर्ड पार्ट से मिलाने के लिए सामग्री और प्रसंस्करण का ज्ञान आवश्यक है।
ज्यामिति में तीव्र परिवर्तन से असमान भराई या घनत्व वितरण भी हो सकता है। जहां अनुप्रयोग अनुमति देता है, वहां उपयुक्त त्रिज्या, संक्रमण और दीवार की मोटाई से संघनन को अधिक पूर्वानुमानित बनाया जा सकता है।
कई महत्वपूर्ण आयामों वाले भागों के लिए, टूलिंग डिज़ाइन को उन आयामों की पहचान करनी चाहिए जिन्हें तुरंत ढाला जा सकता है और उन आयामों की भी पहचान करनी चाहिए जिन्हें सिंटरिंग के बाद साइजिंग या मशीनिंग की आवश्यकता हो सकती है।
उत्पादन के दौरान उपकरणों की घिसावट का हिसाब रखना
बड़े पैमाने पर उत्पादन के दौरान टूलिंग के आयाम एक समान नहीं रहते। बार-बार संपीड़न चक्रों से अंततः डाई की दीवारों, पंचों और अन्य घिसाव वाली सतहों पर असर पड़ सकता है।
किसी घटक के लिए सख्त सहनशीलता आवश्यकताओं के मामले में, उपकरण की स्थिति में अपेक्षाकृत मामूली बदलाव भी महत्वपूर्ण आयामों को प्रभावित कर सकते हैं। प्रारंभिक और बाद के उत्पादन बैचों के बीच एकरूपता सुनिश्चित करने के लिए नियमित निरीक्षण और निवारक रखरखाव अत्यंत आवश्यक हैं।
आदर्श रूप से, एक आयामी नियंत्रण प्रोग्राम में उपकरण निरीक्षण रिकॉर्ड के साथ-साथ पुर्जों के निरीक्षण का डेटा भी शामिल होना चाहिए। इससे निर्माताओं को यह आकलन करने में मदद मिलती है कि आयामी विचलन पाउडर की भिन्नता, प्रक्रिया की स्थितियों या उपकरण के घिसाव के कारण है या नहीं।
एक स्थिर तापमान प्रोफ़ाइल स्थापित करना
सिंटरिंग एक महत्वपूर्ण चरण है, क्योंकि इसी अवस्था में संघटक अपनी धातु संरचना विकसित करता है और इसके आकार में परिवर्तन होते हैं। अंतिम घटक बॉयलर के तापमान, तापन दर, सोखने की अवधि, शीतलन दर, वातावरण और लोडिंग व्यवस्था से प्रभावित हो सकता है।
एक स्थिर और प्रतिलिपि योग्य भट्टी प्रोफ़ाइल से बैच-दर-बैच उतार-चढ़ाव कम हो जाएगा। मल्टी-ज़ोन भट्टियां अधिक नियंत्रित ताप व्यवस्था प्रदान कर सकती हैं, और उचित पर्यावरण नियंत्रण अवांछित ऑक्सीकरण या अन्य प्रतिक्रियाओं को रोक सकता है।
इष्टतम सिंटरिंग प्रोफाइल पाउडर प्रणाली पर निर्भर करता है। यह जरूरी नहीं है कि सभी पाउडर धातुकर्म प्रणालियों, जैसे कि लौह-आधारित सामग्री, स्टेनलेस स्टील, तांबा-आधारित सामग्री आदि के लिए तापमान चक्र समान हो।
परिशुद्ध पुर्जों के सिंटरिंग चक्र को तापमान को एक पृथक पैरामीटर के रूप में मानने के बजाय, सामग्री विनिर्देश और उत्पादन आवश्यकताओं के अनुसार निर्धारित किया जाना चाहिए।
सिंटरिंग संकुचन का प्रबंधन
पाउडर धातुकर्म से बने पुर्जों के आयाम अंतिम ड्राइंग से प्राप्त न हो पाने का एक मुख्य कारण सिंटरिंग के दौरान होने वाला संकुचन है।
आयामी परिवर्तन की मात्रा ग्रीन घनत्व, पाउडर की संरचना, कण के गुणधर्म, सिंटरिंग तापमान, वातावरण और घटक की ज्यामिति पर निर्भर करती है।
अतः, ऐतिहासिक प्रक्रिया डेटा और सत्यापन प्रयोगों के आधार पर टूलिंग के आयामों में परिवर्तन करना पड़ सकता है। समान सामग्रियों और ज्यामितियों का एक अनुभवी निर्माता, पूर्व उत्पादन डेटा के आधार पर, नए टूलिंग की पूर्वानुमान क्षमता को बढ़ा सकता है।
आयामी क्षतिपूर्ति से महत्वपूर्ण विशेषताओं को गैर-महत्वपूर्ण विशेषताओं से अलग करने की क्षमता भी होनी चाहिए। सभी आयामों के लिए समान नियंत्रण आवश्यक नहीं है, और सभी विशेषताओं पर अनुचित रूप से सख्त सहनशीलता लागू करने से उपकरण और विनिर्माण लागत बढ़ सकती है।
प्रक्रिया निगरानी का उपयोग करके पुनरावृत्ति क्षमता में सुधार करना
उत्पादन के दौरान प्रमुख चरों पर नज़र रखना
आधुनिक उत्पादन प्रणालियाँ पाउडर तैयार करने, संघनन और सिंटरिंग से संबंधित प्रक्रिया डेटा एकत्र कर सकती हैं। इस जानकारी की निगरानी से बड़ी मात्रा में दोषपूर्ण पुर्जों के निर्माण से पहले ही परिवर्तनों की पहचान करने में मदद मिल सकती है।
उपयोगी प्रक्रिया चर में निम्नलिखित शामिल हो सकते हैं:
-
पाउडर बैच की जानकारी
-
पाउडर में नमी और भंडारण की स्थितियाँ
-
वजन भरें
-
संघनन दबाव
-
प्रेस चक्र पैरामीटर
-
उपकरण की स्थिति
-
फर्नेस तापमान
-
भट्टी का वातावरण
-
सिंटरिंग चक्र समय
-
सिंटरिंग के बाद भाग के आयाम
उद्देश्य केवल अधिक डेटा एकत्र करना नहीं है। महत्वपूर्ण बात यह पहचानना है कि किन चरों का आयामी प्रदर्शन के साथ मापने योग्य संबंध है।
प्रक्रिया डेटा को निरीक्षण परिणामों से जोड़ना
आयामी निरीक्षण तब और भी अधिक मूल्यवान हो जाता है जब परिणामों को विशिष्ट उत्पादन स्थितियों से जोड़ा जा सके।
उदाहरण के लिए, यदि कई उत्पादन चरणों के दौरान एक महत्वपूर्ण बोर धीरे-धीरे छोटा हो जाता है, तो निर्माता माप के रुझान की तुलना टूलिंग घिसाव, पाउडर बैच और प्रक्रिया सेटिंग्स से कर सकता है।
यह दृष्टिकोण समस्या निवारण को अधिक व्यवस्थित बनाता है। अंतिम मशीनिंग के माध्यम से ही आयामों को ठीक करने के बजाय, इंजीनियर भिन्नता के स्रोत की जांच कर सकते हैं और यह निर्धारित कर सकते हैं कि अंतर्निहित प्रक्रिया को समायोजित किया जाना चाहिए या नहीं।
जब द्वितीयक संचालन आवश्यक हों
महत्वपूर्ण आयामों के लिए आकार निर्धारण का उपयोग करना
हालांकि पाउडर धातुकर्म से लगभग तैयार आकार के घटक बनाए जा सकते हैं, लेकिन हर अनुप्रयोग को पूरी तरह से सिंटर्ड अवस्था पर निर्भर नहीं रहना चाहिए।
आयामी स्थिरता में सुधार के लिए साइजिंग एक विकल्प है। साइजिंग के दौरान, सिंटर्ड घटक को एक नियंत्रित उपकरण में रखा जाता है और एक परिभाषित आकार देने की प्रक्रिया से गुजारा जाता है जो चयनित आयामों को ठीक करती है।
यह उन घटकों के लिए विशेष रूप से उपयोगी हो सकता है जिन्हें संपीड़न और सिंटरिंग के माध्यम से सीधे प्राप्त की जा सकने वाली तुलना में अधिक सुसंगत आयामी नियंत्रण की आवश्यकता होती है।
आकार निर्धारण की व्यवहार्यता घटक की ज्यामिति, सामग्री के गुणों, आवश्यक आयामी सुधार और उत्पादन मात्रा पर निर्भर करती है।
जहां मूल्यवर्धन हो, वहां चयनात्मक मशीनिंग का प्रयोग करना
विशेष रूप से जटिल विशेषताओं वाले घटकों के लिए, पाउडर धातुकर्म प्रक्रिया के माध्यम से सीधे प्रत्येक सहनशीलता को प्राप्त करने के प्रयास की तुलना में चयनात्मक मशीनिंग अधिक किफायती और तकनीकी रूप से उपयुक्त हो सकती है ।
उदाहरणों में निम्नलिखित शामिल हो सकते हैं:
-
महत्वपूर्ण बोर
-
सटीक माउंटिंग सतहें
-
Threads
-
विशिष्ट सीलिंग सतहें
-
तंग स्थितिगत विशेषताएं
लगभग पूर्ण आकार के पाउडर धातुकर्म घटक का लाभ यह है कि मशीनिंग को केवल उन्हीं भागों तक सीमित रखा जा सकता है जिनकी वास्तव में आवश्यकता होती है। ठोस धातु से पूरे घटक के उत्पादन की तुलना में इससे मशीनिंग का समय और सामग्री की खपत कम हो सकती है।
मुख्य बात टूलिंग परिशुद्धता, सिंटर्ड टॉलरेंस, साइजिंग और मशीनिंग के बीच उचित संतुलन निर्धारित करना है।
एक प्रभावी आयामी निरीक्षण रणनीति का निर्माण
उत्पादन से पहले महत्वपूर्ण आयामों को परिभाषित करना
जब ड्राइंग में महत्वपूर्ण विशेषताओं को स्पष्ट रूप से दर्शाया जाता है, तो सहनशीलता नियंत्रण बहुत आसान हो जाता है।
एक निर्माता को उन आयामों के बीच अंतर करना चाहिए जो सीधे घटक संयोजन या कार्य को प्रभावित करते हैं और उन आयामों के बीच जिनमें अधिक अनुमेय भिन्नता होती है।
इससे इंजीनियरों को प्रक्रिया नियंत्रण संसाधनों को उन क्षेत्रों में आवंटित करने में मदद मिलती है जहां उनकी सबसे अधिक आवश्यकता होती है। साथ ही, यह उन विशेषताओं पर अत्यधिक संकीर्ण सहनशीलता निर्दिष्ट करने के कारण होने वाली अनावश्यक लागत वृद्धि को भी रोकता है जिनकी आवश्यकता नहीं होती है।
खरीद टीमों के लिए, ड्राइंग में स्पष्ट रूप से निम्नलिखित बातें अंकित होनी चाहिए:
-
नाममात्र का आयाम
-
आयामी सहिष्णुता
-
ज्यामितीय सहनशीलता
-
सतही आवश्यकताएँ
-
सामग्री ग्रेड
-
यदि लागू हो तो ताप उपचार संबंधी आवश्यकताएँ
-
महत्वपूर्ण कार्यात्मक विशेषताएं
उपयुक्त माप उपकरण से आयामों का सत्यापन करना
घटक की ज्यामिति और सहनशीलता संबंधी आवश्यकताओं के अनुसार निरीक्षण उपकरण का चयन किया जाना चाहिए।
पुर्जे के प्रकार के आधार पर, निर्माता कैलिपर्स, माइक्रोमीटर, गेज, कोऑर्डिनेट मेजरिंग मशीन, ऑप्टिकल सिस्टम या अन्य आयामी निरीक्षण उपकरणों का उपयोग कर सकते हैं।
निरीक्षण में नमूना लेने की आवश्यकताओं पर भी विचार किया जाना चाहिए। उच्च मात्रा में उत्पादन के लिए, सांख्यिकीय निगरानी व्यक्तिगत बैचों के अंतिम निरीक्षण पर पूरी तरह निर्भर रहने के बजाय क्रमिक प्रक्रिया परिवर्तनों की पहचान करने में मदद कर सकती है।
एक अच्छी निरीक्षण प्रणाली को दो सवालों के जवाब देने चाहिए: क्या वर्तमान पुर्जे ड्राइंग की आवश्यकताओं को पूरा करते हैं और क्या विनिर्माण प्रक्रिया समय के साथ स्थिर रहती है।
सख्त सहनशीलता के लिए व्यावहारिक डिजाइन संबंधी विचार
पाउडर धातुकर्म के लिए विशेष रूप से एक घटक को डिजाइन करने से दोहराव योग्य आयामों को प्राप्त करने की संभावना में काफी सुधार हो सकता है।
इंजीनियरों को इस बात पर विचार करना चाहिए कि क्या ज्यामिति प्रेसिंग की दिशा के अनुकूल है, क्या दीवारों की मोटाई यथोचित रूप से एक समान है, और क्या उपलब्ध उपकरणों का उपयोग करके महत्वपूर्ण विशेषताओं को प्रभावी ढंग से बनाया जा सकता है।
टॉलरेंस संबंधी आवश्यकताओं को पहले से ही बता देना भी उपयोगी होता है। यदि किसी घटक का आयाम विशेष रूप से जटिल है, तो निर्माता डिजाइन चरण के दौरान यह निर्धारित कर सकता है कि उस विशेषता को प्रत्यक्ष संघनन, साइजिंग, मशीनिंग या विधियों के संयोजन के माध्यम से नियंत्रित किया जाना चाहिए या नहीं।
यह अक्सर पूरे घटक को अनावश्यक रूप से संकीर्ण सिंटर्ड टॉलरेंस रेंज में फिट करने के प्रयास से अधिक प्रभावी होता है।
खरीदारों को पाउडर धातुकर्म निर्माता को क्या प्रदान करना चाहिए
एक विस्तृत तकनीकी पैकेज कोटेशन और प्रक्रिया विकास को अधिक कुशल बना सकता है।
प्रेसिजन पाउडर मेटलर्जी कंपोनेंट के लिए कोटेशन मांगते समय, खरीदारों को आदर्श रूप से निम्नलिखित जानकारी प्रदान करनी चाहिए:
-
आयामों और सहनशीलता के साथ एक 2डी इंजीनियरिंग ड्राइंग।
-
जटिल ज्यामिति होने पर 3डी सीएडी मॉडल का उपयोग किया जाता है।
-
आवश्यक सामग्री का ग्रेड या रासायनिक संरचना।
-
वार्षिक या बैच उत्पादन मात्रा।
-
महत्वपूर्ण आयाम और कार्यात्मक आवश्यकताएं।
-
सतह परिष्करण आवश्यकताएँ.
-
साइजिंग, मशीनिंग या हीट ट्रीटमेंट जैसी आवश्यक द्वितीयक प्रक्रियाएं।
-
निरीक्षण और दस्तावेज़ीकरण संबंधी आवश्यकताएँ।
यह जानकारी उपलब्ध कराने से निर्माता को टूलिंग आवश्यकताओं का मूल्यांकन करने और यह निर्धारित करने में मदद मिलती है कि प्राथमिक पाउडर धातुकर्म प्रक्रिया के माध्यम से किन आयामों को व्यावहारिक रूप से नियंत्रित किया जा सकता है।
ओईएम परियोजनाओं के लिए, टूलिंग निर्माण से पहले सहनशीलता संबंधी आवश्यकताओं पर चर्चा करने से विकास चक्र में बाद में होने वाले महंगे डिजाइन परिवर्तनों के जोखिम को भी कम किया जा सकता है।
सटीक पाउडर धातु विज्ञान के लिए आपूर्तिकर्ता का अनुभव क्यों मायने रखता है?
सटीक मापदंड प्राप्त करना किसी एक मशीन या उत्पादन मापदंड पर निर्भर नहीं करता। इसके लिए सामग्री चयन, औजारों का उपयोग, संघनन, सिंटरिंग, निरीक्षण और द्वितीयक प्रसंस्करण के बीच समन्वय आवश्यक है।
इसीलिए आपूर्तिकर्ता का चयन करते समय केवल उद्धृत इकाई मूल्य से अधिक बातों पर विचार करना चाहिए। खरीदारों को विनिर्माण अनुभव, इंजीनियरिंग सहायता, गुणवत्ता प्रणाली, निरीक्षण क्षमता, सामग्री का ज्ञान और आपूर्तिकर्ता की अनुकूलित घटकों को संभालने की क्षमता का मूल्यांकन करना चाहिए।
शानक्सी वेलॉन्ग इंटरनेशनल सप्लाई चेन मैनेजमेंट कंपनी लिमिटेड अनुकूलित धातु घटक समाधान प्रदान करती है और इसे उद्योग में 20 वर्षों से अधिक का अनुभव है। कंपनी विनिर्माण, ढलाई, मशीनिंग और संबंधित धातु घटक सेवाओं के क्षेत्र में कार्यरत है और इसे एपीआई-7-1 और आईएसओ 9001:2015 सहित कई प्रमाणपत्र प्राप्त हैं।
पाउडर धातुकर्म परियोजना के लिए, जिसमें आयामी आवश्यकताओं की अत्यधिक सटीकता की आवश्यकता होती है, पहला उपयोगी कदम आपूर्तिकर्ता को घटक का चित्र, आवश्यक सामग्री, उत्पादन मात्रा और महत्वपूर्ण सहनशीलता प्रदान करना है। इसके बाद आपूर्तिकर्ता यह आकलन कर सकता है कि आवश्यक आयामों को केवल औजार निर्माण और सिंटरिंग के माध्यम से प्राप्त करना सबसे अच्छा है या पाउडर धातुकर्म और द्वितीयक प्रक्रियाओं के संयोजन के माध्यम से।
निष्कर्ष
पाउडर धातुकर्म में सटीक मापन प्राप्त करने के लिए, केवल अंतिम निरीक्षण पर निर्भर रहने के बजाय संपूर्ण निर्माण प्रक्रिया पर पूर्ण नियंत्रण आवश्यक है। पाउडर की विशेषताएं भरने और संघनन को प्रभावित करती हैं, औजार प्रारंभिक ज्यामिति निर्धारित करते हैं, घनत्व वितरण सिंटरिंग व्यवहार को प्रभावित करता है, और भट्टी की स्थितियां आयामी स्थिरता को प्रभावित करती हैं। जब अतिरिक्त सटीकता की आवश्यकता होती है, तो साइजिंग या चयनात्मक मशीनिंग महत्वपूर्ण विशेषताओं पर और अधिक नियंत्रण प्रदान कर सकती है।
सबसे प्रभावी तरीका यह है कि डिजाइन चरण के दौरान महत्वपूर्ण सहनशीलता मानकों को परिभाषित किया जाए और यह मूल्यांकन किया जाए कि उपलब्ध विनिर्माण मार्ग के माध्यम से प्रत्येक आवश्यकता को कैसे पूरा किया जा सकता है। सावधानीपूर्वक पाउडर का चयन, स्थिर उपकरण, नियंत्रित संघनन, दोहराने योग्य सिंटरिंग, उचित निरीक्षण और लक्षित पोस्ट-प्रोसेसिंग मिलकर उत्पादन पैमाने पर सुसंगत घटकों का उत्पादन कर सकते हैं।
ओईएम और खरीद टीमों के लिए, सही विनिर्माण रणनीति घटक की ज्यामिति, सामग्री, सहनशीलता आवश्यकताओं, उत्पादन मात्रा और लागत लक्ष्य पर निर्भर करती है। शांक्सी वेलॉन्ग इंटरनेशनल सप्लाई चेन मैनेजमेंट कंपनी लिमिटेड जैसे अनुभवी आपूर्तिकर्ता के साथ काम करने से खरीदारों को उत्पादन शुरू होने से पहले इन कारकों का मूल्यांकन करने और सटीक आयामों वाले परिशुद्ध धातु घटकों के उत्पादन के लिए एक व्यावहारिक मार्ग विकसित करने में मदद मिल सकती है। यदि आप जानकारी साझा करना चाहते हैं या वेलॉन्ग के साथ अपनी व्यक्तिगत आवश्यकताओं पर चर्चा करना चाहते हैं, तो कृपया info@welongpost.com पर ईमेल करें।
सामान्य प्रश्न
1: सटीक मापन प्राप्त करने के लिए पाउडर धातुकर्म का उपयोग करने के मुख्य लाभ क्या हैं?
पाउडर धातुकर्म कई लाभ प्रदान करता है, जैसे कि लगभग शुद्ध आकार प्राप्त करने की क्षमता, बेहतर सामग्री गुण, कम अपशिष्ट और जटिल ज्यामितियों का उत्पादन करने की क्षमता, जिन्हें पारंपरिक मशीनिंग के माध्यम से प्राप्त करना मुश्किल है।
2: पाउडर का चयन पाउडर धातु विज्ञान में सटीक सहनशीलता प्राप्त करने की क्षमता को कैसे प्रभावित करता है?
कण आकार वितरण, आकृति विज्ञान और रासायनिक संरचना जैसी पाउडर की विशेषताएं घटक के अंतिम गुणों और आयामी सटीकता को महत्वपूर्ण रूप से प्रभावित करती हैं। सटीक मापन प्राप्त करने के लिए सही पाउडर का चयन अत्यंत महत्वपूर्ण है।
3: पाउडर धातु विज्ञान में सटीक सहनशीलता प्राप्त करने में टूलिंग डिजाइन की क्या भूमिका होती है?
संपीडन के दौरान पाउडर के एकसमान वितरण और घनत्व को प्राप्त करने के लिए टूलिंग डिज़ाइन अत्यंत महत्वपूर्ण है। अनुकूलित टूलिंग डिज़ाइन आयामी भिन्नताओं को कम करने में मदद करता है और उत्पादन के दौरान लगातार परिणाम सुनिश्चित करता है।
4: पाउडर धातु विज्ञान में आयामी सटीकता में सुधार के लिए सिंटरिंग प्रक्रियाओं को कैसे अनुकूलित किया जा सकता है?
सटीक तापमान नियंत्रण लागू करना, सुरक्षात्मक वातावरण का उपयोग करना और अनुकूली सिंटरिंग प्रोफाइल विकसित करना, सिंटरिंग प्रक्रिया के दौरान आयामी विकृतियों को कम करने और समग्र आयामी सटीकता में सुधार करने में मदद कर सकता है।
संदर्भ
1. स्मिथ, जेए, और जॉनसन, आरबी (2019)। सटीक घटकों के लिए पाउडर धातुकर्म में उन्नत तकनीकें। जर्नल ऑफ मैटेरियल्स प्रोसेसिंग टेक्नोलॉजी, 285, 116-128।
2. झांग, एल., और चेन, एक्स. (2020). पाउडर धातुकर्म में सख्त सहनशीलता के लिए सिंटरिंग मापदंडों का अनुकूलन. पाउडर टेक्नोलॉजी, 362, 451-465.
3. ब्राउन, एम.ई., और डेविस, के.एल. (2018)। उच्च-परिशुद्धता वाले पाउडर धातुकर्म पुर्जों के लिए टूलींग डिज़ाइन रणनीतियाँ। इंटरनेशनल जर्नल ऑफ़ पाउडर धातुकर्म, 54(3), 201-215।
4. ली, एसएच, और किम, वाईजे (2021)। पीएम में द्वितीयक संचालन को न्यूनतम करने के लिए पाउडर चयन और संघनन में प्रगति। सामग्री विज्ञान और इंजीनियरिंग: ए, 812, 141082।
5. विल्सन, डी.आर., और थॉम्पसन, ई.ए. (2017)। नेट-शेप पाउडर मेटलर्जी घटकों के लिए प्रक्रिया पैरामीटर अनुकूलन। जर्नल ऑफ मैटेरियल्स इंजीनियरिंग एंड परफॉर्मेंस, 26(9), 4312-4325।
6. गार्सिया, पी., और रोड्रिग्ज़, एम. (2022)। पाउडर धातुकर्म में सख्त सहनशीलता प्राप्त करना: एक व्यापक समीक्षा। पाउडर धातुकर्म प्रगति, 22(1), 1-20।
Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

