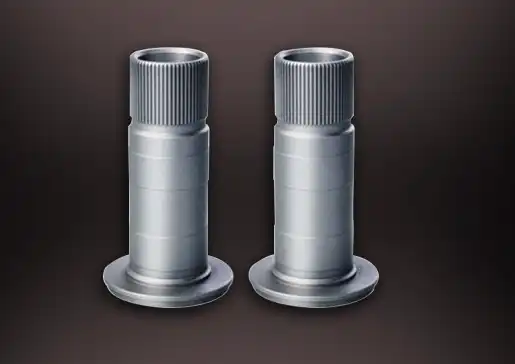
फोर्ज्ड और कास्ट भागों के बीच मुख्य अंतर क्या हैं?
विनिर्माण प्रक्रिया सामग्री के गुणों को कैसे प्रभावित करती है?
धातु के पुर्जों के अंतिम गुणों को निर्धारित करने में निर्माण प्रक्रिया एक महत्वपूर्ण भूमिका निभाती है। पुर्जों की फोर्जिंग में गर्म धातु पर तीव्र दबाव डाला जाता है, जिससे सामग्री की कण संरचना बल की दिशा के साथ संरेखित हो जाती है। इस संरेखण के परिणामस्वरूप एक अधिक समरूप और परिष्कृत कण संरचना प्राप्त होती है, जो फोर्ज्ड पुर्जों की बढ़ी हुई मजबूती और स्थायित्व में योगदान करती है। फोर्जिंग की प्रक्रिया आंतरिक रिक्तियों और सरंध्रता को दूर करने में भी मदद करती है, जिससे पुर्जे की समग्र अखंडता में और सुधार होता है। दूसरी ओर, ढलाई में पिघली हुई धातु को एक साँचे में डालकर उसे जमने दिया जाता है। हालाँकि इस प्रक्रिया से जटिल आकृतियाँ बन सकती हैं, लेकिन इससे कण संरचना कम समरूप हो सकती है और सरंध्रता या समावेशन जैसे संभावित दोष उत्पन्न हो सकते हैं। ढलाई में शीतलन दर भी अंतिम गुणों को प्रभावित कर सकती है, तेज़ शीतलन के परिणामस्वरूप आमतौर पर महीन कण संरचनाएँ बनती हैं, लेकिन संभावित रूप से आंतरिक तनाव उत्पन्न हो सकता है।
जाली भागों की ताकत विशेषताएँ क्या हैं?
फोर्ज्ड पुर्जे अपनी उत्कृष्ट मजबूती के लिए प्रसिद्ध हैं। फोर्जिंग प्रक्रिया से सामग्री को कई महत्वपूर्ण लाभ मिलते हैं। सबसे पहले, तनाव की दिशा में कण संरचना का संरेखण पुर्जे की भार सहन करने की क्षमता को बढ़ाता है, विशेष रूप से उन अनुप्रयोगों में जहां दिशात्मक मजबूती महत्वपूर्ण होती है। यह संरेखित संरचना सामग्री के थकान प्रतिरोध को भी बढ़ाती है, जिससे फोर्ज्ड पुर्जे बार-बार तनाव चक्रों से गुजरने वाले घटकों के लिए आदर्श बन जाते हैं। इसके अतिरिक्त, फोर्जिंग के माध्यम से प्राप्त आंतरिक रिक्तियों में कमी और बेहतर घनत्व उच्च प्रभाव प्रतिरोध और समग्र मजबूती में योगदान करते हैं। फोर्ज्ड पुर्जे आमतौर पर अपने कास्ट समकक्षों की तुलना में बेहतर तन्यता शक्ति, उपज शक्ति और तन्यता प्रदर्शित करते हैं। ये बेहतर यांत्रिक गुण फोर्ज्ड पुर्जों को एयरोस्पेस, ऑटोमोटिव और भारी मशीनरी जैसे उद्योगों में उच्च तनाव वाले अनुप्रयोगों के लिए विशेष रूप से उपयुक्त बनाते हैं, जहां चरम स्थितियों में विश्वसनीयता और प्रदर्शन सर्वोपरि होते हैं।
सामग्री का चयन जाली भागों की मजबूती को कैसे प्रभावित करता है?
सामग्री का चुनाव फोर्ज किए गए पुर्जों की अंतिम मजबूती को महत्वपूर्ण रूप से प्रभावित करता है। विभिन्न धातुएँ और मिश्रधातुएँ फोर्जिंग प्रक्रिया के प्रति अलग-अलग प्रतिक्रिया देती हैं, और वांछित यांत्रिक गुण प्राप्त करने के लिए सही सामग्री का चयन अत्यंत महत्वपूर्ण है। उदाहरण के लिए, स्टील मिश्रधातुओं का उपयोग आमतौर पर उनके उत्कृष्ट शक्ति-भार अनुपात और अधिक मजबूती के लिए ऊष्मा-उपचारित होने की क्षमता के कारण फोर्जिंग में किया जाता है। एल्युमीनियम मिश्रधातुएँ, हल्की होने के बावजूद, उच्च शक्ति और उत्कृष्ट संक्षारण प्रतिरोध वाले पुर्जे बनाने के लिए फोर्ज की जा सकती हैं। फोर्जिंग प्रक्रिया अक्सर इन सामग्रियों के सर्वोत्तम गुणों को सामने ला सकती है, जिससे उनकी संभावित ताकत अधिकतम हो जाती है। यह ध्यान रखना महत्वपूर्ण है कि एक ही सामग्री, जब फोर्ज की जाती है या ढलाई की जाती है, तो आमतौर पर अलग-अलग ताकत विशेषताएँ प्रदर्शित करती है, और फोर्ज किया गया संस्करण आमतौर पर अधिक मजबूत होता है। सामग्री के चयन में इच्छित अनुप्रयोग, परिचालन वातावरण और लागत संबंधी बाधाओं जैसे कारकों पर भी विचार किया जाना चाहिए ताकि अंतिम फोर्ज किए गए पुर्जे में ताकत और अन्य आवश्यक गुणों के बीच इष्टतम संतुलन सुनिश्चित किया जा सके।
फोर्जिंग प्रक्रिया सामग्री की ताकत कैसे बढ़ाती है?
जाली भाग की मजबूती में अनाज संरचना क्या भूमिका निभाती है?
किसी धातु की कण संरचना उसकी मजबूती निर्धारित करने में महत्वपूर्ण भूमिका निभाती है, और यहीं पर फोर्ज्ड पुर्जों को महत्वपूर्ण लाभ प्राप्त होता है। फोर्जिंग प्रक्रिया के दौरान, तीव्र दबाव और विरूपण के कारण धातु के कण पदार्थ प्रवाह की दिशा में लंबे और संरेखित हो जाते हैं। इस संरेखण के परिणामस्वरूप ढले हुए पुर्जों की तुलना में अधिक परिष्कृत और एकसमान कण संरचना प्राप्त होती है। फोर्ज्ड पुर्जों में उन्मुख कण, विशेष रूप से कण प्रवाह की दिशा में, बढ़ी हुई मजबूती और कठोरता प्रदान करते हैं। यह विषमदैशिक मजबूती विशेषता उन अनुप्रयोगों में लाभदायक होती है जहाँ पुर्जे पर विशिष्ट दिशाओं में दबाव पड़ता है। इसके अलावा, फोर्जिंग प्रक्रिया बड़े कणों को छोटे कणों में तोड़ सकती है, जिससे एक महीन समग्र कण संरचना बनती है। महीन कण आमतौर पर अधिक मजबूती प्रदान करते हैं, क्योंकि वे कण सीमाओं की संख्या बढ़ाते हैं, जो धातु के भीतर विस्थापन गति के लिए अवरोध का काम करते हैं। यह सूक्ष्म संरचनात्मक परिशोधन, फोर्ज्ड पुर्जों के बेहतर यांत्रिक गुणों में योगदान देता है, जिसमें बेहतर पराभव शक्ति, तन्य शक्ति और थकान प्रतिरोध शामिल हैं।
कार्य कठोरता फोर्ज्ड भाग की मजबूती में किस प्रकार योगदान देती है?
वर्क हार्डनिंग, जिसे स्ट्रेन हार्डनिंग भी कहा जाता है, फोर्ज किए गए पुर्जों की मजबूती बढ़ाने में योगदान देने वाला एक महत्वपूर्ण कारक है। फोर्जिंग प्रक्रिया के दौरान, धातु में काफी प्लास्टिक विरूपण होता है। इस विरूपण के कारण धातु की क्रिस्टल संरचना में मौजूद डिसलोकेशन की संख्या बढ़ जाती है और वे आपस में परस्पर क्रिया करते हैं। जैसे-जैसे ये डिसलोकेशन जमा होते हैं, वे आगे की डिसलोकेशन गति को बाधित करते हैं, जिससे धातु का विरूपण प्रतिरोध प्रभावी रूप से बढ़ जाता है। इस घटना के परिणामस्वरूप धातु की यील्ड स्ट्रेंथ और समग्र कठोरता में वृद्धि होती है। वर्क हार्डनिंग की मात्रा को फोर्जिंग प्रक्रिया के मापदंडों, जैसे तापमान, स्ट्रेन दर और लगाए गए विरूपण की मात्रा के माध्यम से नियंत्रित किया जा सकता है। इन कारकों को सावधानीपूर्वक प्रबंधित करके, निर्माता विशिष्ट अनुप्रयोगों के लिए फोर्ज किए गए पुर्जों की मजबूती और कठोरता को अनुकूलित कर सकते हैं । यह ध्यान देने योग्य है कि वर्क हार्डनिंग मजबूती बढ़ाती है, लेकिन यह डक्टिलिटी को भी कम कर सकती है। इसलिए, कुछ मामलों में, अंतिम फोर्ज किए गए पुर्जे में गुणों का वांछित संतुलन प्राप्त करने के लिए फोर्जिंग के बाद हीट ट्रीटमेंट का उपयोग किया जा सकता है।
घनत्व का जाली भागों की मजबूती पर क्या प्रभाव पड़ता है?
किसी धातु के पुर्जे का घनत्व उसकी मजबूती को महत्वपूर्ण रूप से प्रभावित करता है, और इस संबंध में फोर्जिंग विशिष्ट लाभ प्रदान करती है। फोर्जिंग प्रक्रिया में शामिल उच्च दबाव आंतरिक रिक्तियों, सरंध्रता और समावेशन को दूर करने में मदद करते हैं जो मूल सामग्री में मौजूद हो सकते हैं या जो ढलाई जैसी अन्य निर्माण प्रक्रियाओं के दौरान हो सकते हैं। धातु के इस समेकन के परिणामस्वरूप फोर्ज किए गए पुर्जे का समग्र घनत्व बढ़ जाता है। बढ़ा हुआ घनत्व सीधे बेहतर यांत्रिक गुणों में परिवर्तित हो जाता है। सघन पदार्थ आमतौर पर अधिक मजबूती, कठोरता और थकान व आघात के प्रति प्रतिरोध प्रदर्शित करते हैं। आंतरिक दोषों में कमी से पुर्जे की विश्वसनीयता और तनाव के तहत प्रदर्शन में भी वृद्धि होती है, क्योंकि ये दोष अक्सर दरारों या विफलता के प्रारंभिक बिंदु के रूप में कार्य करते हैं। इसके अलावा, फोर्जिंग के माध्यम से प्राप्त एकसमान घनत्व पूरे पुर्जे में अधिक सुसंगत गुणों में योगदान देता है, जो बड़े या जटिल घटकों के लिए विशेष रूप से महत्वपूर्ण है। फोर्ज किए गए पुर्जों का बेहतर घनत्व उन्हें उच्च शक्ति-से-भार अनुपात की आवश्यकता वाले अनुप्रयोगों के लिए आदर्श बनाता है, जैसे कि एयरोस्पेस और उच्च-प्रदर्शन वाले ऑटोमोटिव उद्योगों में, जहाँ भार का प्रत्येक ग्राम मायने रखता है लेकिन मजबूती से समझौता नहीं किया जा सकता।
ढले हुए भागों की तुलना में जाली भागों की सीमाएँ क्या हैं?
भाग की जटिलता फोर्जिंग और कास्टिंग के बीच चयन को कैसे प्रभावित करती है?
भागों की जटिलता यह निर्धारित करने में एक महत्वपूर्ण कारक है कि फोर्जिंग या कास्टिंग, निर्माण की अधिक उपयुक्त विधि है। फोर्जिंग, मज़बूत भागों के निर्माण के लिए उत्कृष्ट होते हुए भी, जटिल आकृतियों और विशेषताओं के निर्माण में अपनी सीमाएँ रखती है। इस प्रक्रिया में आमतौर पर संपीड़न के माध्यम से धातु को आकार देना शामिल होता है, जिससे जटिल ज्यामिति, आंतरिक गुहाएँ या पतली दीवार वाले खंड बनाना चुनौतीपूर्ण हो सकता है। दूसरी ओर, ढले हुए भागों का निर्माण कहीं अधिक जटिल डिज़ाइनों के साथ किया जा सकता है, क्योंकि पिघली हुई धातु जटिल आकृतियों और आंतरिक विशेषताओं वाले सांचों में प्रवाहित हो सकती है। कास्टिंग का यह लाभ इसे इंजन ब्लॉक या पंप हाउसिंग जैसे विस्तृत डिज़ाइन वाले भागों के लिए बेहतर बनाता है। हालाँकि, यह ध्यान देने योग्य है कि फोर्जिंग तकनीक में प्रगति, जैसे कि सटीक फोर्जिंग और लगभग शुद्ध आकार वाली फोर्जिंग, ने फोर्ज्ड भागों के साथ प्राप्त होने वाली जटिलता की सीमा का विस्तार किया है। इन प्रगतियों के बावजूद, फोर्ज्ड भागों की बेहतर मज़बूती और कास्टिंग द्वारा प्रदान की जाने वाली डिज़ाइन लचीलेपन के बीच एक समझौता बना हुआ है। ऐसे मामलों में जहाँ मज़बूती और जटिल ज्यामिति दोनों की आवश्यकता होती है, वांछित परिणाम प्राप्त करने के लिए फोर्जिंग और मशीनिंग को मिलाकर संकर विधियों का उपयोग किया जा सकता है।
जाली भागों के लिए आकार सीमाएँ क्या हैं?
फोर्ज्ड और कास्ट पार्ट्स की तुलना करते समय आकार की सीमाएं एक और महत्वपूर्ण पहलू हैं। फोर्जिंग से असाधारण रूप से मजबूत पुर्जे बनाए जा सकते हैं, लेकिन फोर्ज किए जा सकने वाले पुर्जों के आकार की कुछ व्यावहारिक सीमाएं होती हैं। ये सीमाएं मुख्य रूप से फोर्जिंग प्रक्रिया के लिए आवश्यक अत्यधिक बल और विशेष उपकरणों के कारण होती हैं। बड़े फोर्जिंग प्रेस बनाने और चलाने में महंगे होते हैं, और उनके द्वारा संभाले जा सकने वाले पुर्जों के आकार की भी एक निश्चित सीमा होती है। इसके अलावा, फोर्ज किए गए पुर्जे का आकार बढ़ने के साथ, पूरे पुर्जे में एकरूपता सुनिश्चित करना अधिक चुनौतीपूर्ण हो जाता है। इसके विपरीत, कास्ट पार्ट्स को बहुत बड़े आकार में बनाया जा सकता है, जो मुख्य रूप से मोल्ड के आकार और डाली जा सकने वाली पिघली हुई धातु की मात्रा द्वारा सीमित होता है। यह कास्टिंग को बड़े, एकल-टुकड़ा पुर्जों जैसे कि जहाज के प्रोपेलर या बड़े औद्योगिक मशीनरी पुर्जों के लिए अधिक उपयुक्त बनाता है। हालांकि, यह ध्यान रखना महत्वपूर्ण है कि कास्ट पार्ट्स बड़े हो सकते हैं, लेकिन वे फोर्ज किए गए पुर्जों के शक्ति-से-भार अनुपात से मेल नहीं खा सकते हैं । जिन अनुप्रयोगों में बड़े आकार और उच्च शक्ति दोनों की आवश्यकता होती है, उनमें वांछित परिणाम प्राप्त करने के लिए अनुभागीय फोर्जिंग (जहां छोटे फोर्ज किए गए खंडों को एक साथ वेल्ड किया जाता है) या फोर्जिंग और वेल्डिंग के संयोजन जैसी तकनीकों का उपयोग किया जा सकता है।
फोर्जिंग और कास्टिंग के बीच उत्पादन लागत की तुलना कैसे की जाती है?
फोर्जिंग और कास्टिंग के बीच निर्णय लेने में उत्पादन लागत एक महत्वपूर्ण भूमिका निभाती है, और अक्सर फोर्ज्ड पुर्जों के उपयोग में एक सीमित कारक हो सकती है। आमतौर पर, फोर्जिंग, कास्टिंग की तुलना में अधिक महंगी होती है, खासकर छोटे से मध्यम आकार के उत्पादन के लिए। फोर्जिंग से जुड़ी उच्च लागत कई कारकों के कारण होती है। सबसे पहले, बड़े प्रेस और डाई जैसे फोर्जिंग उपकरणों के लिए महत्वपूर्ण पूंजी निवेश की आवश्यकता होती है। ये डाई, जिन्हें उच्च दबाव और तापमान का सामना करना पड़ता है, अक्सर कास्टिंग सांचों की तुलना में अधिक महंगी और कम जीवनकाल वाली होती हैं। इसके अतिरिक्त, फोर्जिंग में आमतौर पर अधिक ऊर्जा और श्रम की आवश्यकता होती है, जिससे उत्पादन लागत और बढ़ जाती है। कास्टिंग की तुलना में फोर्जिंग प्रक्रिया में अक्सर अधिक सामग्री की बर्बादी होती है, क्योंकि फोर्ज्ड पुर्जों से अतिरिक्त सामग्री (फ्लैश) को छाँटना पड़ता है। हालाँकि, यह ध्यान रखना महत्वपूर्ण है कि फोर्ज्ड पुर्जों की प्रारंभिक उत्पादन लागत अधिक हो सकती है, लेकिन उनकी बेहतर मजबूती और टिकाऊपन कुछ अनुप्रयोगों में जीवनचक्र लागत को कम कर सकते हैं। कास्ट पुर्जों का उत्पादन आमतौर पर सस्ता होता है, लेकिन उच्च-तनाव वाले अनुप्रयोगों में उन्हें बार-बार बदलने या रखरखाव की आवश्यकता हो सकती है। इसलिए, लागतों का मूल्यांकन करते समय, न केवल प्रारंभिक विनिर्माण व्यय पर विचार करना महत्वपूर्ण है, बल्कि उनके इच्छित अनुप्रयोग में भागों के दीर्घकालिक प्रदर्शन और रखरखाव आवश्यकताओं पर भी विचार करना महत्वपूर्ण है।
निष्कर्ष
निष्कर्षतः, ढलाई किए गए पुर्जों की तुलना में गढ़े हुए पुर्जे आमतौर पर अधिक मजबूत होते हैं, क्योंकि इनकी दानेदार संरचना परिष्कृत होती है, कार्य कठोरता बढ़ती है और घनत्व अधिक होता है। इन विशेषताओं के कारण गढ़े हुए पुर्जे उच्च तनाव वाले अनुप्रयोगों के लिए आदर्श होते हैं, जहाँ विश्वसनीयता अत्यंत महत्वपूर्ण होती है। हालाँकि, ढलाई से डिज़ाइन में लचीलापन, आकार की क्षमता और अक्सर कम उत्पादन लागत जैसे लाभ मिलते हैं। गढ़ाई और ढलाई के बीच चुनाव अंततः अनुप्रयोग की विशिष्ट आवश्यकताओं पर निर्भर करता है, जिसमें मजबूती की आवश्यकता, डिज़ाइन की जटिलता, उत्पादन मात्रा और बजट की सीमाएँ शामिल हैं। आधुनिक विनिर्माण में दोनों विधियों का अपना महत्व है, और प्रौद्योगिकी में प्रगति से प्रत्येक प्रक्रिया की क्षमताएँ लगातार बढ़ रही हैं।
शानक्सी वेलॉन्ग इंटरनेशनल सप्लाई चेन मैनेजमेंट कंपनी लिमिटेड, जिसकी स्थापना 2001 में हुई थी, विभिन्न उद्योगों के लिए अनुकूलित धातु पुर्जों की अग्रणी प्रदाता है। ISO 9001:2015 और API-7-1 प्रमाणन के साथ, हम फोर्जिंग, कास्टिंग और मशीनिंग सेवाओं में विशेषज्ञता रखते हैं। हमारी विशेषज्ञता विभिन्न प्रकार की सामग्रियों और प्रक्रियाओं को कवर करती है, जिससे ग्राहकों की विशिष्टताओं के अनुरूप उच्च गुणवत्ता वाले उत्पादों का निर्माण सुनिश्चित होता है। हम डिजाइन से लेकर डिलीवरी तक व्यापक सहायता प्रदान करते हैं, जिसमें गुणवत्ता नियंत्रण और लॉजिस्टिक्स प्रबंधन शामिल है। 20 से अधिक देशों में फैले 100 से अधिक ग्राहकों के वैश्विक ग्राहक आधार के साथ, हम बेहतर उत्पाद, प्रतिस्पर्धी मूल्य और उत्कृष्ट सेवा प्रदान करने के लिए प्रतिबद्ध हैं। धातु निर्माण में नवीन समाधानों और विश्वसनीय साझेदारी के लिए वेलॉन्ग को चुनें। अपनी परियोजना संबंधी आवश्यकताओं पर चर्चा करने के लिए metal@welongpost.com पर हमसे संपर्क करें।
संदर्भ
1. कैम्पबेल, जे. (2015)। संपूर्ण कास्टिंग हैंडबुक: धातु कास्टिंग प्रक्रियाएँ, धातुकर्म, तकनीक और डिज़ाइन। बटरवर्थ-हेनमैन।
2. डाइटर, जी.ई., और बेकन, डी. (1988)। मैकेनिकल मेटलर्जी। मैकग्रॉ-हिल बुक कंपनी।
3. ग्रूवर, एम.पी. (2010)। आधुनिक विनिर्माण के मूल सिद्धांत: सामग्री, प्रक्रियाएँ और प्रणालियाँ। जॉन विले एंड संस।
4. कल्पकजियन, एस., और श्मिड, एस.आर. (2014)। मैन्युफैक्चरिंग इंजीनियरिंग और टेक्नोलॉजी। पियर्सन।
5. मोरन, एमजे, शापिरो, एचएन, बोएटनर, डीडी, और बेली, एमबी (2010)। इंजीनियरिंग थर्मोडायनामिक्स के मूल सिद्धांत। जॉन विले एंड संस।
6. टोटन, जी.ई. (एड.) (2006)। स्टील हीट ट्रीटमेंट: धातुकर्म और प्रौद्योगिकी। सी.आर.सी. प्रेस।



