फोर्जिंग के लिए डिजाइन संबंधी विचार | डिजाइन चरण में किन बातों की योजना बनानी चाहिए
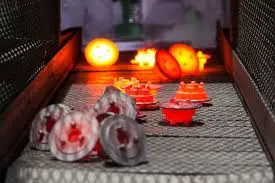
उच्च प्रदर्शन वाले औद्योगिक पुर्जों के निर्माण के लिए कारगर फोर्जिंग डिज़ाइन तैयार करने के लिए उत्पादन शुरू होने से पहले सामग्री की व्यवहारिकता, प्रक्रिया की क्षमताओं और विनिर्माण प्रक्रिया की सीमाओं का ज्ञान होना आवश्यक है। फोर्ज किए गए पुर्जों का भार-सामग्री अनुपात अन्य कई प्रकार के पुर्जों की तुलना में बेहतर होता है और उनकी दानेदार संरचना अधिक स्थिर होती है। इसका अर्थ यह है कि सटीक माप प्राप्त करने, लागत बचाने और पुर्जों के सुचारू रूप से कार्य करने को सुनिश्चित करने के लिए प्रारंभिक डिज़ाइन योजना अत्यंत महत्वपूर्ण है। डिज़ाइन चरण के दौरान, खरीद प्रबंधकों और इंजीनियरिंग टीमों को तकनीकी प्रदर्शन आवश्यकताओं और उत्पादन की व्यवहार्यता के बीच सर्वोत्तम संतुलन खोजने के लिए मिलकर काम करना चाहिए। ऐसा इसलिए किया जाता है ताकि कस्टम-फोर्ज किए गए पुर्जे उद्योग के कड़े मानकों को पूरा करें और साथ ही आपूर्ति श्रृंखला की लागत और डिलीवरी समय को कम से कम किया जा सके।
फोर्जिंग डिजाइन के मूलभूत सिद्धांतों को समझना, फोर्जिंग घटकों और डिजाइन सिद्धांतों को परिभाषित करना
फोर्जिंग धातु पर काम करने की एक विधि है जिसमें विशिष्ट संपीडन बल लगाकर उसे आकार दिया जाता है, जो आमतौर पर दबाने या हथौड़े से पीटने के द्वारा किया जाता है। फोर्जिंग से सामग्री की आंतरिक संरचना में सुधार होता है, जिससे बेहतर यांत्रिक गुणों वाले पुर्जे बनते हैं। दूसरी ओर, ढलाई में पिघली हुई धातु को सांचों में डाला जाता है। फोर्जिंग पुर्जों को डिजाइन करते समय सामग्री के प्रवाह, खिंचाव के कोण और विभाजन रेखाओं को ध्यान में रखा जाता है। इन सभी का सीधा प्रभाव पुर्जे को बनाने में आसानी और तैयार होने पर उसकी कार्यक्षमता पर पड़ता है।
सामग्री का चयन और डिजाइन की व्यवहार्यता पर इसका प्रभाव
स्टेनलेस स्टील से बनी फोर्जिंग में जंग नहीं लगता और ये कठोर रासायनिक परिस्थितियों में भी मजबूत बनी रहती हैं, इसलिए इनका उपयोग चिकित्सा उपकरण और पानी के भीतर ड्रिलिंग उद्योगों में किया जाता है। एल्युमीनियम मिश्र धातु, विशेष रूप से 6061 और 7075, में वजन के अनुपात में मजबूती बहुत अधिक होती है, जो विमानों के उपयोग में बहुत महत्वपूर्ण है। टाइटेनियम फोर्जिंग महंगी होती हैं, लेकिन ये जैव-अनुकूल और हल्की होती हैं, जो इन्हें चिकित्सा उपकरणों और जेट इंजन के पुर्जों के लिए उपयोगी बनाती हैं। फोर्जिंग करते समय, प्रत्येक सामग्री के अपने प्रवाह गुण होते हैं जो न्यूनतम अनुभाग मोटाई, उपयोग की जा सकने वाली सहनशीलता की सीमा और ऊष्मा उपचार के प्रति सामग्री की प्रतिक्रिया को प्रभावित करते हैं। ये सभी बातें निर्माताओं को योजना बनाते समय ध्यान में रखनी चाहिए।
फोर्जिंग बनाम वैकल्पिक विनिर्माण विधियाँ
फोर्जिंग की तुलना कास्टिंग, ड्रिलिंग और प्रेसिंग से करने पर पता चलता है कि हर विधि के अपने फायदे और नुकसान हैं। कास्टिंग से जटिल आकार और आंतरिक छेद वाले पुर्जे बनाए जा सकते हैं, जो फोर्जिंग से मुश्किल होते हैं, लेकिन कास्टिंग से बने पुर्जे कम घनत्व वाले होते हैं और उनकी संरचना कमजोर होती है। वहीं, मशीनिंग से बहुत सटीक आकृतियाँ और मानक बनाए जा सकते हैं, लेकिन इसमें सामग्री की हानि होती है और कणों का प्रवाह रुक जाता है, जिससे थकान प्रतिरोध कम हो जाता है। स्टैम्पिंग से पतली दीवारों वाले पुर्जे बड़ी संख्या में बनाए जा सकते हैं, लेकिन इसमें फोर्जिंग की तरह त्रि-आयामी आकार देने और संरचनात्मक स्थिरता की क्षमता नहीं होती है।
फोर्जिंग चरण में महत्वपूर्ण डिजाइन कारक सामग्री गुणधर्म: स्थायित्व, मजबूती और ऊष्मा उपचार अनुकूलता
इंजीनियरों को इस बात पर विचार करना चाहिए कि आकार देने के तापमान से इन विशेषताओं में क्या परिवर्तन आते हैं। जब गर्म फोर्जिंग उस तापमान से ऊपर की जाती है जिस पर क्रिस्टल पुनर्क्रिस्टलीकृत होते हैं, तो जटिल आकार और बड़े विरूपण संभव होते हैं, लेकिन स्केलिंग और आयामी परिवर्तन हो सकते हैं। ठंडी फोर्जिंग से धातु को बाहरी सतह पर बेहतर फिनिश और अधिक सटीक माप मिलते हैं, साथ ही यह उसे कठोर भी बनाती है, लेकिन इससे जटिल आकार नहीं बन सकते और आकार देने के लिए अधिक बल की आवश्यकता होती है। बीच में गर्म फोर्जिंग आती है, जिसमें ठंडी फोर्जिंग की तुलना में कम बल लगते हैं, लेकिन गर्म फोर्जिंग की तुलना में आयामों पर बेहतर नियंत्रण रहता है। वांछित यांत्रिक गुणों को प्राप्त करने के लिए, उपयोग की जाने वाली धातु का प्रकार और जिस तापमान पर इसे फोर्ज किया जाता है, वह बाद में होने वाले एनीलिंग, नॉर्मलाइज़िंग, कूलिंग और टेम्परिंग चरणों से मेल खाना चाहिए, ताकि आयामों की स्थिरता प्रभावित न हो।
आयामी सटीकता और ज्यामितीय बाधाएँ
फोर्जिंग पार्ट्स में सटीक माप प्राप्त करने के लिए , आपको प्रक्रिया की सीमाओं को जानना और तदनुसार अपने डिज़ाइन की योजना बनाना आवश्यक है। आमतौर पर, 3 से 7 डिग्री के बीच के ड्राफ्ट कोण पार्ट्स को डाई से आसानी से बाहर निकालने में मदद करते हैं और उन्हें निकालते समय क्षति से बचाते हैं। फिललेट रेडियस तनाव को बढ़ने से रोकते हैं और सामग्री प्रवाह को बाधित होने से बचाते हैं। दूसरी ओर, नुकीले आंतरिक कोने निर्माण के दौरान दरारें पैदा करते हैं और डाई की समय से पहले विफलता का कारण बनते हैं। दीवार की चौड़ाई में परिवर्तन धीमा और सुचारू होना चाहिए। अचानक परिवर्तन सामग्री के प्रवाह में समस्या और दीवार के अंदरूनी हिस्से को नुकसान पहुंचा सकते हैं।
ऊष्मा उपचार और सतह परिष्करण आवश्यकताओं का एकीकरण
डाई डिज़ाइन, फोर्जिंग तापमान और फोर्जिंग के बाद की जाने वाली प्रक्रियाएँ, सतह की फिनिशिंग की ज़रूरतों से प्रभावित होती हैं। फोर्ज की गई सतहों पर मौजूद स्केल और टेक्सचर उन्हें सटीक मिलान सतहों या घिसाव-प्रतिरोधी उपयोगों के लिए अनुपयुक्त बना देते हैं। सतह पर संपीड़न दबाव डालकर शॉट पीनिंग से घिसाव-प्रतिरोधकता में सुधार होता है। दूसरी ओर, मशीनिंग, ग्राइंडिंग या पॉलिशिंग से सटीक माप और चिकनी फिनिशिंग प्राप्त होती है। डिज़ाइनरों को सतह की स्थितियों के बारे में स्पष्ट जानकारी होनी चाहिए, ताकि वे गैर-महत्वपूर्ण क्षेत्रों के लिए उपयुक्त फोर्ज की गई सतहों और बेयरिंग जर्नल, सीलिंग फेस या थ्रेडेड कनेक्शन के लिए आवश्यक पॉलिश की गई सतहों के बीच अंतर कर सकें। यह स्पष्टता गलतियों को होने से रोकती है, जिससे भारी आर्थिक नुकसान से बचा जा सकता है, और यह सुनिश्चित करती है कि फोर्जिंग प्रदाता कार्यात्मक आवश्यकताओं को पूरा करने वाले संपूर्ण समाधान प्रदान करें।
विनिर्माण प्रक्रिया संरेखण: उत्पादन के लिए डिज़ाइन का अनुकूलन, गर्म फोर्जिंग बनाम ठंडी फोर्जिंग: डिज़ाइन संबंधी निहितार्थ
गर्म और ठंडी फोर्जिंग प्रक्रियाओं के बीच चुनाव का डिजाइन विकल्पों और पुर्जों के गुणों पर गहरा प्रभाव पड़ता है। जब धातु को उच्च तापमान पर गर्म किया जाता है, तो विरूपण के दौरान उसका लगातार पुन: क्रिस्टलीकरण होता रहता है। इससे पदार्थ पर अधिक बल नहीं लगता और कम बल से ही उसका आकार काफी हद तक बदल जाता है। यह विधि बड़े पुर्जों, जटिल आकृतियों और उन पदार्थों के लिए उपयुक्त है जो कमरे के तापमान पर बहुत लचीले नहीं होते। विमान प्रणोदन प्रणालियों में, रॉकेट नोजल और थ्रस्ट रिवर्सर को गर्म फोर्जिंग द्वारा जटिल आकृतियाँ प्राप्त की जाती हैं, जबकि पूरे पुर्जे में पदार्थ के गुण एक समान रहते हैं। इससे पुर्जे उपयोग के दौरान उच्च तापमान और उच्च यांत्रिक तनाव को सहन कर पाते हैं।
उपयुक्त फोर्जिंग तकनीकों का चयन
विभिन्न फोर्जिंग विधियों के अपने-अपने फायदे हैं जो कुछ खास प्रकार के पुर्जों के लिए सबसे उपयुक्त होते हैं। ओपन-डाई फोर्जिंग में धातु को सपाट या सरल आकार के डाइज़ के बीच दबाया जाता है। यह रिंग, डिस्क और शाफ्ट जैसे बड़े पुर्जों के लिए उपयुक्त है, जहाँ आंतरिक दानेदार संरचना बाहरी विवरण से अधिक महत्वपूर्ण होती है। क्लोज्ड-डाई फोर्जिंग, जिसे इंप्रेशन-डाई फोर्जिंग भी कहा जाता है, में सामग्री को सावधानीपूर्वक मशीनीकृत डाई के छेदों के अंदर रखा जाता है। इससे स्पष्ट किनारों और सटीक टॉलरेंस वाले नेट-शेप या लगभग नेट-शेप फोर्जिंग पुर्जे बनते हैं।
सीमलेस रोल्ड रिंग फोर्जिंग से मजबूत और बिना किसी जोड़ के छल्ले बनते हैं। ये छल्ले बेयरिंग रेस, फ्लैंज और प्रेशर टैंक के उन पुर्जों के लिए एकदम सही हैं जिन्हें मजबूत और टिकाऊ होना चाहिए। आइसोथर्मल फोर्जिंग में डाई और सामग्री को एक ही उच्च तापमान पर रखा जाता है। इससे मेडिकल इम्प्लांट और विमान टरबाइन डिस्क के लिए सुपरअलॉय और टाइटेनियम के पुर्जे बनाना संभव हो जाता है, जिनके गुण बहुत एकसमान होते हैं। प्रत्येक विधि की अपनी डिज़ाइन संबंधी सीमाएँ होती हैं, जैसे न्यूनतम सेक्शन चौड़ाई, ड्राफ्ट आवश्यकताएँ और पार्टिंग लाइनों की स्थिति। डिज़ाइनरों को इन सीमाओं के भीतर रहकर उत्पाद को यथासंभव लागत प्रभावी और बनाने में आसान बनाना होता है।
लागत, लीड टाइम और स्केलेबिलिटी के बीच संतुलन बनाना
विनिर्माण क्षमता के लिए डिज़ाइन की अवधारणाएं खरीद की लागत और समय-सारणी पर सीधा प्रभाव डालती हैं। जटिल आकृतियाँ जिनमें ढलाई के कई चरण, सटीक डाई और बहुत अधिक कटाई की आवश्यकता होती है, इकाई लागत और विकास की प्रतीक्षा अवधि दोनों को बढ़ा देती हैं। दूसरी ओर, सरल डिज़ाइन, मानक डाई सेटअप का उपयोग और कम द्वितीयक प्रक्रियाओं से उपकरणों पर होने वाले खर्च में बचत होती है और उत्पादन में तेजी आती है।
पायलट प्रोजेक्ट से उत्पादन स्तर तक पहुंचने के दौरान, पुर्जों के लिए स्केलेबिलिटी विशेष रूप से महत्वपूर्ण होती है। कम मात्रा में उत्पादन के लिए किसी उत्पाद को डिज़ाइन करते समय, कटिंग के लिए डिज़ाइन किए गए पुर्जों का उपयोग करना लागत-प्रभावी नहीं हो सकता है। इसका कारण यह है कि फोर्जिंग में सामग्रियों का बेहतर उपयोग होता है और उत्पादन चक्र पूरा होने में कम समय लगता है। डिज़ाइन समीक्षा के दौरान, खरीद प्रबंधकों को फोर्जिंग आपूर्तिकर्ताओं को शामिल करना चाहिए ताकि डिज़ाइन में ऐसे बदलाव करके लागत कम करने के तरीके खोजे जा सकें जो कार्यक्षमता को बनाए रखें लेकिन उत्पादन को आसान बना दें। इस तरह से मिलकर काम करने से यह सुनिश्चित होता है कि इंजीनियरिंग आवश्यकताओं को बजट सीमाओं और डिलीवरी समय के साथ संतुलित किया जाए। इससे यह सुनिश्चित होता है कि मानक उचित हैं और आपूर्तिकर्ता हमेशा उन्हें पूरा कर सकते हैं।
उद्योग गुणवत्ता मानकों का अनुपालन सुनिश्चित करना
उद्योग मानकों और ट्रैकिंग विधियों का पालन यह सुनिश्चित करता है कि गुणवत्ता हमेशा एक समान रहे और नियमों का अनुपालन हो। ISO 9001:2015 अनुमोदन यह दर्शाता है कि प्रदाता गुणवत्ता प्रबंधन प्रणालियों के प्रति समर्पित है, जिनमें डिज़ाइन नियंत्रण, प्रक्रियाओं की सुचारू कार्यप्रणाली और निरंतर सुधार शामिल हैं। ASTM मानक, सामग्रियों की रासायनिक संरचना, यांत्रिक गुणों और परीक्षण विधियों का वर्णन करके, फोर्जिंग सामग्रियों और तैयार भागों के लिए एकसमान आवश्यकताएँ निर्धारित करते हैं। एयरोस्पेस AS9100 और चिकित्सा उपकरणों के लिए ISO 13485 मानक उन क्षेत्रों के लिए अतिरिक्त नियम जोड़ते हैं जहाँ टूटे हुए पुर्जे लोगों के लिए खतरा पैदा कर सकते हैं।
कच्चे माल के ताप परीक्षण से लेकर अंतिम समीक्षा तक हर प्रक्रिया पर नज़र रखने से यह सुनिश्चित होता है कि सभी जिम्मेदार हैं, और समस्या होने पर उसके मूल कारण का पता लगाना आसान हो जाता है। सामान खरीदने के लिए निर्धारित विनिर्देशों में लागू मानकों को स्पष्ट रूप से सूचीबद्ध किया जाना चाहिए और यह प्रमाणित करने के लिए सामग्री परीक्षण रिपोर्ट, माप निरीक्षण रिकॉर्ड और अनुपालन प्रमाण पत्र की मांग की जानी चाहिए कि उत्पाद मानकों को पूरा करते हैं। वेलॉन्ग के ISO 9001:2015 प्रमाणित संचालन से यह सुनिश्चित होता है कि आपूर्ति श्रृंखला में गुणवत्ता पर कड़ा नियंत्रण रखा जाता है। वे अपने ग्राहकों के कानूनी दायित्वों का समर्थन करने वाले दस्तावेज़ उपलब्ध कराकर ऐसा करते हैं, जिससे यूरोप, उत्तरी अमेरिका और एशिया-प्रशांत क्षेत्र के बाजारों में अंतरराष्ट्रीय शिपमेंट के लिए सीमा शुल्क निकासी आसान हो जाती है।
सामान्य अनुप्रयोग और उनकी विशिष्ट डिज़ाइन आवश्यकताएँ: ऑटोमोटिव और भारी औद्योगिक उपकरण निर्माण
ऑटोमोबाइल क्षेत्र में, बड़ी संख्या में उत्पादन के लिए गति, टिकाऊपन और लागत के बीच संतुलन बनाए रखने वाले पुर्जों की आवश्यकता होती है। क्रैंकशाफ्ट और कनेक्टिंग रॉड को वाहन के जीवनकाल में लाखों तनाव चक्रों को सहन करना पड़ता है। इसके लिए, कणों का प्रवाह भार के पैटर्न से मेल खाना चाहिए और सामग्री में थकान प्रतिरोध होना चाहिए, जो केवल फोर्जिंग द्वारा ही संभव है। कंट्रोल आर्म, स्टीयरिंग नकल और एक्सल शाफ्ट सभी सस्पेंशन के पुर्जे हैं जिन्हें स्थिर रहते हुए प्रभाव भार सहन करने में सक्षम होना चाहिए। इसी कारण, फोर्जिंग द्वारा निर्मित पुर्जे, ढलाई द्वारा निर्मित पुर्जों से बेहतर होते हैं, क्योंकि ढलाई द्वारा निर्मित पुर्जे अचानक टूट सकते हैं।
कस्टम निर्मित पुर्जे बनाम मानक पुर्जे
खनन, भवन निर्माण और सामग्री प्रबंधन उद्योगों में उपयोग होने वाले भारी औद्योगिक उपकरणों को ऐसे पुर्जों की आवश्यकता होती है जो उच्च भार, कठिन परिस्थितियों और निरंतर उपयोग को सहन कर सकें। फोर्ज्ड गियर ब्लैंक, हाइड्रोलिक सिलेंडर रॉड और लिफ्टिंग हुक विश्वसनीय उपकरण हैं जिन पर श्रमिक काम पूरा करने और सुरक्षित रहने के लिए भरोसा करते हैं। इन उपयोगों के लिए, भार वहन क्षमता और सेवा जीवन वजन कम करने से अधिक महत्वपूर्ण हैं। कार्बन या मिश्र धातु इस्पात, जिन्हें आसानी से आकार दिया जा सकता है और जिन्हें घिसाव-प्रतिरोधी बनाने के लिए ऊष्मा द्वारा कठोर बनाया जा सकता है, अक्सर उपयोग किए जाते हैं। डिज़ाइन करते समय, थकान दरारों को रोकने के लिए बड़े फिललेट सर्कल, तनाव सांद्रता को संभालने के लिए पर्याप्त मोटे सेक्शन और समान कार्य परिस्थितियों में परीक्षित सामग्री के चयन जैसी बातों पर विचार करना महत्वपूर्ण है।
विभिन्न उद्योगों में वास्तविक-विश्व अनुप्रयोग
तेल और गैस ड्रिलिंग के लिए फोर्ज्ड ड्रिल कॉलर, स्टेबलाइज़र और केली की आवश्यकता होती है क्योंकि ये घुमाव और संपीडन भार तथा अत्यधिक संक्षारक ड्रिलिंग तरल पदार्थों को सहन कर सकते हैं। इन पुर्जों की अल्ट्रासाउंड जांच और चुंबकीय कण परीक्षण जैसे गैर-विनाशकारी परीक्षण किए जाते हैं ताकि उनमें छिपे दोषों का पता लगाया जा सके जिन्हें नंगी आंखों से नहीं देखा जा सकता। इलेक्ट्रिक कारों के लिए बैटरी केसिंग और संरचनात्मक पुर्जे बनाने में धातु फोर्जिंग का उपयोग तेजी से बढ़ रहा है। वजन कम करने से वाहन की रेंज सीधे बढ़ जाती है, और फोर्ज्ड निर्माण इसे अधिक टिकाऊ और दुर्घटना-प्रतिरोधी बनाता है। प्रत्येक उपयोग अलग होता है, इसलिए डिजाइनरों को सामग्री का चयन करते समय बहुत सावधानी बरतनी पड़ती है, यह सुनिश्चित करना होता है कि प्रक्रियाएं सही ढंग से काम करें और कार्य परिवेश के लिए उपयुक्त गुणवत्ता नियंत्रण नियमों का पालन करें तथा किसी गड़बड़ी की स्थिति में क्या होगा, इसका भी ध्यान रखें।
डिजाइनरों और आपूर्तिकर्ताओं के बीच सहयोग बढ़ाना: प्रारंभिक चरण का संचार और डिजाइन सत्यापन
डिजाइन की पुष्टि में कई पहलू शामिल होते हैं, जैसे सामग्री के प्रवाह का अनुकरण करना, तनाव का विश्लेषण करना और यह जांचना कि टूलिंग संभव है या नहीं। उन्नत फोर्जिंग निर्माता परिमित तत्व विश्लेषण सॉफ़्टवेयर का उपयोग करके यह मॉडल बनाते हैं कि निर्माण कार्यों के दौरान सामग्री कैसा व्यवहार करेगी। इससे वे उत्पादन डाई के लिए स्टील काटने से पहले ही लैप्स, दरारें या अपर्याप्त भराव जैसी खामियों का अनुमान लगा सकते हैं। हम मॉडलिंग के परिणाम डिजाइन टीमों के साथ साझा कर सकते हैं ताकि वे सर्वोत्तम परिणाम प्राप्त करने के लिए आकार, सामग्री या प्रक्रियाओं में बदलाव करने के बारे में समझदारी भरे निर्णय ले सकें। यह संयुक्त सत्यापन विकास के जोखिम को कम करता है और यह विश्वास बढ़ाता है कि उत्पादन के लिए बनाए गए पुर्जे हमेशा आवश्यकताओं को पूरा करेंगे।
डिजाइन अनुकूलन के लिए आपूर्तिकर्ता विशेषज्ञता का लाभ उठाना
जब आप प्रमाणित फोर्जिंग निर्माताओं के साथ उत्पादन प्रदाताओं के बजाय विकास साझेदारों के रूप में काम करते हैं, तो आपके आपूर्तिकर्ता संबंध रणनीतिक साझेदारी में बदल जाते हैं जो दोनों पक्षों के लिए फायदेमंद होते हैं। आपूर्तिकर्ताओं को ग्राहकों की ज़रूरतों के बारे में अधिक जानकारी मिलती है, जिससे वे समस्याओं को उत्पन्न होने से पहले ही हल कर सकते हैं, और ग्राहकों को विनिर्माण संबंधी जानकारी मिलती है, जिससे विकास में तेज़ी आती है और परिणाम बेहतर होते हैं। विदेशी विक्रेताओं से खरीदारी करते समय, यह संबंध दृष्टिकोण विशेष रूप से सहायक होता है क्योंकि सांस्कृतिक और भौगोलिक अंतरों के कारण स्पष्ट संचार करना कठिन हो सकता है। वेलॉन्ग में डिज़ाइन प्रक्रिया के दौरान, हमारी इंजीनियरिंग टीम ग्राहकों के साथ मिलकर काम करती है। वे डिज़ाइन फ़ाइलें साझा करने और प्रतिक्रिया देने के लिए AutoCAD, Pro-Engineering और Solidworks का उपयोग करते हैं, जिससे बौद्धिक संपदा की सुरक्षा करते हुए उत्पाद बनाना आसान हो जाता है।
केस स्टडी: सफल डिज़ाइन-आपूर्तिकर्ता साझेदारी
वास्तविक दुनिया में सहयोग के उदाहरणों को देखने से पता चलता है कि एकीकृत प्रक्रियाओं के वास्तविक लाभ होते हैं। यूरोप की एक प्रमुख विमान आपूर्तिकर्ता कंपनी, जो लैंडिंग गियर के पुर्जे बनाती थी, ने डिज़ाइन के शुरुआती चरणों में ही अपने फोर्जिंग स्रोत के साथ मिलकर काम किया। उन्होंने अंतिम ज्यामिति तय करने से पहले लोडिंग स्थितियों और प्रदर्शन संबंधी आवश्यकताओं पर चर्चा की। आपूर्तिकर्ता के मॉडलिंग टूल ने प्रारंभिक डिज़ाइनों में उच्च तनाव वाले क्षेत्रों का पता लगाया और फ़िलेट त्रिज्या में बदलाव सुझाए, जिससे पुर्जों के आपस में जुड़ने के तरीके को बदले बिना अधिकतम भार 18% तक कम हो गया। साथ मिलकर काम करने से क्षेत्र में होने वाली संभावित समस्याओं को रोका जा सका, परियोजना को समय पर पूरा किया जा सका और टूल खरीदने के बाद होने वाले महंगे डिज़ाइन परिवर्तनों से बचा जा सका।
निष्कर्ष
एक कारगर फोर्जिंग डिज़ाइन के लिए सावधानीपूर्वक योजना बनाना आवश्यक है, जिसमें उत्पादन शुरू होने से पहले सामग्री की विशेषताओं, आकार की सीमाओं, प्रक्रिया की क्षमताओं और आवश्यक गुणवत्ता स्तर को ध्यान में रखा जाए। क्रय प्रबंधकों और इंजीनियरिंग टीमों को अनुभवी फोर्जिंग आपूर्तिकर्ताओं के साथ मिलकर काम करना चाहिए और उनके निर्माण कौशल का उपयोग करके ऐसे डिज़ाइन तैयार करने चाहिए जो प्रदर्शन, लागत और उत्पादन में आसानी का सर्वोत्तम संतुलन प्रदान करें। आपूर्तिकर्ताओं के साथ प्रारंभिक संपर्क, डिज़ाइन सत्यापन और साझेदारी विकास के जोखिमों को कम करते हैं, प्रक्रिया को गति देते हैं और यह सुनिश्चित करते हैं कि सभी उत्पादन मात्राओं में गुणवत्ता एक समान हो। फोर्जिंग की मूल बातें सीखकर और निर्माण-योग्यता-आधारित डिज़ाइन सिद्धांतों का उपयोग करके, कंपनियां एयरोस्पेस, कार, तेल और गैस तथा चिकित्सा उपकरण जैसे चुनौतीपूर्ण उद्योगों में अधिक मजबूत, अधिक विश्वसनीय और बेहतर मूल्य वाले फोर्जिंग पुर्जों का चयन कर सकती हैं।
सामान्य प्रश्न: फोर्ज किए गए घटकों के लिए कौन सी सामग्री सबसे अच्छी रहती है?
उत्पाद की आवश्यकताओं, जैसे तापमान, शक्ति और जंग प्रतिरोधकता के आधार पर सामग्री का चुनाव किया जाता है। कार्बन स्टील मजबूत होते हैं और किफायती भी। इनका उपयोग मशीनरी और कारों में होता है। विमान और तेल ड्रिलिंग के लिए आवश्यक मजबूत पुर्जों के निर्माण में मिश्र धातु इस्पात बेहतर यांत्रिक गुण प्रदान करते हैं। रासायनिक प्रक्रियाओं और समुद्री वातावरण में स्टेनलेस स्टील में जंग नहीं लगता। एल्युमीनियम मिश्र धातु मजबूत और हल्के होते हैं, इसलिए इनका उपयोग विमान और इलेक्ट्रिक वाहनों में किया जाता है। टाइटेनियम मजबूत और जैव-अनुकूल होता है, इसलिए यह चिकित्सा उपकरणों और जेट इंजन के पुर्जों के लिए एक उपयुक्त सामग्री है।
गढ़ाई विधि का चयन डिजाइन मापदंडों को कैसे प्रभावित करता है?
गर्म फोर्जिंग से जटिल आकृतियाँ और बड़े बदलाव किए जा सकते हैं, लेकिन इसके लिए बड़े ड्राफ्ट कोण और सीमाएँ आवश्यक होती हैं। ठंडी फोर्जिंग से सटीक विनिर्देश और उत्कृष्ट सतह फिनिश प्राप्त की जा सकती है, लेकिन इसमें जटिल आकृतियों या कई अलग-अलग सामग्रियों का उपयोग नहीं किया जा सकता है। बंद डाई फोर्जिंग से स्पष्ट विशेषताओं वाले लगभग तैयार आकार प्राप्त होते हैं, जबकि खुली डाई फोर्जिंग बड़े, सरल भागों के लिए सबसे उपयुक्त है। प्रत्येक विधि के अपने नियम होते हैं, जिनमें सेक्शन की न्यूनतम चौड़ाई, फिललेट त्रिज्या और प्राप्त की जा सकने वाली सटीकता का स्तर शामिल होता है, जिनका निर्माताओं को पालन करना आवश्यक है।
क्या डिजाइन की जटिलता उत्पादन लागत और लीड टाइम को महत्वपूर्ण रूप से प्रभावित करती है?
जटिल आकृतियाँ जिनमें कई गुहाओं वाले डाई, कई फोर्जिंग चरण और बहुत अधिक मशीनिंग की आवश्यकता होती है, उपकरण को बहुत महंगा और बनाने में अधिक समय लेती हैं। सरलीकृत डिज़ाइन, जो मानक विशेषताओं का उपयोग करते हैं और अतिरिक्त काम को कम करते हैं, उत्पादन को गति देते हैं और लागत कम करते हैं। डिज़ाइनरों को कार्यक्षमता की आवश्यकताओं और उत्पादन की कठिनाई के बीच संतुलन बनाना चाहिए, और सख्त विशिष्टताओं और जटिल विशेषताओं का चुनाव तभी करना चाहिए जब प्रदर्शन की आवश्यकता अतिरिक्त लागत को उचित ठहराती हो। आपूर्तिकर्ताओं के साथ प्रारंभिक बातचीत से उपयोगिता में सुधार करने के साथ-साथ लागत कम करने और डिलीवरी के समय को तेज करने के तरीके खोजने में मदद मिलती है।
सटीक फोर्जिंग समाधानों के लिए वेलॉन्ग के साथ साझेदारी करें
वेलॉन्ग को कस्टम फोर्जिंग पार्ट्स बनाने और सप्लाई चेन प्रबंधन में 20 वर्षों का अनुभव है। वे दुनिया भर में विमान, ऑटोमोटिव, तेल और गैस तथा चिकित्सा उपकरण व्यवसायों से जुड़ी कंपनियों के साथ काम करते हैं। हमारे ISO 9001:2015 प्रमाणित संचालन यह सुनिश्चित करते हैं कि गुणवत्ता एकसमान हो और उत्पादन के हर चरण में, डिज़ाइन अवधारणा पर सहयोग से लेकर अंतिम परीक्षण और दुनिया भर में शिपिंग तक, इसकी निगरानी की जा सके। योजना चरण के दौरान, हम खरीद प्रबंधकों और इंजीनियरिंग टीमों के साथ मिलकर काम करते हैं ताकि तकनीकी सहायता प्रदान की जा सके जिससे उत्पाद बनाना आसान हो, लागत कम हो और विकास प्रक्रिया में तेजी आए। फोर्जिंग पार्ट्स के एक विश्वसनीय प्रदाता के रूप में, हम ग्राहकों के रेखाचित्रों और नमूनों से पार्ट्स बनाने के लिए AutoCAD, Pro-Engineering और Solidworks जैसे उन्नत CAD प्रोग्रामों का उपयोग करते हैं। अपनी फोर्जिंग आवश्यकताओं पर चर्चा करने और यह जानने के लिए कि हमारी संयुक्त सप्लाई चेन सेवाएं आपके प्रोजेक्ट्स को आवश्यक सटीकता, विश्वसनीयता और मूल्य कैसे प्रदान कर सकती हैं, हमारी इंजीनियरिंग टीम से info@welongpost.com पर संपर्क करें।
संदर्भ
1. अल्तान, टी., नगैले, जी., और शेन, जी. (2004). कोल्ड और हॉट फोर्जिंग: फंडामेंटल्स और एप्लीकेशन्स । एएसएम इंटरनेशनल।
2. बायरर, टी.जी., संपादक (1985). फोर्जिंग हैंडबुक . फोर्जिंग इंडस्ट्री एसोसिएशन और अमेरिकन सोसाइटी फॉर मेटल्स.
3. सैब्रॉफ, ए.एम., बाउल्गर, एफ.डब्ल्यू., और हेनिंग, एच.जे. (1968). फोर्जिंग मैटेरियल्स एंड प्रैक्टिसेस . रेनहोल्ड पब्लिशिंग कॉर्पोरेशन.
4. सेमियाटिन, एस.एल., और लाहोटी, जी.डी., संपादक (1988). फोर्जिंग टेक्नोलॉजी और साइंस , खंड 98. अमेरिकन सोसाइटी फॉर मेटल्स।
5. थॉमस, ए. (2006). सामग्री और डिजाइन: उत्पाद डिजाइन में सामग्री चयन की कला और विज्ञान । बटरवर्थ-हेनेमैन।
6. एएसएम इंटरनेशनल हैंडबुक कमेटी (2005). एएसएम हैंडबुक वॉल्यूम 14ए: मेटलवर्किंग: बल्क फॉर्मिंग . एएसएम इंटरनेशनल.

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

