फोर्जिंग के बाद मशीनिंग को न्यूनतम करने के लिए डिज़ाइन नियम
फोर्जिंग के बाद अक्सर मशीनिंग आवश्यक होती है, लेकिन इसका कुल विनिर्माण कार्य में एक बड़ा हिस्सा होना ज़रूरी नहीं है। यदि फोर्जिंग को अंतिम मशीनीकृत घटक को ध्यान में रखकर डिज़ाइन किया जाता है, तो निर्माता सामग्री को वहीं लगा सकते हैं जहाँ इसकी आवश्यकता होती है और अनावश्यक स्टॉक बनाने से बच सकते हैं जिसे बाद में टर्निंग, मिलिंग, ड्रिलिंग या ग्राइंडिंग द्वारा हटाना पड़ता है। उद्देश्य मशीनिंग को पूरी तरह से समाप्त करना नहीं है। महत्वपूर्ण आयाम, छेद, बेयरिंग सीट, थ्रेड, सीलिंग सतह और अन्य कार्यात्मक विशेषताओं के लिए आवश्यक टॉलरेंस और सतह फिनिश प्राप्त करने के लिए आमतौर पर मशीनिंग की आवश्यकता होती है। अधिक व्यावहारिक उद्देश्य फोर्ज किए गए ब्लैंक को अंतिम घटक के जितना संभव हो उतना करीब बनाना है, साथ ही उन प्रक्रियाओं के लिए पर्याप्त सामग्री छोड़ना है। यह दृष्टिकोण पार्ट डिज़ाइन, डाई डिज़ाइन, सामग्री प्रवाह और मशीनिंग के बीच के संबंध को और भी महत्वपूर्ण बना देता है। प्रारंभिक योजना चरण के दौरान, इंजीनियरों को तैयार ज्यामिति, आवश्यक टॉलरेंस, लोड की स्थिति, सामग्री, फोर्जिंग तापमान और उपलब्ध उपकरणों का एक साथ मूल्यांकन करना चाहिए। एक सुनियोजित फोर्जिंग प्रक्रिया तब एक ऐसा घटक तैयार कर सकती है जिसे उसकी सतह के अधिकांश भाग के बजाय केवल चयनित क्षेत्रों में मशीनिंग की आवश्यकता होती है।
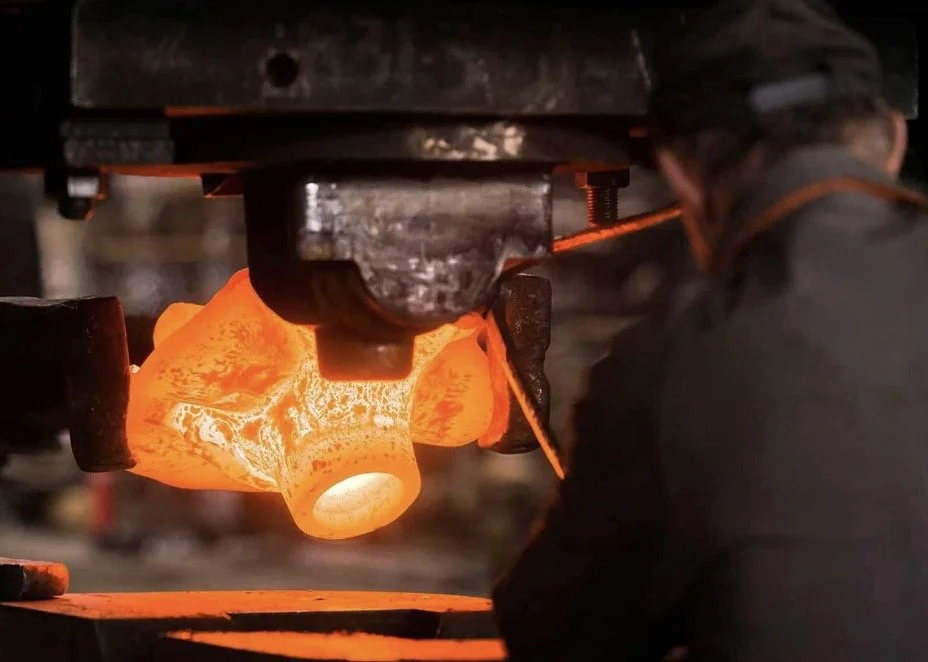
तैयार पुर्जे को फोर्जिंग डिजाइन को निर्देशित करने में किस प्रकार सहायक होना चाहिए?
अंतिम मशीनीकृत ज्यामिति से शुरुआत करें।
किसी फोर्जिंग को तैयार घटक से स्वतंत्र रूप से डिजाइन नहीं किया जाना चाहिए। अंतिम मशीनीकृत ज्यामिति इस बात का प्रारंभिक बिंदु होना चाहिए कि फोर्जिंग स्टॉक की आवश्यकता कहाँ है और फोर्ज की गई सतह अपने अंतिम आयामों के करीब कहाँ रह सकती है।
उदाहरण के लिए, एक शाफ्ट के दोनों सिरों पर सटीक बेयरिंग सीट की आवश्यकता हो सकती है, जबकि मध्य भाग में कम सटीक व्यास की आवश्यकता हो सकती है। पूरे शाफ्ट पर एक समान मशीनिंग मार्जिन देना अकुशल होगा। बेयरिंग सीट के लिए टर्निंग या ग्राइंडिंग हेतु पर्याप्त स्टॉक की आवश्यकता होती है, जबकि अन्य भागों को उनके अंतिम आयामों के करीब फोर्ज किया जा सकता है।
फ्लैंज, बॉस, कनेक्टिंग सेक्शन, गियर ब्लैंक और अन्य अनियमित घटकों पर भी यही सिद्धांत लागू होता है। इंजीनियरों को पहले कार्यात्मक सतहों की पहचान करनी चाहिए और फिर यह निर्धारित करना चाहिए कि किन क्षेत्रों में अतिरिक्त फोर्जिंग स्टॉक की आवश्यकता है।
इससे फोर्जिंग और मशीनिंग के बीच एक अधिक नियंत्रित बदलाव संभव होता है। प्रत्येक सतह से बड़ी मात्रा में सामग्री हटाने के बजाय, मशीनिंग प्रक्रिया उन विशेषताओं पर केंद्रित हो जाती है जिन्हें वास्तव में सटीक आयामी नियंत्रण की आवश्यकता होती है।
फीचर के आधार पर मशीनिंग अलाउंस को परिभाषित करें।
एक आम गलती यह है कि पूरी फोर्जिंग पर एक समान मशीनिंग अलाउंस लागू कर दिया जाता है। व्यवहार में, अलग-अलग विशेषताओं के लिए उनकी सहनशीलता, सतह की स्थिति, स्थान और मशीनिंग विधि के आधार पर अलग-अलग अलाउंस की आवश्यकता हो सकती है।
लेथ मशीन पर घुमाई जाने वाली सतह के लिए मिलिंग या ग्राइंडिंग की जाने वाली सतह की तुलना में अलग मार्जिन की आवश्यकता हो सकती है। इसी प्रकार, किसी महत्वपूर्ण सीलिंग सतह के लिए गैर-कार्यात्मक बाहरी सतह की तुलना में अधिक नियंत्रित मार्जिन की आवश्यकता हो सकती है।
मापन में वास्तविक फोर्जिंग भिन्नता को भी ध्यान में रखना आवश्यक है। डाई का घिसाव, सामग्री की गति, तापमान में परिवर्तन, ट्रिमिंग, हीट ट्रीटमेंट और आयामी भिन्नता, ये सभी अंतिम फोर्जिंग आयामों को प्रभावित कर सकते हैं। यदि मापन बहुत कम है, तो मशीनिंग के दौरान दोष उजागर हो सकते हैं या सतह पूरी तरह से साफ नहीं हो पाएगी। यदि मापन बहुत अधिक है, तो मूल्यवान सामग्री और मशीनिंग समय दोनों बर्बाद हो जाते हैं।
इसी कारणवश, मशीनिंग अलाउंस को केवल ड्राइंग में जोड़ी गई धातु की अतिरिक्त मात्रा के बजाय एक डिजाइन पैरामीटर के रूप में माना जाना चाहिए।
सामग्री प्रवाह अनावश्यक मशीनिंग को कैसे कम कर सकता है?
सामग्री की गति के आधार पर प्रदर्शन को डिजाइन करें।
लगभग सटीक आकार की फोर्जिंग में पदार्थ का प्रवाह सबसे महत्वपूर्ण कारकों में से एक है। फोर्जिंग के दौरान, बिलेट केवल डाई के आकार में सिकुड़ता नहीं है। लगाए गए भार, डाई की ज्यामिति, तापमान, घर्षण और स्थानीय प्रतिरोध के अनुसार पदार्थ विभिन्न दिशाओं में गति करता है।
एक अच्छा प्रदर्शन अंतिम कैविटी भरने से पहले इस गति को निर्देशित करता है। इससे सामग्री को अधिक समान रूप से वितरित करने और उन क्षेत्रों में अत्यधिक जमाव को कम करने में मदद मिल सकती है जहाँ अन्यथा बड़ी मात्रा में फ्लैश या मशीनिंग स्टॉक उत्पन्न हो सकता है।
जटिल फोर्जिंग के लिए, एक ही प्रक्रिया से सामग्री वितरण पर पर्याप्त नियंत्रण नहीं मिल पाता है। अंतिम फोर्जिंग प्रक्रिया से पहले अपसेटिंग, ड्राइंग, ब्लॉकिंग, बेंडिंग या अन्य पूर्व-निर्माण प्रक्रियाओं का उपयोग किया जा सकता है। सटीक क्रम घटक की ज्यामिति और सामग्री पर निर्भर करता है।
इसका उद्देश्य केवल प्रक्रिया को लंबा करना नहीं है। सही ढंग से डिज़ाइन किया गया प्रीफ़ॉर्म अंतिम प्रक्रिया को अधिक पूर्वानुमानित बना सकता है और बाद में हटाए जाने वाले अतिरिक्त पदार्थ की मात्रा को कम कर सकता है।
महत्वपूर्ण भागों को अपर्याप्त भराई और दोषों से बचाएं।
मशीनिंग अलाउंस को कम करने का मतलब अंधाधुंध कम करना नहीं है। यदि फोर्जिंग के दौरान किसी महत्वपूर्ण क्षेत्र में बहुत कम सामग्री पहुँचती है, तो परिणामी भाग में अपूर्ण भराई या ज्यामिति संबंधी अन्य समस्याएं हो सकती हैं।
इसीलिए अंतिम मशीनिंग योजना के साथ-साथ सामग्री प्रवाह पर भी विचार करना आवश्यक है। जिस क्षेत्र में फोर्जिंग प्रक्रिया के दौरान सामग्री की आवाजाही कठिन होती है, वहां थोड़ी मात्रा में अतिरिक्त स्टॉक उचित हो सकता है , जबकि दूसरा क्षेत्र कहीं अधिक सटीक फोर्जिंग आयाम के लिए उपयुक्त हो सकता है।
इसलिए इंजीनियर सामग्री प्रवाह विश्लेषण का उपयोग करके उन स्थानों की पहचान कर सकते हैं जहां फोर्जिंग के दौरान स्वाभाविक रूप से सामग्री जमा होती है या कम होती है। इससे उत्पादन शुरू होने से पहले ही फोर्जिंग की ज्यामिति को समायोजित किया जा सकता है, बजाय इसके कि मशीनिंग शुरू होने के बाद समस्या का पता चले।
कौन से डाई डिजाइन नियम फोर्जिंग के बाद की मशीनिंग को कम करने में मदद करते हैं?
बालों की मांग को रणनीतिक रूप से लगाएं।
डाई पार्टिंग लाइन का सामग्री प्रवाह, फ्लैश निर्माण और तैयार फोर्जिंग की ज्यामिति पर सीधा प्रभाव पड़ता है। इसका स्थान घटक के आकार के अनुसार चुना जाना चाहिए, न कि केवल सबसे आसान डाई कॉन्फ़िगरेशन के अनुसार।
अनुपयुक्त विभाजन रेखा अनावश्यक फ्लैश उत्पन्न कर सकती है या डाई स्प्लिट पर सीधे एक ऐसी विशेषता स्थापित कर सकती है जिसे मशीन करना कठिन हो। यह ट्रिमिंग को भी अधिक जटिल बना सकती है और फोर्जिंग में अतिरिक्त भिन्नता ला सकती है।
सही जगह पर खींची गई विभाजन रेखा से कैविटी को भरना और फोर्जिंग को ट्रिम करना आसान हो जाता है। इससे अतिरिक्त सामग्री को ऐसी जगह पर रखने में भी मदद मिलती है जहाँ से उसे महत्वपूर्ण कार्यात्मक सतहों को प्रभावित किए बिना हटाया जा सके।
यह तब विशेष रूप से महत्वपूर्ण होता है जब लक्ष्य मशीनिंग को कम करना हो। यदि विभाजन रेखा तैयार सतह के पास अतिरिक्त सामग्री उत्पन्न करती है, तो मशीनिंग प्रक्रिया को बाद में उस सामग्री को हटाना होगा। बेहतर डाई लेआउट से इस काम को शुरुआत में ही कम किया जा सकता है।
उपयुक्त ड्राफ्ट कोणों का प्रयोग करें।
इंप्रेशन-डाई फोर्जिंग प्रक्रियाओं में से कई में ड्राफ्टिंग आवश्यक है क्योंकि फोर्ज किए गए हिस्से को डाई कैविटी से निकालना पड़ता है। हालांकि, अत्यधिक ड्राफ्टिंग फोर्जिंग ज्यामिति में अनावश्यक सामग्री जोड़ सकती है और बाद में मशीनिंग की लागत बढ़ा सकती है।
उपयुक्त ड्राफ्ट फोर्जिंग विधि, सामग्री, डाई कॉन्फ़िगरेशन, कैविटी की गहराई और उत्पादन स्थितियों पर निर्भर करता है। इसलिए, इसे प्रत्येक घटक के लिए एक निश्चित मान के रूप में मानने के बजाय, संपूर्ण डाई डिज़ाइन के भाग के रूप में निर्धारित किया जाना चाहिए।
डिजाइन का उद्देश्य विश्वसनीय डाई रिलीज के लिए पर्याप्त ड्राफ्ट प्रदान करना है, साथ ही फोर्ज की गई ज्यामिति को आवश्यक आकार के यथासंभव करीब रखना है।
जहां सामग्री प्रवाह की आवश्यकता हो, वहां पर्याप्त त्रिज्या का उपयोग करें।
फोर्जिंग के दौरान नुकीले आंतरिक कोनों को भरना मुश्किल होता है और इससे स्थानीय विरूपण की आवश्यकता बढ़ सकती है। साथ ही, इससे डाई में तनाव का संकेंद्रण भी बढ़ सकता है।
सही ढंग से डिज़ाइन किए गए फ़िलेट रेडियस, कैविटी में सामग्री के सुचारू प्रवाह के लिए एक सुगम मार्ग प्रदान करते हैं। इससे फिलिंग में सुधार होता है और खराब फोर्जिंग ज्यामिति की भरपाई के लिए अतिरिक्त सामग्री को मशीनिंग के लिए छोड़ने की संभावना कम हो जाती है।
हालांकि, त्रिज्या को हर बार बढ़ाना स्वतः लाभकारी नहीं होता। त्रिज्या को अंतिम घटक और आवश्यक मशीनिंग प्रक्रियाओं के अनुरूप होना चाहिए। त्रिज्या को निर्माण क्षमता और कार्यात्मक आवश्यकताओं दोनों का समर्थन करना चाहिए।
नियर-नेट-शेप फोर्जिंग कब उपयुक्त होती है?
निकट-नेट ज्यामिति का उपयोग चुनिंदा रूप से करें।
लगभग सटीक आकार की फोर्जिंग तब विशेष रूप से उपयोगी होती है जब मशीनिंग की मात्रा को कम करना एक महत्वपूर्ण उत्पादन लक्ष्य हो। हालांकि, इसका यह अर्थ नहीं लगाया जाना चाहिए कि प्रत्येक भाग को उसके सटीक अंतिम आयाम तक ही फोर्ज किया जाए।
कुछ आकृतियाँ प्राकृतिक रूप से नियर-नेट फोर्जिंग के लिए उपयुक्त होती हैं, जबकि अन्य को मशीनिंग द्वारा बेहतर ढंग से बनाया जा सकता है। बाहरी प्रोफाइल, उभार और सामान्य आकृतियाँ अक्सर फोर्जिंग के माध्यम से अपने अंतिम आयामों के करीब लाई जा सकती हैं। इसके विपरीत, सटीक छेद, थ्रेड, बेयरिंग फिट और सीलिंग सतहों के लिए आमतौर पर फोर्जिंग प्रक्रिया के दौरान अतिरिक्त मशीनिंग की आवश्यकता होती है ।
इसलिए, सर्वोत्तम डिजाइन में फोर्जिंग और मशीनिंग को परस्पर विरोधी प्रक्रियाओं के रूप में मानने के बजाय उन्हें संयुक्त रूप से शामिल किया जाता है।
एक सफल नियर-नेट-शेप रणनीति प्रत्येक विशेषता के लिए एक सरल प्रश्न पूछती है: क्या इस ज्यामिति को फोर्जिंग द्वारा लगातार उत्पादित किया जा सकता है, या आवश्यक विनिर्देश को प्राप्त करने का बेहतर तरीका मशीनिंग है?
स्टॉक कम करने से पहले आयामी भिन्नता पर विचार करें।
लगभग सटीक डिज़ाइन में मशीनिंग के दौरान सुधार के लिए कम सामग्री उपलब्ध होती है। इससे आयामी नियंत्रण अधिक महत्वपूर्ण हो जाता है।
मशीनिंग अलाउंस कम करने से पहले, इंजीनियरों को फोर्जिंग प्रक्रिया से होने वाले संभावित बदलावों को समझना चाहिए। डाई का घिसाव, तापमान, प्रेस नियंत्रण, सामग्री की स्थिति और हीट ट्रीटमेंट जैसे कारक अंतिम आयामों को प्रभावित कर सकते हैं।
यदि प्रक्रिया में होने वाला परिवर्तन उपलब्ध मशीनिंग स्टॉक से अधिक है, तो लगभग सटीक डिज़ाइन अपनाने से उत्पादन संबंधी समस्याएं उत्पन्न हो सकती हैं। सही तरीका यह है कि फोर्जिंग क्षमता का मूल्यांकन करने के बाद ही अनावश्यक स्टॉक को कम किया जाए।
सिमुलेशन और प्रक्रिया नियोजन बेहतर फोर्जिंग डिजाइन में कैसे सहायता करते हैं?
उत्पादन डाई काटने से पहले सामग्री प्रवाह का अनुकरण करें।
परिमित तत्व विश्लेषण (फाइनाइट एलिमेंट एनालिसिस) इंजीनियरों को यह मूल्यांकन करने में मदद कर सकता है कि फोर्जिंग कैविटी के माध्यम से सामग्री किस प्रकार प्रवाहित होगी। डाई के विकास के लिए पूरी तरह से ट्रायल-एंड-एरर पर निर्भर रहने के बजाय, सिमुलेशन संभावित फिलिंग समस्याओं, अत्यधिक फ्लैश, उच्च तनाव वाले क्षेत्रों और अन्य प्रक्रिया संबंधी समस्याओं का प्रारंभिक संकेत प्रदान कर सकता है।
यह विशेष रूप से जटिल घटकों के लिए उपयोगी है। उत्पादन उपकरण तैयार करने से पहले प्रीफॉर्म ज्यामिति या डाई डिज़ाइन में किसी भी बदलाव का मूल्यांकन किया जा सकता है।
सिमुलेशन को इंजीनियरिंग संबंधी निर्णय का स्थान नहीं लेना चाहिए। इसका महत्व अनुमानित सामग्री व्यवहार को प्रेस, टूलिंग, सामग्री और उत्पादन अनुक्रम के बारे में व्यावहारिक जानकारी के साथ संयोजित करने से प्राप्त होता है।
तापमान और विरूपण का एक साथ मूल्यांकन करें।
फोर्जिंग तापमान सामग्री के प्रवाह व्यवहार, विरूपण प्रतिरोध, डाई फिलिंग और आयामी स्थिरता को प्रभावित करता है। उपयुक्त तापमान सीमा मिश्र धातु और फोर्जिंग विधि के अनुसार भिन्न होती है।
यदि पदार्थ विरूपण के प्रति अत्यधिक प्रतिरोधी हो जाता है, तो गुहा को भरने के लिए अत्यधिक बल की आवश्यकता हो सकती है। यदि तापमान को ठीक से नियंत्रित नहीं किया जाता है, तो पदार्थ एक क्षेत्र से दूसरे क्षेत्र में समान रूप से प्रवाहित नहीं हो सकता है।
इसलिए तापमान नियंत्रण सीधे तौर पर मशीनिंग में कमी लाने से जुड़ा है। अधिक स्थिर फोर्जिंग स्थितियों से अधिक स्थिर ज्यामिति प्राप्त की जा सकती है, जिससे कम और अधिक नियंत्रित मशीनिंग अलाउंस का उपयोग करना आसान हो जाता है।
सामग्री चयन की क्या भूमिका होती है?
ऐसी मिश्र धातुओं का चयन करें जो फोर्जिंग की ज्यामिति से मेल खाती हों।
ढलाई के दौरान हर मिश्र धातु का व्यवहार एक जैसा नहीं होता। प्रवाह तनाव, ढलाई क्षमता, ऊष्मीय व्यवहार और विरूपण विशेषताओं में अंतर इस बात को प्रभावित करते हैं कि किसी सामग्री को किसी विशेष ज्यामिति में कितनी आसानी से ढाला जा सकता है।
जब किसी घटक के लिए जटिल निकट-आकार प्रोफ़ाइल की आवश्यकता होती है, तो डाई और प्रक्रिया डिज़ाइन के साथ-साथ सामग्री चयन पर भी विचार किया जाना चाहिए। एक ऐसी सामग्री जिसे उपलब्ध फोर्जिंग स्थितियों के भीतर मज़बूती से ढाला जा सकता है, वह उस सामग्री की तुलना में बेहतर आयामी स्थिरता प्रदान कर सकती है जिसके लिए अधिक आक्रामक प्रसंस्करण की आवश्यकता होती है।
सामग्री का चयन करते समय अंतिम घटक की आवश्यकताओं को भी ध्यान में रखना चाहिए। मजबूती, कठोरता, घिसाव प्रतिरोध, संक्षारण संबंधी आवश्यकताएं, ताप उपचार, सेवा तापमान और मशीनेबिलिटी, ये सभी कारक अंतिम निर्माण प्रक्रिया को प्रभावित कर सकते हैं।
ऊष्मा उपचार और आयामी परिवर्तन को ध्यान में रखें
फोर्जिंग हमेशा अंतिम तापीय प्रक्रिया नहीं होती है। कई फोर्ज किए गए घटकों को अंतिम मशीनिंग से पहले नॉर्मलाइज़िंग, क्वेंचिंग और टेम्परिंग, सॉल्यूशन ट्रीटमेंट, एजिंग या अन्य ताप-उपचार प्रक्रियाओं से गुजरना पड़ता है।
इन प्रक्रियाओं से आकार और आकृति प्रभावित हो सकती हैं। यदि फोर्जिंग प्रक्रिया को बाद की थर्मल प्रोसेसिंग पर विचार किए बिना अत्यंत कम मशीनिंग अलाउंस के साथ डिज़ाइन किया जाता है, तो आयामी परिवर्तनों को ठीक करने के लिए पर्याप्त स्टॉक उपलब्ध नहीं हो सकता है।
अतः एक विश्वसनीय डिजाइन संपूर्ण मार्ग को ध्यान में रखता है:
बिलेट → प्रीफॉर्मिंग → फोर्जिंग → ट्रिमिंग → हीट ट्रीटमेंट → मशीनिंग → निरीक्षण
मशीनिंग में कमी का मूल्यांकन केवल फोर्जिंग और मशीनिंग के बीच ही नहीं, बल्कि पूरी प्रक्रिया के दौरान किया जाना चाहिए।
फोर्जिंग और मशीनिंग को एक ही विनिर्माण प्रणाली के रूप में कैसे डिजाइन किया जा सकता है?
यह पहचानें कि किन सतहों को वास्तव में मशीनिंग की आवश्यकता है।
सतहों को उनकी कार्यात्मक आवश्यकताओं के अनुसार वर्गीकृत करना अक्सर सबसे प्रभावी रणनीति होती है।
सटीक फिटिंग और सीलिंग सतहों के लिए आमतौर पर सख्त नियंत्रण की आवश्यकता होती है। थ्रेडेड संरचनाओं के लिए आमतौर पर मशीनिंग या किसी अन्य विशेष निर्माण विधि की आवश्यकता होती है। गैर-महत्वपूर्ण बाहरी सतहों को उनकी फोर्ज्ड स्थिति के करीब छोड़ा जा सकता है यदि उनकी आयामी और सतह संबंधी आवश्यकताएं इसकी अनुमति देती हैं।
इस फीचर-दर-फीचर दृष्टिकोण से इंजीनियरों को हर जगह एक ही मशीनिंग अलाउंस को स्वचालित रूप से लागू करने से रोका जा सकता है।
साथ ही डिजाइन निरीक्षण आवश्यकताओं को भी ध्यान में रखा जाना चाहिए।
मशीनिंग को कम करने से फोर्जिंग के निरीक्षण के तरीके में बदलाव आ सकता है। जब फोर्जिंग से अंतिम ज्यामिति का अधिक भाग बरकरार रखा जाता है, तो फोर्जिंग प्रक्रिया की स्थिरता अधिक महत्वपूर्ण हो जाती है।
अतः प्रक्रिया नियोजन के दौरान आयामी निरीक्षण, दृश्य निरीक्षण, सामग्री सत्यापन और अन्य लागू गुणवत्ता जांचों पर विचार किया जाना चाहिए। निरीक्षण विधि घटक आरेख पर दर्शाई गई महत्वपूर्ण विशेषताओं के अनुरूप होनी चाहिए।
कस्टमाइज्ड फोर्जिंग बनाने वाले आपूर्तिकर्ताओं के लिए, ग्राहक और निर्माता के बीच संचार अत्यंत आवश्यक हो जाता है। आपूर्तिकर्ता को यह समझना चाहिए कि कौन से आयाम कार्यात्मक हैं, किन सतहों पर मशीनिंग की जाएगी, और कौन सी फोर्ज की गई सतहें अपनी मूल स्थिति में ही रह सकती हैं।
प्रक्रिया क्षमता के मुकाबले सामग्री की बचत का संतुलन बनाए रखें।
सबसे कम संभव मशीनिंग भत्ता हमेशा सबसे कम लागत वाला समाधान नहीं होता है। एक ऐसा डिज़ाइन जिसमें अत्यंत सटीक फोर्जिंग सहनशीलता की आवश्यकता होती है, उससे टूलिंग की जटिलता, प्रक्रिया नियंत्रण की आवश्यकताएं, निरीक्षण की आवश्यकताएं या अस्वीकृति दर बढ़ सकती है।
बेहतर लक्ष्य यह है कि फोर्जिंग की सटीकता और मशीनिंग में लगने वाले प्रयास के बीच आर्थिक संतुलन स्थापित किया जाए।
अधिक मात्रा में उत्पादन के लिए, अनुकूलित टूलिंग और प्रक्रिया विकास में निवेश करने से हजारों पुर्जों की मशीनिंग में लगने वाला समय काफी कम हो सकता है। कम मात्रा में बनने वाले अनुकूलित घटकों के लिए, कभी-कभी थोड़ी अधिक मशीनिंग छूट देना, महंगे लगभग सटीक समाधान की तुलना में अधिक व्यावहारिक हो सकता है।
इसीलिए सर्वोत्तम फोर्जिंग प्रक्रिया वह नहीं है जो सबसे छोटा फोर्जिंग तैयार करती है। बल्कि वह प्रक्रिया है जो आवश्यक अंतिम घटक को सामग्री के उपयोग, फोर्जिंग क्षमता, मशीनिंग समय, टूलिंग लागत और गुणवत्ता नियंत्रण के विश्वसनीय संयोजन के साथ प्रदान करती है।
निष्कर्ष
फोर्जिंग के बाद मशीनिंग को कम करने के लिए प्रभावी डिज़ाइन नियमों को लागू करने के लिए केवल फोर्ज किए गए घटक को छोटा करने या उसके अंतिम आयामों के करीब लाने का प्रयास करना पर्याप्त नहीं है। तैयार घटक पर पहले विचार किया जाना चाहिए, उसके बाद मशीनिंग भत्ते, सामग्री प्रवाह, डाई ज्यामिति, प्रीफॉर्म डिज़ाइन, सामग्री व्यवहार, ऊष्मा उपचार और प्रक्रिया क्षमता का सावधानीपूर्वक मूल्यांकन किया जाना चाहिए।
मशीनिंग स्टॉक को रणनीतिक रूप से रखने से महत्वपूर्ण सतहों को आवश्यक सामग्री मिलती है, जबकि कम मांग वाली सतहों पर अनावश्यक स्टॉक की आवश्यकता नहीं होती है। पार्टिंग लाइन का सही स्थान, ड्राफ्ट कोण, फिललेट त्रिज्या और प्रीफॉर्म संचालन से सामग्री वितरण में और सुधार हो सकता है और अतिरिक्त फ्लैश या मशीनिंग में मुश्किल क्षेत्रों को कम किया जा सकता है। उपयुक्त प्रक्रिया नियंत्रण के साथ चुनिंदा रूप से लागू किए जाने पर नियर-नेट-शेप फोर्जिंग से अतिरिक्त बचत हो सकती है।
सिमुलेशन और प्रक्रिया विश्लेषण उत्पादन उपकरण तैयार होने से पहले सामग्री प्रवाह और डाई-फिलिंग समस्याओं की पहचान करने में भी मदद कर सकते हैं। साथ ही, सामग्री चयन और थर्मल प्रोसेसिंग पर भी विचार करना आवश्यक है क्योंकि ये फोर्जिंग व्यवहार और अंतिम आयाम दोनों को प्रभावित कर सकते हैं।
अनुकूलित घटकों के लिए, ये निर्णय तब सबसे प्रभावी होते हैं जब फोर्जिंग और मशीनिंग को अलग-अलग प्रक्रियाओं के बजाय एक ही विनिर्माण मार्ग के रूप में योजनाबद्ध किया जाता है। एक अच्छी तरह से डिज़ाइन की गई फोर्जिंग प्रक्रिया सामग्री की बर्बादी को कम कर सकती है, मशीनिंग समय को कम कर सकती है, उत्पादन को सरल बना सकती है और घटक की कार्यात्मक आवश्यकताओं से समझौता किए बिना अंतिम मशीनिंग के लिए अधिक सुसंगत प्रारंभिक बिंदु प्रदान कर सकती है।
शानक्सी वेलॉन्ग इंटरनेशनल सप्लाई चेन मैनेजमेंट कंपनी लिमिटेड, फोर्जिंग, सैंड कास्टिंग, इन्वेस्टमेंट कास्टिंग, सेंट्रीफ्यूगल कास्टिंग और मशीनिंग सहित अनुकूलित धातु निर्माण समाधान प्रदान करती है। 2001 में स्थापित यह कंपनी ISO 9001:2015 और API-7-1 गुणवत्ता प्रणालियों के अनुरूप कार्य करती है और लोहा, इस्पात, स्टेनलेस स्टील, एल्युमीनियम, तांबा, जस्ता और विभिन्न मिश्र धातुओं से बने घटकों का निर्माण करती है। इसकी इंजीनियरिंग और उत्पादन क्षमताएं ग्राहकों को एक व्यापक विनिर्माण कार्यक्रम के भीतर फोर्जिंग, मशीनिंग, सामग्री चयन और गुणवत्ता नियंत्रण को समन्वित करने में सक्षम बनाती हैं। यूरोप, उत्तरी अमेरिका, एशिया और ओशिनिया में ग्राहकों को सेवा प्रदान करने के अनुभव के साथ, कंपनी औद्योगिक घटकों के लिए अनुकूलित उत्पादन और अंतर्राष्ट्रीय आपूर्ति श्रृंखला प्रबंधन पर ध्यान केंद्रित करती है। पूछताछ के लिए, कृपया metal@welongpost.com पर हमसे संपर्क करें ।
सामान्य प्रश्न
1: फोर्जिंग के बाद मशीनिंग को कम करने के मुख्य लाभ क्या हैं?
इसके मुख्य लाभों में उत्पादन लागत में कमी, दक्षता में सुधार, सामग्री का बेहतर उपयोग और उत्पाद की गुणवत्ता में वृद्धि शामिल हैं।
2: नियर-नेट-शेप फोर्जिंग मशीनिंग की आवश्यकताओं को कम करने में कैसे योगदान देती है?
नियर-नेट-शेप फोर्जिंग से ऐसे पुर्जे बनते हैं जो अंतिम आयामों के करीब होते हैं, जिससे मशीनिंग के माध्यम से हटाई जाने वाली सामग्री की मात्रा में काफी कमी आती है।
3: फोर्जिंग प्रक्रियाओं को अनुकूलित करने में उन्नत सिमुलेशन उपकरण क्या भूमिका निभाते हैं?
उन्नत सिमुलेशन उपकरण सामग्री प्रवाह की भविष्यवाणी करने, संभावित दोषों की पहचान करने और डाई डिजाइन को अनुकूलित करने में मदद करते हैं, जिससे भौतिक प्रोटोटाइपिंग और फोर्जिंग के बाद की मशीनिंग की आवश्यकता कम हो जाती है।
4: सामग्री का चयन फोर्जिंग के बाद की मशीनिंग की आवश्यकता को कैसे प्रभावित करता है?
अनुकूल फोर्जिंग विशेषताओं वाले उपयुक्त मिश्र धातुओं का चयन करने से बेहतर आयामी सटीकता और सतह की फिनिश प्राप्त हो सकती है, जिससे मशीनिंग की आवश्यकता कम हो जाती है।
संदर्भ
1. स्मिथ, जेए, और जॉनसन, आरबी (2019)। नियर-नेट-शेप मैन्युफैक्चरिंग के लिए उन्नत फोर्जिंग तकनीकें। जर्नल ऑफ मैटेरियल्स प्रोसेसिंग टेक्नोलॉजी, 285, 116-128।
2. ब्राउन, ई.सी., और डेविस, एल.एम. (2020)। पोस्ट-फोर्जिंग मशीनिंग को न्यूनतम करने के लिए डाई डिज़ाइन का अनुकूलन। इंटरनेशनल जर्नल ऑफ एडवांस्ड मैन्युफैक्चरिंग टेक्नोलॉजी, 106(5), 2345-2360।
3. विल्सन, पी.के., और थॉम्पसन, एस.ई. (2018)। बेहतर फोर्जिंग दक्षता के लिए सामग्री चयन रणनीतियाँ। सामग्री और डिज़ाइन, 150, 35-48।
4. ली, एच.एस., और एंडरसन, एम.आर. (2021)। फोर्जिंग प्रक्रिया डिज़ाइन और अनुकूलन में FEA का अनुप्रयोग। प्रोसीडिया मैन्युफैक्चरिंग, 52, 68-73।
5. गार्सिया, सी.एल., और मार्टिनेज, एफ.जे. (2017). नियर-नेट-शेप फोर्जिंग: सिद्धांत और औद्योगिक अनुप्रयोग. एडवांस्ड मैटेरियल्स रिसर्च, 264, 1578-1583.
6. टेलर, एडब्ल्यू, और रॉबिन्सन, केएल (2022)। कम मशीनिंग आवश्यकताओं के लिए फोर्जिंग तकनीक में नवाचार। जर्नल ऑफ मैन्युफैक्चरिंग प्रोसेसेस, 74, 239-254।
Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

