डाई कास्टिंग: प्रक्रिया, सामग्री और अनुप्रयोग
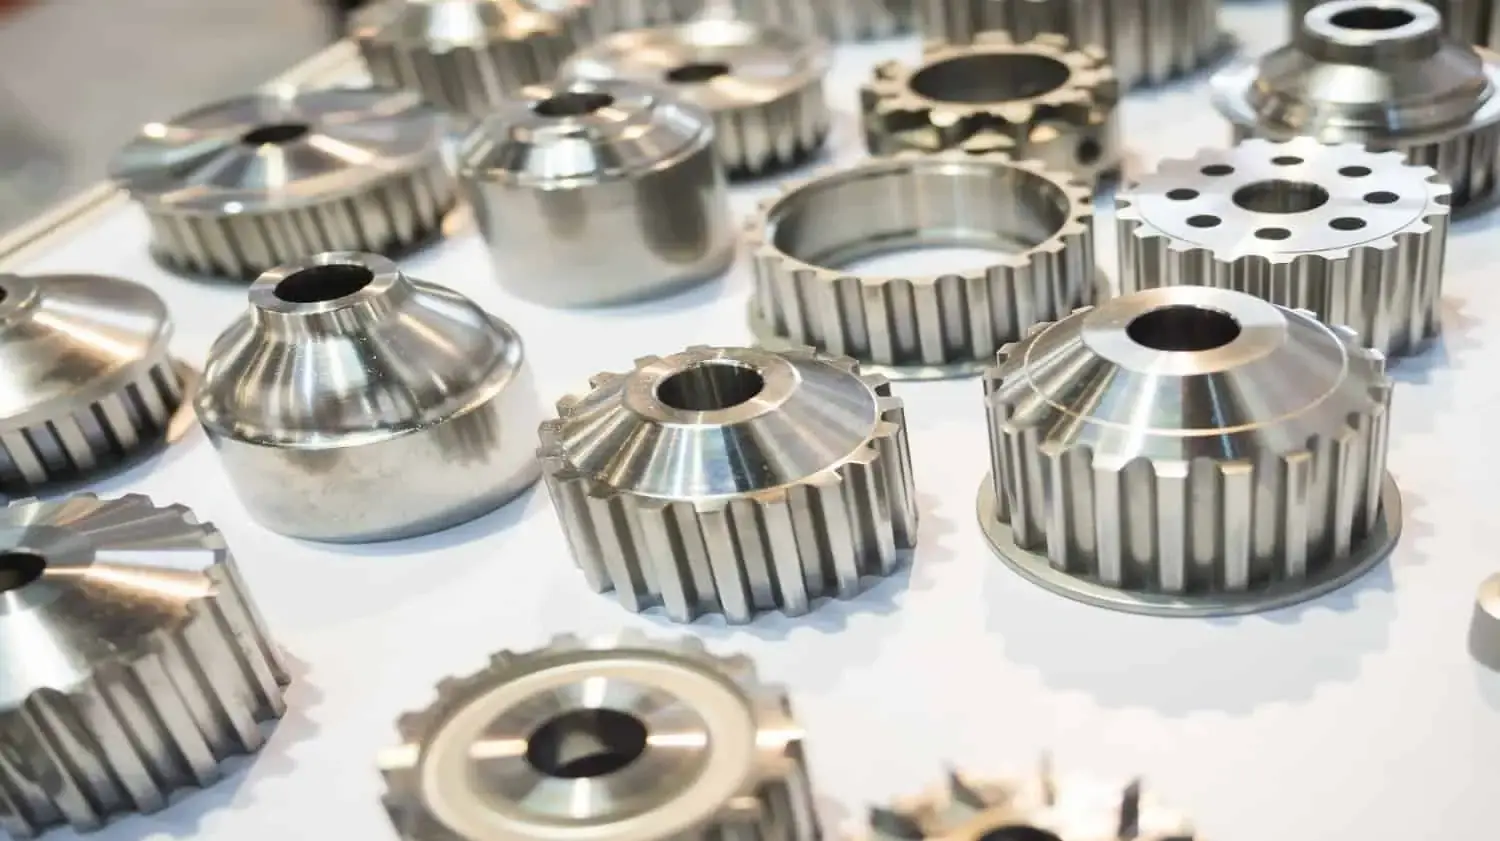
डाई कास्टिंग धातु निर्माण की एक क्रांतिकारी विधि है क्योंकि इसमें तरल मिश्र धातुओं को विशेष रूप से डिज़ाइन किए गए स्टील के सांचों से उच्च दबाव में गुजारकर जटिल धातु के पुर्जे बनाए जा सकते हैं। यह सिद्ध और भरोसेमंद विधि सटीक माप, चिकनी सतह और बड़े पैमाने पर उत्पादन में उच्च स्तर की पुनरावृति प्रदान करती है। कार उद्योग से लेकर विमान उद्योग तक, इस प्रक्रिया का उपयोग ऐसे पुर्जे बनाने के लिए किया जाता है जो हल्के और मजबूत हों, सख्त इंजीनियरिंग आवश्यकताओं को पूरा करते हों और बजट के भीतर हों।
डाई कास्टिंग प्रक्रिया को समझना: मूल यांत्रिकी और कार्यप्रणाली
इस निर्माण विधि के पीछे मूल सिद्धांत यही है कि तरल धातु को नुकीले स्टील के छेदों में भरने के लिए भारी हाइड्रोलिक दबाव का उपयोग किया जाता है। पहला चरण है सांचा तैयार करना। दो नुकीले टूल स्टील के सांचों को मशीनिंग करके उस भाग का नेगेटिव चित्र बनाया जाता है जिसे बनाया जाना है। ये सांचे बहुत बल से आपस में जुड़ जाते हैं, जिससे एक सीलबंद छेद बन जाता है जो पिघलने वाली सामग्री को ग्रहण करने के लिए तैयार होता है। धातु मिश्र धातुओं को भट्टियों में तब तक गर्म किया जाता है जब तक वे अपनी सबसे तरल अवस्था में न आ जाएं। फिर उन्हें विशेष प्रणालियों द्वारा सीधे छेद में डाला जाता है। इंजेक्शन के दौरान दबाव लगाने से यह सुनिश्चित होता है कि सबसे जटिल आकृतियाँ और पतली दीवारें भी भर जाएं, जो कि अन्य विधियों के लिए संभव नहीं है।
गर्म कक्ष बनाम ठंडे कक्ष तकनीकें
उद्योग में दो मुख्य विधियाँ उपयोग की जाती हैं, और प्रत्येक विधि किसी विशेष प्रकार की सामग्री या उत्पादन आवश्यकता के लिए सर्वोत्तम होती है। गर्म कक्ष विधि में एक आंतरिक हीटर होता है जो एक हंसनेक फीडिंग सिस्टम द्वारा सीधे डाई होल से जुड़ा होता है। हर बार, तरल धातु से ढका एक हाइड्रोलिक प्लंजर धातु को साँचे में धकेलता है। इस सेटअप का संचालन समय कम होता है, आमतौर पर पंद्रह से बीस मिनट, जो इसे अधिक काम वाली स्थितियों के लिए आदर्श बनाता है। जस्ता, मैग्नीशियम और सीसा जैसी धातुओं के लिए जिनका गलनांक 650°C से कम होता है, यह विधि बहुत कारगर होती है।
सामान्य दोषों की पहचान और रोकथाम
डाई कास्टिंग प्रक्रिया के दौरान कारकों को नियंत्रित करना अच्छे परिणाम प्राप्त करने के लिए अत्यंत महत्वपूर्ण है। छिद्रण एक आम समस्या है जो तब उत्पन्न होती है जब फंसी हुई गैसें धातु में छेद कर देती हैं। सही निकास डिजाइन, इंजेक्शन गति और डाई तापमान का उपयोग करके इस जोखिम को न्यूनतम रखा जा सकता है। जटिल आकृतियों में विभिन्न क्षेत्रों के अलग-अलग दर से ठंडा होने के कारण सतह का विरूपण आमतौर पर होता है। डाई ब्लॉक में कूलिंग लाइनों को कुशलतापूर्वक लगाने से तापीय अंतर को संतुलित करने में मदद मिलती है, जिससे आयामों का विरूपण कम होता है।
डाई कास्टिंग में प्रयुक्त सामग्रियां: प्रकार और चयन मानदंड एल्युमीनियम मिश्र धातुएं: बहुमुखी प्रतिभा और प्रदर्शन
एल्युमीनियम सबसे अधिक उपयोग की जाने वाली सामग्री है क्योंकि इसका भार-मजबूती अनुपात बहुत अच्छा होता है, जो कई क्षेत्रों में उपयोगी है। ये धातुएँ उन स्थितियों में उत्कृष्ट प्रदर्शन करती हैं जहाँ संक्षारण से सुरक्षा, ऊष्मा चालकता और जटिल डिज़ाइन महत्वपूर्ण होते हैं। इसकी दीवारें 0.5 मिमी जितनी पतली हो सकती हैं और फिर भी संरचनात्मक रूप से मजबूत रहती हैं। इससे डिज़ाइनर हल्के डिज़ाइन बना सकते हैं जिससे सिस्टम का कुल द्रव्यमान कम हो जाता है। कुछ सामान्य ग्रेड हैं A380, जो ढलाई के लिए उपयुक्त है और इसमें अच्छे यांत्रिक गुण हैं, और A413, जो दबाव-रोधी उपयोगों के लिए सर्वोत्तम है।
तापमान में बदलाव होने पर भी यह सामग्री अपना आकार अच्छी तरह बनाए रखती है, इसलिए यह कारों के इंजन पार्ट्स, अंतरिक्ष यानों के संरचनात्मक तत्वों और औद्योगिक उपकरणों के आवरणों के लिए एक अच्छा विकल्प है। सतह की गुणवत्ता को आमतौर पर अधिक पोस्ट-प्रोसेसिंग की आवश्यकता नहीं होती है, लेकिन कठोर वातावरण में जंग से बचाने के लिए एनोडाइजिंग और पाउडर कोटिंग की जा सकती है।
जस्ता मिश्रधातु: परिशुद्धता और मितव्ययिता
जिंक आधारित उत्पादों में 0.3 मिमी जितनी पतली दीवार परतें बनाई जा सकती हैं, जो इस डाई कास्टिंग प्रक्रिया द्वारा प्राप्त की जा सकने वाली सबसे कम माप सहनशीलता है। इंजेक्शन द्वारा डालने पर, यह सामग्री बहुत अच्छी तरह से चलती है, जिससे उन सूक्ष्म विवरणों और जटिल आकृतियों को भरना आसान हो जाता है जिन्हें अन्य मिश्र धातुओं के लिए संभालना मुश्किल होता है। प्रभाव के प्रति अच्छा प्रतिरोध और मध्यम स्तर की मजबूती इस सामग्री को हार्डवेयर पार्ट्स, इलेक्ट्रिकल केसिंग और उपभोक्ता उत्पाद असेंबली के लिए आदर्श बनाती है।
जस्ता मिश्रधातुओं का एक बड़ा लाभ यह है कि वे एल्यूमीनियम की तुलना में अधिक किफायती होती हैं क्योंकि उन्हें ड्रिलिंग के लिए कम दबाव की आवश्यकता होती है और वे सांचों में अधिक समय तक टिक सकती हैं। इस पदार्थ को कई तरीकों से तैयार किया जा सकता है, जैसे कि पेंटिंग, इलेक्ट्रोप्लेटिंग या क्रोमेट रूपांतरण कोटिंग का उपयोग करके इसकी दिखावट और मजबूती में सुधार किया जा सकता है।
मैग्नीशियम मिश्र धातु: हल्के वजन के चैंपियन
मैग्नीशियम एल्युमीनियम से लगभग दो-तिहाई हल्का होता है और निर्माण कार्यों में उपयोग होने वाली अन्य धातुओं में इसका घनत्व सबसे कम होता है। इसी कारण यह विमान, इलेक्ट्रॉनिक उपकरणों और कार के पुर्जों के लिए बहुत उपयोगी है, जहाँ वजन कम करने से गति या ईंधन दक्षता में सीधा सुधार होता है। अतिरिक्त प्रक्रियाओं के लिए इस सामग्री पर काम करना आसान है और यह विद्युत चुम्बकीय क्षेत्रों को प्रभावी ढंग से अवरुद्ध करता है।
धातु के प्रकार के आधार पर, मैग्नीशियम के प्रसंस्करण का तापमान 360°C से 650°C तक हो सकता है। यह सामग्री एल्युमीनियम या जस्ता से अधिक महंगी है, लेकिन वजन में कमी अक्सर उन स्थितियों में इसकी भरपाई कर देती है जहां द्रव्यमान कम करने से प्रतिस्पर्धात्मक लाभ मिलता है।
तांबे के मिश्र धातु: शक्ति और चालकता
पीतल और कांसे का उपयोग उन विशिष्ट परिस्थितियों में किया जाता है जहाँ इन्हें अधिक टिकाऊ, बेहतर विद्युत चालक या दिखने में आकर्षक होना आवश्यक होता है। ये सामग्रियाँ हल्की धातुओं की तुलना में अधिक तनाव सहन कर सकती हैं, साथ ही समुद्री या रासायनिक प्रक्रियाओं में जंग के प्रति अत्यधिक प्रतिरोधी भी होती हैं। वाल्व बॉडी, पंप के पुर्जे और कलात्मक भवन निर्माण सामग्री इनके सामान्य उपयोग हैं।
तांबे की धातु का गलनांक उच्च होता है, जिसका अर्थ है कि इसे ठंडे कमरे में संसाधित करना आवश्यक है और सांचों का रखरखाव भी अधिक बार करना पड़ता है। सामग्री की उच्च लागत और प्रसंस्करण की कठिनाई के कारण, ये विकल्प मूल्य के मामले में उच्च श्रेणी में आते हैं और इनका उपयोग केवल उन्हीं स्थितियों में किया जाना चाहिए जहां इनकी अनूठी विशेषताएं निवेश को सार्थक बनाती हैं। यदि आपको कस्टम डाई कास्ट पार्ट्स की आवश्यकता है, तो त्वरित कोटेशन के लिए हमसे संपर्क करें ।
डाई कास्टिंग में डिजाइन और गुणवत्ता संबंधी विचार
आवश्यक डिजाइन पैरामीटर
प्रभावी कंपोनेंट डिज़ाइन का सीधा असर अंतिम पार्ट की कार्यक्षमता, निर्माण में आसानी और लागत पर पड़ता है। ड्राफ्ट एंगल की मदद से पार्ट डाई होल से आसानी से बाहर निकल जाते हैं, जिससे सतहों को कोई नुकसान नहीं होता और आकार में भी कोई बदलाव नहीं आता। होल की गहराई और सतह की खुरदरापन के आधार पर, न्यूनतम ड्राफ्ट आमतौर पर एक से तीन डिग्री के बीच होता है। डिज़ाइनरों को जब भी संभव हो, डाइ को अधिक समय तक टिकाऊ बनाने और निर्माण चक्र में लगने वाले समय को कम करने के लिए अधिक ड्राफ्ट का उपयोग करना चाहिए।
प्राप्त करने योग्य सहनशीलता और फिनिशिंग विकल्प
ISO मानकों के अनुसार, मानक माप सटीकता IT13 और IT15 के बीच होती है, जिसका अर्थ है कि सामान्य घटकों की विशेषताओं में ±0.1mm से ±0.3mm तक का अंतर हो सकता है। सावधानीपूर्वक डाई डिज़ाइन, प्रक्रिया अनुकूलन और द्वितीयक मशीनिंग प्रक्रियाओं के साथ, उन्नत प्रसंस्करण से IT10 से IT11 ग्रेड की सटीकता ±0.05mm के बहुत करीब प्राप्त की जा सकती है। सटीकता के ये स्तर अक्सर बाद के प्रसंस्करण चरणों की आवश्यकता को समाप्त कर देते हैं, जिससे उत्पादन की कुल लागत कम हो जाती है, भले ही शुरुआत में उपकरण खरीदने में अधिक लागत आए।
गुणवत्ता आश्वासन और आईएसओ अनुपालन
सामान खरीदने वाली टीमों को उन विक्रेताओं को विशेष महत्व देना चाहिए जो मापने वाले उपकरणों के अंशांकन, सांख्यिकीय प्रक्रिया नियंत्रण विधियों और मानकों के अनुरूप न होने वाली समस्याओं को ठीक करने के लिए स्पष्ट लिखित योजनाएँ प्रस्तुत कर सकें। तृतीय-पक्ष ऑडिट और उद्योग प्रमाणपत्र इस बात का और भी पुख्ता प्रमाण देते हैं कि डाई कास्टिंग उद्योग में गुणवत्ता और ट्रैकिंग के लिए वस्तुओं के निर्माण के तरीके अंतरराष्ट्रीय मानकों को पूरा करते हैं।
खरीद प्रक्रिया के निर्णय लेने और विभिन्न विकल्पों के चयन के लिए डाई कास्टिंग समाधानों की तुलना करना
सबसे आम तरीका अभी भी उच्च दबाव तकनीक है, जिसमें 10,000 psi से अधिक इंजेक्शन बल का उपयोग करके यह सुनिश्चित किया जाता है कि सभी रिक्त स्थान भर जाएं और सूक्ष्म संरचनाएं सघन हों। कम दबाव वाली विधियों की तुलना में, यह विधि बेहतर यांत्रिक गुणों और कम रिसाव वाले पुर्जे बनाती है। पुर्जे के आकार और जटिलता के आधार पर, चक्र समय औसतन दो से पांच मिनट तक होता है। यह प्रणाली प्रति वर्ष दसियों हज़ार से लेकर लाखों पुर्जों को संसाधित कर सकती है।
लागत संरचना और आर्थिक विश्लेषण
इस क्षेत्र में प्रवेश करने में सबसे बड़ी बाधा शुरुआती उपकरणों की लागत है। साधारण सिंगल-कैविटी डिज़ाइन के लिए डाई की लागत 25,000 डॉलर से लेकर जटिल मल्टी-कैविटी डिज़ाइन के लिए 150,000 डॉलर या उससे अधिक हो सकती है, जिनमें उन्नत कूलिंग और इजेक्शन सिस्टम की आवश्यकता होती है। जब उत्पादन स्तर प्रति वर्ष कुछ हज़ार यूनिट से अधिक हो जाता है, तो उत्पादन मात्रा बढ़ने के साथ ये निर्धारित लागतें अधिक अनुकूल हो जाती हैं। डाई कास्टिंग विधि की तुलना मशीनिंग, फोर्जिंग या इन्वेस्टमेंट कास्टिंग से करने पर किए गए ब्रेक-ईवन अध्ययन से पता चलता है कि यह विधि तब बेहतर होती है जब डिज़ाइन अधिक जटिल हो या जब वार्षिक उत्पादन की आवश्यकता 5,000 यूनिट से अधिक हो।
आपूर्तिकर्ता क्षमताओं का मूल्यांकन
विश्वसनीय विनिर्माण साझेदारों में कुछ प्रमुख विशेषताएं होती हैं जो सोर्सिंग जोखिमों को कम करती हैं और कार्यक्रम की सफलता सुनिश्चित करती हैं। वर्तमान ISO 9001:2015 प्रमाणन यह दर्शाता है कि आप गुणवत्ता प्रबंधन की सर्वोत्तम प्रथाओं और निरंतर विकास के प्रति प्रतिबद्ध हैं। तकनीकी कौशल में इन-हाउस डाई डिजाइन करना और बनाना शामिल होना चाहिए, जिससे टूल डेवलपमेंट को आउटसोर्स करने से जुड़ी लीड टाइम और संचार समस्याओं में कमी आएगी। रोबोटिक स्वचालन, रीयल-टाइम प्रक्रिया ट्रैकिंग और कम्प्यूटरीकृत जांच प्रणाली उच्च-तकनीकी उपकरणों के उदाहरण हैं जो गुणवत्ता और दक्षता में निवेश को दर्शाते हैं।
वैश्विक बी2बी बाजारों में डाई कास्टिंग के अनुप्रयोगमोटर वाहन उद्योग एकीकरण
पावरट्रेन पार्ट्स, संरचनात्मक तत्वों और ट्रिम के लिए, ऑटोमोबाइल निर्माता ढले हुए घटकों पर बहुत अधिक निर्भर रहते हैं। ट्रांसमिशन हाउसिंग, इंजन ब्लॉक और सिलेंडर हेड में एल्यूमीनियम मिश्र धातुओं का उपयोग किया जाता है ताकि वाहनों को हल्का बनाया जा सके और साथ ही कठोर परिस्थितियों में भी उनकी संरचनात्मक मजबूती बनी रहे। जस्ता के पुर्जों का उपयोग विद्युत प्रणालियों, दरवाज़े के बटनों और कलात्मक ट्रिम के उन हिस्सों में किया जाता है जहाँ सटीकता और चिकनी सतह अत्यंत महत्वपूर्ण होती है।
इलेक्ट्रिक कारों की बढ़ती मांग के कारण हल्के बैटरी केस, मोटर हाउसिंग और हीट कंट्रोल पार्ट्स की आवश्यकता बढ़ रही है। इन उपयोगों के लिए, पार्ट्स का आकार बहुत स्थिर होना चाहिए, उनमें कूलिंग चैनल लगे होने चाहिए और वे विद्युत चुम्बकीय तरंगों को रोक सकें। ये सभी गुण हाई-प्रेशर डाई कास्टिंग प्रक्रिया के लिए उपयुक्त हैं।
एयरोस्पेस और रक्षा अनुप्रयोग
हवाई जहाज़ निर्माता ब्रैकेट, हाउसिंग और आंतरिक गियर जैसे गैर-संरचनात्मक भागों के लिए ढले हुए पुर्जों का उपयोग करते हैं। वजन कम करने से ईंधन दक्षता और भार वहन क्षमता पर सीधा प्रभाव पड़ता है। जब अधिकतम मजबूती-से-वजन अनुपात की आवश्यकता होती है, तो मैग्नीशियम धातु अक्सर सबसे अच्छा विकल्प होता है। एयरोस्पेस आपूर्ति श्रृंखलाओं में सामग्री अनुमोदन और पता लगाने की क्षमता के लिए सख्त नियम हैं, जो गुणवत्ता का ध्यान रखने वाले और विस्तृत रिकॉर्ड रखने वाले उत्पादकों के लिए कारगर साबित होते हैं।
रक्षा उपयोगों के लिए आवश्यकताएँ विमानों के समान ही हैं, लेकिन इनमें कठोर परिस्थितियों में उपयोग किए जाने वाले भागों के लिए मौसम प्रतिरोधकता की आवश्यकताएँ भी शामिल हैं। जंग-रोधी एल्युमीनियम और सुरक्षात्मक कोटिंग यह सुनिश्चित करते हैं कि उपकरण सैन्य सेवा में सामान्य सभी तापमानों और रासायनिक वातावरणों में अच्छी तरह से काम करें।
औद्योगिक उपकरण और चिकित्सा उपकरण
तेल और गैस ड्रिलिंग मशीनों के सुचारू रूप से काम करने के लिए, पुर्जों का इतना मजबूत होना आवश्यक है कि वे खराब परिस्थितियों, दबाव में बदलाव और धातु को नष्ट करने वाले तरल पदार्थों का सामना कर सकें। इस विधि से निर्मित वाल्व बॉडी, पंप हाउसिंग और इंस्ट्रूमेंटेशन एनक्लोजर विश्वसनीय होते हैं, जो ग्रामीण क्षेत्रों में निरंतर संचालन के लिए महत्वपूर्ण है, जहां रखरखाव की सुविधा आसानी से उपलब्ध नहीं होती।
चिकित्सा उपकरण बनाने वाली कंपनियां सर्जरी के उपकरणों, निदान उपकरणों के आवरण और इमेजिंग सिस्टम के पुर्जों के लिए ढलाई किए गए पुर्जों का अधिकाधिक उपयोग कर रही हैं। इस प्रक्रिया से जटिल आंतरिक आकृतियाँ, चिकनी सतहें जिन्हें रोगाणुरहित किया जा सकता है, और सरकारी मानकों के अनुरूप सामग्री की जैव-अनुकूलता संभव हो पाती है। चिकित्सा उपकरण बनाने के लिए ISO 13485 अनुमोदन प्राप्त करना गुणवत्ता की गारंटी का एक अतिरिक्त स्तर प्रदान करता है, जिसका इस सख्त उद्योग में बहुत महत्व है।
उभरते रुझान और नवाचार
मिश्रधातुओं के विकास के साथ, निर्माता सामग्री गुणों की एक विस्तृत श्रृंखला में से चयन कर सकते हैं। हाइब्रिड विधियाँ कई तत्व परिवारों की सर्वोत्तम विशेषताओं को लेकर उन्हें मिलाकर ऐसे समाधान बनाती हैं जो विशिष्ट उपयोगों के लिए सर्वोत्तम कार्य करते हैं। किसी प्रक्रिया में एडिटिव मैन्युफैक्चरिंग को जोड़ने से आप डाई इंसर्ट के त्वरित प्रोटोटाइप बना सकते हैं, जिससे उपकरण बनाने में लगने वाला समय कम हो जाता है और उत्पादन उपकरणों में निवेश करने से पहले डिज़ाइन में बदलाव करना संभव हो जाता है।
वैक्यूम-असिस्टेड इंजेक्शन, विभिन्न प्रकार की स्क्वीज़ कास्टिंग और सेमी-सॉलिड फॉर्मिंग विधियों जैसी उन्नत प्रक्रियाओं से लागत कम रखते हुए प्रदर्शन का स्तर ऊंचा हो जाता है। ये नई तकनीकें सरंध्रता को लगभग शून्य तक कम कर देती हैं, जिससे ऐसे संरचनात्मक उपयोग संभव हो पाते हैं जिनके लिए पहले फोर्ज्ड या मशीनीकृत पुर्जों की आवश्यकता होती थी। जब खरीद टीमें नवोन्मेषी प्रदाताओं के साथ काम करती हैं, तो उन्हें नई क्षमताओं तक शीघ्र पहुंच प्राप्त होती है। इससे उन्हें प्रदर्शन मानकों में बदलाव के बावजूद प्रतिस्पर्धात्मक बढ़त मिलती है।
निष्कर्ष
धातु के जटिल पुर्जों को पर्याप्त मात्रा में बनाने के लिए डाई-कास्टिंग विधि सबसे उपयुक्त है, जिससे इस्तेमाल किए गए औजारों की लागत उचित साबित होती है। सटीक माप, उच्च गुणवत्ता वाली सतहें और मजबूत यांत्रिक गुण चिकित्सा, एयरोस्पेस, ऑटोमोटिव और औद्योगिक क्षेत्रों की सख्त आवश्यकताओं को पूरा करते हैं। एल्युमीनियम, जस्ता, मैग्नीशियम और तांबा सभी बहुत लचीली सामग्रियां हैं जिनका उपयोग विभिन्न परिस्थितियों में किया जा सकता है। ये मजबूत, हल्के, सस्ते और जंग प्रतिरोधी होते हैं।
खरीद प्रक्रिया में सफल होने के लिए, आपको प्रक्रिया के मूल सिद्धांतों को समझना होगा, आपूर्तिकर्ताओं के कौशल की तुलना कार्यक्रम की आवश्यकताओं से करनी होगी और विकास एवं उत्पादन चरणों के दौरान संचार को खुला रखना होगा। आईएसओ प्रमाणन, तकनीकी सहायता संसाधन और लिखित गुणवत्ता प्रणाली वाले निर्माता बेहतर भागीदार होते हैं क्योंकि उनमें जोखिम कम होता है और वे दीर्घकालिक रूप से आपूर्ति श्रृंखला को स्थिर रखने में मदद कर सकते हैं। यदि आपको कस्टम डाई कास्ट पार्ट्स की आवश्यकता है, तो त्वरित कोटेशन के लिए हमसे संपर्क करें ।
सामान्य प्रश्न: धातु को आकार देने के अन्य तरीकों की तुलना में इस प्रक्रिया के क्या फायदे हैं?
यह विधि जटिल आकृतियों को सटीक आयामों और चिकनी सतहों के साथ बनाने के लिए बेहतरीन है, जिसमें अतिरिक्त मेहनत की आवश्यकता नहीं होती। 0.3 मिमी जितनी पतली दीवारों के साथ, ऐसी हल्की आकृतियाँ बनाना संभव है जो ढलाई या मशीनिंग से संभव नहीं होतीं। जब आप प्रति वर्ष कुछ हज़ार से अधिक टुकड़े बनाते हैं, तो उच्च उत्पादन दर और कम परिष्करण आवश्यकताओं के कारण प्रति इकाई लागत कम रहती है। जब डिज़ाइन अधिक जटिल हो जाता है, तो यह विधि बहुत बचत करती है क्योंकि ढलाई के नाज़ुक भागों को बनाने के लिए महंगी मशीनिंग की आवश्यकता नहीं होती।
विभिन्न सामग्रियों का उपयोग किन प्रकार के कार्यों के लिए सबसे उपयुक्त होता है?
जब संक्षारण से सुरक्षा, ऊष्मा चालकता और बेहतर भार-संतुलन की आवश्यकता होती है, तो एल्युमीनियम मिश्रधातु सर्वोत्तम होते हैं। यही कारण है कि ये कारों और अंतरिक्ष यानों में उपयोग होने वाले पुर्जों के लिए उपयुक्त हैं। जस्ता औजारों और विद्युत आवरणों के लिए सबसे अच्छा है क्योंकि इसमें आकार के लिए सबसे सटीक मापन क्षमता और सबसे चिकनी सतहें होती हैं। मैग्नीशियम छोटे औजारों और हवाई जहाजों के पुर्जों का भार कम करने के लिए सबसे उपयुक्त सामग्री है। तांबे से बने उत्पादों का उपयोग उन विशिष्ट कार्यों के लिए किया जाता है जिनमें घिसाव के प्रति बेहतर प्रतिरोध या बेहतर विद्युत संपर्क की आवश्यकता होती है। सामग्री का चयन करते समय, आपको यह सोचना चाहिए कि वे कैसे काम करेंगे, वे पर्यावरण के संपर्क में कैसे आएंगे, आपको कितनी मात्रा में उत्पादन करना है और इसकी लागत कितनी होगी।
मैं अपने प्रोजेक्ट के लिए किन स्रोतों का चयन करूं?
उन उत्पादकों को प्राथमिकता दें जिनके पास वर्तमान में ISO 9001:2015 का अनुमोदन है, जो दर्शाता है कि उनके पास सुस्थापित गुणवत्ता प्रबंधन प्रणाली है। उपलब्ध तकनीकी सहायता सेवाओं की जाँच करें, जैसे कि विनिर्माण क्षमता संबंधी डिज़ाइन अध्ययन और सामग्री चयन में सहायता। उपकरणों की स्थिति, प्रक्रिया के नियमों और समीक्षा विधियों की जाँच करने के लिए सुविधा निरीक्षण का अनुरोध करें। अपने व्यवसाय में अनुभव की जाँच करें और उन केस स्टडीज़ को देखें जो दर्शाती हैं कि समान स्तर की जटिलता और मात्रा वाले कार्यक्रम अतीत में कैसे सफल रहे हैं। पारदर्शी संचार, सभी लागतों को सूचीबद्ध करने वाले विस्तृत कोटेशन और सत्यापन परीक्षण के लिए नमूना पुर्जे उपलब्ध कराने की तत्परता, ये सभी एक संभावित विश्वसनीय संबंध के संकेत हैं।
विश्वसनीय डाई कास्टिंग निर्माण के लिए वेलॉन्ग के साथ साझेदारी करें
वेलॉन्ग को 20 वर्षों से अधिक का अनुभव है और इसने खरीद टीमों को विश्वसनीय धातु घटक स्रोत खोजने में मदद की है। ISO 9001:2015 प्रमाणित हमारी परिचालन सेवाएं एशिया-प्रशांत क्षेत्र में उत्पादन नेटवर्क को सहयोग प्रदान करने के लिए व्यापक रेंज की सेवाएं प्रदान करती हैं। इनमें नए आपूर्तिकर्ताओं का विकास, गुणवत्ता जांच और इंजीनियरिंग सहायता शामिल हैं। हम अपने ग्राहकों द्वारा प्रदान किए गए रेखाचित्रों और नमूनों से सटीक सांचे बनाते हैं। हमारी इंजीनियरिंग दक्षता में ऑटोकैड, प्रो-इंजीनियरिंग और सॉलिडवर्क्स फाइलों के साथ काम करने की क्षमता शामिल है।
तेल ड्रिलिंग, एयरोस्पेस, चिकित्सा उपकरण और कार उद्योगों में हमारे विदेशी ग्राहकों का आधार यह दर्शाता है कि हम सख्त गुणवत्ता मानकों और समय पर डिलीवरी के साथ जटिल डाई कास्टिंग परियोजनाओं को सफलतापूर्वक संभाल सकते हैं। चाहे आपको एक नमूना चाहिए या कई नमूने, हमारी टीम योजना की समीक्षा से लेकर अंतिम नमूने की शिपिंग तक, हर चीज का ध्यान रखती है। अपनी परियोजना की आवश्यकताओं पर चर्चा करने के लिए metal@welongpost.com पर हमारे खरीद एजेंटों से संपर्क करें । हमारे पास एक अनुभवी प्रदाता है जो आपकी सफलता सुनिश्चित करना चाहता है।
संदर्भ
1. अमेरिकन फाउंड्री सोसाइटी। (2019)। "डाई कास्टिंग: प्रक्रिया के मूल सिद्धांत और औद्योगिक अनुप्रयोग।" एएफएस तकनीकी प्रकाशन, तीसरा संस्करण।
2. कॉफ़मैन, जे.जी., और रूय, ई.एल. (2018)। "एल्युमिनियम मिश्र धातु ढलाई: गुण, प्रक्रियाएँ और अनुप्रयोग।" ए.एस.एम. अंतर्राष्ट्रीय सामग्री संदर्भ श्रृंखला।
3. हरमन, ई.ए. (2020)। "अलौह धातुओं के लिए उन्नत विनिर्माण तकनीकें।" सोसाइटी ऑफ मैन्युफैक्चरिंग इंजीनियर्स टेक्निकल पेपर सीरीज़।
4. अंतर्राष्ट्रीय मानकीकरण संगठन। (2015)। "आईएसओ 9001:2015 गुणवत्ता प्रबंधन प्रणाली - आवश्यकताएँ।" जिनेवा: आईएसओ मानक प्रकाशन।
5. विनार्सिक, ई.जे. (2017). "उच्च अखंडता डाई कास्टिंग प्रक्रियाएं: प्रौद्योगिकी और अनुप्रयोग." जॉन विली एंड संस इंजीनियरिंग रेफरेंस।
6. यूरोपीय डाई कास्टिंग एसोसिएशन। (2021)। "प्रेसिजन मेटल कंपोनेंट्स के लिए सामग्री चयन दिशानिर्देश।" ईडीसीए उद्योग मानक और सर्वोत्तम अभ्यास मैनुअल।

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

