लॉस्ट वैक्स कास्टिंग और जटिल शेल प्रक्रिया के बीच अंतर जो आपको जानना चाहिए
धातु ढलाई की उपयुक्त विधि का चयन करते समय, निर्माताओं को केवल पुर्जे के आकार की जटिलता से कहीं अधिक बातों पर विचार करना चाहिए। आयामी सटीकता, सामग्री की आवश्यकताएं, सतह की गुणवत्ता, उत्पादन मात्रा और परिशोधन के बाद की आवश्यकताएं जैसे कारक अंतिम निर्णय को प्रभावित करते हैं। विभिन्न परिशुद्ध ढलाई तकनीकों में, लॉस्ट वैक्स ढलाई जटिल धातु पुर्जों में जटिल ज्यामिति बनाने में सक्षम है। जटिल शेल प्रक्रिया के लिए दो दृष्टिकोणों पर विस्तार से चर्चा की गई है। लॉस्ट वैक्स ढलाई (जिसे कभी-कभी इन्वेस्टमेंट ढलाई भी कहा जाता है) परिशुद्ध ढलाई की एक पुरानी तकनीक है। इसमें सटीक धातु पुर्जे बनाने के लिए मोम के पैटर्न और सिरेमिक शेल का उपयोग किया जाता है। लगभग सटीक आकार और बारीक विवरण वाले पुर्जे बनाने की इसकी क्षमता ने विमान, ऑटोमोटिव, चिकित्सा, औद्योगिक उपकरण और सजावटी अनुप्रयोगों में इसका व्यापक उपयोग किया है। इसके विपरीत, जटिल शेल तकनीक का उपयोग मोल्ड शेल की संरचना और उत्पादन लचीलेपन को मजबूत करने के लिए किया जाता है, और यह उन अनुप्रयोगों के लिए आदर्श है जिनमें मोल्ड की मजबूती, जटिल आकार या विशेष ढलाई आवश्यकताओं की आवश्यकता होती है। दोनों तकनीकें मोल्ड तैयार करने और सटीक निर्माण में समान हैं, लेकिन उनकी प्रक्रियाओं, लाभों, सीमाओं और इष्टतम अनुप्रयोगों में भिन्नता है। यह जानकारी इंजीनियरों, डिजाइनरों और क्रय एजेंटों को उनकी परियोजना के लिए सर्वोत्तम कास्टिंग विकल्प चुनने में सहायता करती है, जिससे प्रदर्शन, लागत और उत्पादन दक्षता के बीच संतुलन बना रहता है।
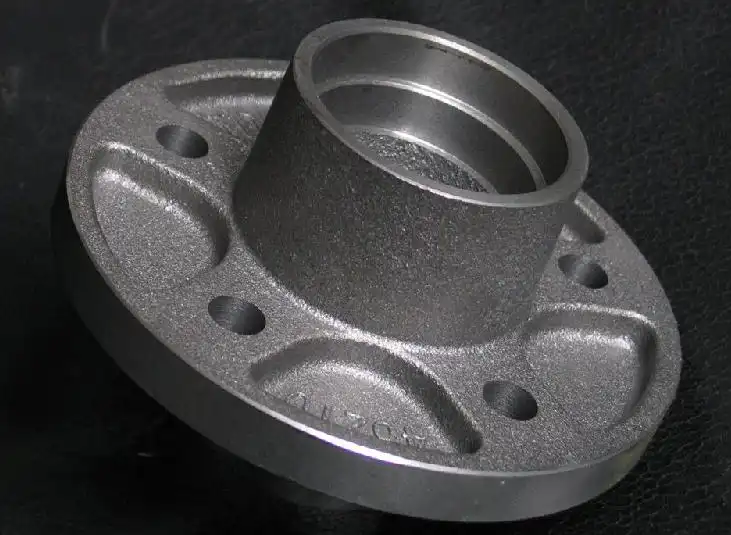
लॉस्ट वैक्स कास्टिंग प्रक्रिया कैसे काम करती है?
मोम के पैटर्न का उत्पादन अंतिम ढलाई की सटीकता निर्धारित करता है।
लॉस्ट वैक्स कास्टिंग का पहला चरण मोम का एक पैटर्न बनाना है, जो अंतिम धातु के टुकड़े की सटीक प्रतिकृति होती है। तैयार कास्टिंग की आयामी गुणवत्ता और सतह की बारीकियां सीधे इस डिजाइन की सटीकता पर निर्भर करती हैं।
मोम के सांचे आम तौर पर निर्माताओं द्वारा इंजेक्शन मोल्डिंग द्वारा बनाए जाते हैं, विशेषकर दोहराव वाले उत्पादन के मामलों में। प्रोटोटाइप या विशेष पुर्जों के सटीक सांचे बनाने के लिए 3डी प्रिंटिंग जैसी अधिक आधुनिक प्रक्रियाओं का उपयोग किया जा सकता है।
इस चरण में निर्माता ध्यानपूर्वक जांच करते हैं:
-
पैटर्न के आयाम
-
सतही खामियाँ
-
मोम प्रवाह रेखाएँ
-
संरचनात्मक विवरण
-
विकृति के संभावित खतरे
क्योंकि मोम का सांचा पूरी ढलाई प्रक्रिया का आधार होता है, इसलिए छोटी-मोटी त्रुटियां भी तैयार धातु वस्तु में आ सकती हैं। इसका एक कारण यह है कि लॉस्ट वैक्स कास्टिंग का उपयोग अक्सर उन घटकों के लिए किया जाता है जिनमें सटीक परिशुद्धता और सख्त आयामी नियंत्रण की आवश्यकता होती है।
सिरेमिक शेल निर्माण से एक मजबूत कास्टिंग मोल्ड बनता है
एक बार मोम का पैटर्न बन जाने के बाद, एक मजबूत आवरण बनाने के लिए इसे सिरेमिक घोल और दुर्दम्य पदार्थों की कई परतों से लेपित किया जाता है।
खोल बनाने की प्रक्रिया में आमतौर पर निम्नलिखित शामिल होते हैं:
-
सिरेमिक घोल में डूबी मोम की आकृति
-
सूक्ष्म अपवर्तक कणों का उपयोग
-
नियंत्रित वातावरण में प्रत्येक परत को सुखाना
-
जब तक उचित मोटाई का खोल प्राप्त न हो जाए, तब तक इस प्रक्रिया को दोहराएं।
सिरेमिक खोल को कई मानकों को पूरा करना होता है। यह इतना मजबूत होना चाहिए कि पिघली हुई धातु के तापमान को सहन कर सके और साथ ही मूल मोम के पैटर्न की सटीक सतह विशेषताओं को भी बरकरार रख सके।
सटीक अनुप्रयोगों के लिए खोल की गुणवत्ता विशेष रूप से महत्वपूर्ण है क्योंकि ढलाई में होने वाली खामियां जैसे दरारें, असमान मोटाई या अपर्याप्त सुखाने से ढलाई की अखंडता प्रभावित हो सकती है।
-
सतही खामियां
-
धातु रिसाव
-
आयाम में परिवर्तन
-
अपर्याप्त भराई
अनुभवी फाउंड्रीकर्मी आमतौर पर ढलाई की गुणवत्ता सुनिश्चित करने के लिए आर्द्रता, सुखाने का समय और घोल के गुणों को नियंत्रित करते हैं।
मोम हटाने और धातु डालने से ढलाई प्रक्रिया पूरी होती है।
सिरेमिक का खोल पूरी तरह बन जाने के बाद, सांचे के अंदर मौजूद मोम को गर्म करके पिघलाया जाता है। इस प्रक्रिया से सांचे के अंदर एक खाली जगह बन जाती है, जिसमें बाद में पिघली हुई धातु डाली जाती है, इसीलिए इसे "लॉस्ट वैक्स कास्टिंग" कहा जाता है।
मोम हटाने के बाद, आमतौर पर सिरेमिक खोल को और गर्म किया जाता है ताकि बचा हुआ मोम निकल जाए और सांचे की मजबूती बढ़ जाए। फिर पिघली हुई धातु को गर्म खोल में डाला जाता है और ठंडा होने दिया जाता है।
लॉस्ट वैक्स कास्टिंग में आमतौर पर निम्नलिखित सामग्रियों का उपयोग किया जाता है :
-
304 स्टेनलेस स्टील
-
कार्बन स्टील।
-
मिश्र धातु इस्पात
-
एल्यूमिनियम मिश्र धातु
-
टाइटेनियम मिश्र धातु
-
निकल मिश्र
ठंडा होने के बाद, सिरेमिक खोल को हटा दिया जाता है, और ग्राहक की आवश्यकताओं के आधार पर पीसने, मशीनिंग, ताप उपचार और सतह परिष्करण जैसी अन्य प्रक्रियाएं की जा सकती हैं।
कॉम्प्लेक्स शेल प्रक्रिया लॉस्ट वैक्स कास्टिंग से किस प्रकार भिन्न है?
मोल्ड बनाने की विभिन्न विधियाँ और विनिर्माण दृष्टिकोण
लॉस्ट वैक्स और जटिल शेल प्रक्रिया के बीच मुख्य अंतर मोल्ड सिस्टम के डिजाइन और अनुकूलन में निहित है।
लॉस्ट वैक्स कास्टिंग में सिरेमिक की परतों से लेपित मोम के सांचे का उपयोग किया जाता है। संपूर्ण सांचे की संरचना एक डिस्पोजेबल सांचे पर बनी होती है, जिससे निर्माता बहुत ही बारीक बाहरी सतहों को बना सकते हैं।
हालांकि, जटिल खोल निर्माण प्रक्रिया आम तौर पर अधिक परिष्कृत खोल निर्माण प्रक्रियाओं के उपयोग द्वारा अधिक मजबूत या अधिक बहुमुखी खोल सांचों के उत्पादन से संबंधित होती है। निर्माता उपयोग के आधार पर निम्नलिखित परिवर्तन कर सकते हैं:
-
खोल की मोटाई
-
आग रोक सामग्री
-
कोटिंग परतों की संख्या
-
सुखाने की तकनीक
-
सुदृढ़ीकरण संरचनाएँ
यह विधि बड़े घटकों, अद्वितीय ज्यामितियों या ढलाई की ऐसी स्थितियों में मोल्ड की स्थिरता को बढ़ा सकती है जिनमें अधिक शेल मजबूती की आवश्यकता होती है।
मानक निवेश ढलाई प्रौद्योगिकियां एक निश्चित उत्पादन प्रक्रिया का अनुसरण करती हैं, और जटिल खोल समाधानों को अक्सर घटक डिजाइन के अनुसार अनुकूलित किया जाता है।
पुर्जों के आकार, ज्यामिति और उत्पादन आवश्यकताओं में अंतर
लॉस्ट वैक्स प्रक्रिया विशेष रूप से छोटे से मध्यम आकार के पुर्जों के लिए उपयुक्त है, जिनमें निम्नलिखित की आवश्यकता होती है:
-
उच्च-आयामी परिशुद्धता
-
चिकनी सतह की गुणवत्ता
-
जटिल बाह्य जानकारी
-
मशीनिंग के लिए कम भत्ता
उदाहरणों में टरबाइन के पुर्जे, सटीक वाल्व, चिकित्सा उपकरण और औद्योगिक हार्डवेयर शामिल हैं।
जटिल शेल प्रक्रिया उन मामलों में लाभ प्रदान कर सकती है जहां उत्पादकों को निम्नलिखित समस्याओं से निपटना पड़ता है:
-
ढलाई के आयामों में वृद्धि
-
अधिक जटिल मोल्ड संरचनाएं
-
विशेष विनिर्माण शर्तें
-
जिन भागों को मोल्ड के अतिरिक्त समर्थन की आवश्यकता होती है
लेकिन सबसे अच्छा विकल्प परियोजना की समग्र आवश्यकताओं पर निर्भर करता है। एक बड़े घटक के लिए जरूरी नहीं कि जटिल शेल प्रक्रिया की आवश्यकता हो, और एक छोटे सटीक तत्व के लिए हमेशा इन्वेस्टमेंट कास्टिंग की आवश्यकता नहीं होती है।
इंजीनियर आमतौर पर विचार करते हैं:
-
घटक का आकार
-
मिश्र धातुओं के गुण
-
मात्रात्मक आवश्यकताएँ
-
सतह की गुणवत्ता के बारे में अपेक्षाएँ
सही विधि चुनने से पहले विनिर्माण बजट की जांच करें।
सतह परिष्करण और आयामी सटीकता की तुलना
सतह की गुणवत्ता के कारण कई क्षेत्रों में लॉस्ट वैक्स कास्टिंग का उपयोग किया जाता है।
क्योंकि सिरेमिक खोल मोम के पैटर्न की सतह की हूबहू प्रतिकृति होती है, इसलिए यह विधि उत्कृष्ट विवरण का पुनरुत्पादन प्रदान कर सकती है और ढलाई के बाद आवश्यक मशीनिंग की मात्रा को कम कर सकती है।
यह उन घटकों के लिए विशेष रूप से उपयोगी है जहां समस्याग्रस्त हिस्सों को काटने से उत्पादन लागत बढ़ जाएगी।
जटिल शैल विधि से भी अच्छी गुणवत्ता वाली ढलाई प्राप्त की जा सकती है; हालाँकि, इसका प्रदर्शन काफी हद तक निम्नलिखित कारकों पर निर्भर करता है:
-
शेल सामग्री का चयन
-
सांचे की उचित तैयारी
-
मोल्डिंग की स्थितियाँ
-
ऑपरेटर अनुभव
बहुत बारीक सतह विवरण की आवश्यकता वाले अनुप्रयोगों के लिए लॉस्ट वैक्स कास्टिंग अक्सर पसंदीदा विकल्प होता है। जटिल शेल सिस्टम उन स्थितियों में व्यावहारिक लाभ प्रदान कर सकते हैं जहां मोल्ड की मजबूती और संरचनात्मक लचीलापन अधिक महत्वपूर्ण होते हैं।
कौन से उद्योग आमतौर पर लॉस्ट वैक्स कास्टिंग का उपयोग करते हैं?
एयरोस्पेस और ऊर्जा घटकों के लिए उच्च परिशुद्धता की आवश्यकता होती है।
एयरोस्पेस क्षेत्र में घटकों की विश्वसनीयता, वजन कम करने और आयामी सटीकता के लिए कड़े मानक हैं। लॉस्ट वैक्स कास्टिंग का उपयोग अक्सर निम्नलिखित जैसे पुर्जों के उत्पादन के लिए किया जाता है:
-
टरबाइन ब्लेड।
-
इंजन के भाग
-
ईंधन प्रणाली के भाग
-
संरचनात्मक भागों
यह दृष्टिकोण उत्पादकों को जटिल आकृतियों का निर्माण करने की अनुमति देता है जिन्हें पारंपरिक मशीनिंग प्रक्रियाओं का उपयोग करके बनाना असंभव है।
उदाहरण के लिए, विमानन पुर्जों में आंतरिक चैनल और घुमावदार सतहें हो सकती हैं और वे अक्सर हल्के होते हैं। इन विशेषताओं को बनाने के लिए केवल मशीनिंग करने से ही काफी मात्रा में सामग्री की बर्बादी और लागत हो सकती है।
लॉस्ट वैक्स कास्टिंग से मशीनिंग की आवश्यकता कम हो जाती है और कठिन परिस्थितियों के लिए आवश्यक यांत्रिक प्रदर्शन बरकरार रहता है।
ऑटोमोटिव और औद्योगिक उपकरण निर्माण
ऑटोमोटिव निर्माता उन घटकों पर सटीक ढलाई तकनीक का उपयोग करते हैं जिन्हें मजबूती, टिकाऊपन और निरंतर प्रदर्शन की आवश्यकता होती है।
कुछ उपयोग इस प्रकार हैं:
-
इंजन के पुर्जे.
-
पारेषण भागों
-
[कोष्ठक]
-
यांत्रिक युग्मन तत्व
पंप, वाल्व और विशेष मशीनरी पुर्जों जैसे औद्योगिक उपकरणों के निर्माताओं के लिए भी सटीक ढलाई महत्वपूर्ण है।
लॉस्ट वैक्स कास्टिंग का उपयोग करके लगभग सटीक आकार के पुर्जे बनाए जा सकते हैं, जिससे सामग्री की बर्बादी कम होती है और उत्पादन प्रक्रिया छोटी हो जाती है। यह लाभ विशेष रूप से महंगी मिश्र धातुओं या जटिल डिज़ाइनों के साथ काम करते समय महत्वपूर्ण होता है।
चिकित्सा, दंत चिकित्सा और सटीक अनुप्रयोग
चिकित्सा विनिर्माण में सामग्री की गुणवत्ता, आयामी सटीकता और सतह के प्रदर्शन पर कड़ा नियंत्रण आवश्यक है।
आमतौर पर लागू होता है
-
दंत मुकुट और पुल
-
शल्य चिकित्सा उपकरण
-
ऑर्थोपेडिक इम्प्लांट्स
टाइटेनियम मिश्रधातु और कोबाल्ट-क्रोम मिश्रधातु का अक्सर उपयोग किया जाता है, क्योंकि वे चिकित्सा उपयोग के लिए आवश्यक मजबूती और अनुकूलता प्रदान करते हैं।
विशिष्ट ज्यामितियों को पुन: उत्पन्न करने की क्षमता इस विधि को अनुकूलित चिकित्सा वस्तुओं के लिए उपयुक्त बनाती है, जहां सटीक फिटिंग और विश्वसनीय कार्यप्रणाली महत्वपूर्ण होती है।
निर्माताओं को लॉस्ट वैक्स कास्टिंग और जटिल शेल प्रक्रियाओं में से कैसे चुनाव करना चाहिए?
घटक डिजाइन और तकनीकी आवश्यकताओं पर विचार करें
पहला चरण है स्वयं उस भाग का विश्लेषण करना।
जब परियोजना में निम्नलिखित की आवश्यकता होती है, तो आमतौर पर लॉस्ट वैक्स कास्टिंग को प्राथमिकता दी जाती है:
-
बारीक सतही विवरण
-
सख्त आयामी नियंत्रण
-
जटिल बाहरी आकृतियाँ
-
अनेक मिश्र धातु विकल्प
जटिल शेल प्रक्रिया पर तब विचार किया जा सकता है जब:
-
सांचे की मजबूती हमारी प्राथमिकता है।
-
इस ज्यामिति के कारण विनिर्माण में विशेष चुनौतियां उत्पन्न होती हैं।
-
इस परियोजना के लिए अनुकूलित शेल समाधानों की आवश्यकता है।
उत्पादन मात्रा और लागत दक्षता का मूल्यांकन करें
उत्पादन की मात्रा भी निर्णय को प्रभावित करती है।
मध्यम और बड़े पैमाने पर उत्पादन के लिए, एक बार टूलिंग और प्रक्रिया मापदंड स्थापित हो जाने के बाद लॉस्ट वैक्स कास्टिंग उत्कृष्ट दोहराव प्रदान कर सकती है।
विशेष परियोजनाओं के लिए जिनमें अनूठे डिजाइन या सीमित मात्रा शामिल हो, अनुकूलित शेल दृष्टिकोण लचीलापन प्रदान कर सकता है।
लागत मूल्यांकन में निम्नलिखित शामिल होना चाहिए:
-
उपकरण निवेश
-
सामग्री की लागत
-
मशीनिंग आवश्यकताएँ
-
निरीक्षण आवश्यकताएं
-
दीर्घकालिक उत्पादन दक्षता
शुरुआत में सबसे सस्ती ढलाई विधि का चयन करने से हमेशा परियोजना की कुल लागत सबसे कम नहीं हो जाती है।
एक अनुभवी कास्टिंग निर्माता के साथ काम करें
सही प्रक्रिया का चयन करने के लिए तकनीकी ज्ञान और विनिर्माण अनुभव आवश्यक है। एक योग्य कास्टिंग आपूर्तिकर्ता इंजीनियरिंग ड्राइंग की समीक्षा कर सकता है, उपयुक्त सामग्री की सिफारिश कर सकता है और उत्पादन शुरू होने से पहले संभावित उत्पादन चुनौतियों की पहचान कर सकता है।
महत्वपूर्ण आपूर्तिकर्ता क्षमताओं में निम्नलिखित शामिल हैं:
-
इंजीनियरिंग समर्थन
-
सामग्री चयन मार्गदर्शन
-
गुणवत्ता निरीक्षण प्रणालियाँ
-
प्रोटोटाइप विकास
-
बड़े पैमाने पर उत्पादन क्षमता
ये कारक यह सुनिश्चित करने में मदद करते हैं कि अंतिम घटक प्रदर्शन संबंधी अपेक्षाओं और उद्योग की आवश्यकताओं को पूरा करते हैं।
निष्कर्ष
संक्षेप में, लॉस्ट वैक्स कास्टिंग और जटिल शेल विधि दोनों ही उच्च गुणवत्ता वाले धातु के पुर्जे बनाने की उत्कृष्ट प्रक्रियाएँ हैं, लेकिन ये अलग-अलग निर्माण आवश्यकताओं के लिए उपयुक्त हैं। लॉस्ट वैक्स कास्टिंग उन सटीक वस्तुओं के लिए सबसे विश्वसनीय विधियों में से एक है जिनमें बारीक सतह पॉलिश, विस्तृत विवरण और सटीक आयामी सहनशीलता की आवश्यकता होती है। इसका व्यापक रूप से विमान, वाहन, चिकित्सा और औद्योगिक उपकरणों के निर्माण में उपयोग किया जाता है।
जटिल शैल तकनीक उन मामलों में उपयुक्त है जहां विशिष्ट सांचे की संरचना, उच्च शैल मजबूती या अद्वितीय ढलाई की आवश्यकता अत्यंत महत्वपूर्ण होती है। प्रक्रिया का चयन पुर्जे के डिजाइन, सामग्री, निर्मित किए जाने वाले पुर्जों की मात्रा, वांछित गुणवत्ता और कुल परियोजना लागत की गहन जांच के आधार पर किया जाता है।
ढलाई तकनीक में प्रगति के साथ, दोनों प्रक्रियाओं की दक्षता, सटीकता और अनुप्रयोग क्षेत्र में लगातार वृद्धि होगी। जो निर्माता प्रत्येक प्रक्रिया की क्षमताओं और सीमाओं को समझते हैं, वे बेहतर विकल्प चुन सकते हैं और परिणामस्वरूप अधिक विश्वसनीय उत्पादन कर सकते हैं।
वेलॉन्ग के साथ साझेदारी करें: धातु के पुर्जों के लिए आपकी वैश्विक आपूर्ति श्रृंखला
शानक्सी वेलॉन्ग इंटरनेशनल सप्लाई चेन मैनेजमेंट कंपनी लिमिटेड 2001 से अनुकूलित धातु निर्माण समाधान प्रदान कर रही है, और विश्वसनीय कास्टिंग, फोर्जिंग और मशीनिंग सेवाओं के साथ दुनिया भर के ग्राहकों का समर्थन कर रही है।
ISO 9001:2015 और API-7-1 प्रमाणपत्रों के साथ, वेलॉन्ग व्यापक विनिर्माण क्षमताएं प्रदान करता है, जिनमें फोर्जिंग, सैंड कास्टिंग, इन्वेस्टमेंट कास्टिंग, सेंट्रीफ्यूगल कास्टिंग और प्रिसिजन मशीनिंग शामिल हैं। कंपनी कच्चा लोहा, कार्बन स्टील, स्टेनलेस स्टील, एल्युमीनियम, तांबा, जस्ता और विशेष मिश्र धातुओं सहित विभिन्न सामग्रियों के साथ काम करती है।
लॉस्ट वैक्स कास्टिंग से जुड़े प्रोजेक्ट्स के लिए , वेलॉन्ग इंजीनियरिंग सहायता, सामग्री संबंधी सुझाव, गुणवत्ता निरीक्षण और ग्राहक के ड्राइंग और तकनीकी आवश्यकताओं के आधार पर अनुकूलित उत्पादन समाधान प्रदान करता है। इसकी अनुभवी विनिर्माण टीम ऊर्जा, औद्योगिक उपकरण, ऑटोमोटिव और इंजीनियरिंग अनुप्रयोगों सहित विभिन्न उद्योगों को सेवाएं प्रदान करती है। चाहे आपको प्रोटोटाइप विकास की आवश्यकता हो या बड़े पैमाने पर उत्पादन की, वेलॉन्ग सबसे उपयुक्त कास्टिंग प्रक्रिया का मूल्यांकन करने और अंतरराष्ट्रीय गुणवत्ता मानकों को पूरा करने वाले धातु घटकों की आपूर्ति करने में आपकी सहायता कर सकता है। अपनी कास्टिंग आवश्यकताओं पर चर्चा करने और अपने प्रोजेक्ट के लिए सही विनिर्माण समाधान खोजने के लिए टीम से संपर्क करें। अधिक जानकारी के लिए, info@welongpost.com पर हमसे संपर्क करें ।
सामान्य प्रश्न
1. लॉस्ट वैक्स कास्टिंग और कॉम्प्लेक्स शेल प्रक्रिया के बीच मुख्य अंतर क्या है?
मुख्य अंतर पैटर्न सामग्री और निष्कासन प्रक्रिया में है। लॉस्ट वैक्स कास्टिंग में पिघले हुए मोम के पैटर्न का उपयोग किया जाता है, जबकि जटिल शेल प्रक्रिया में पिघली हुई धातु द्वारा वाष्पीकृत फोम पैटर्न का उपयोग किया जाता है।
2. बड़े आकार के पुर्जे बनाने के लिए कौन सी विधि बेहतर है?
जटिल शैल प्रक्रिया आमतौर पर अधिक जटिल ज्यामिति और आंतरिक मार्गों को संभालने की क्षमता के कारण बड़े भागों के उत्पादन के लिए अधिक उपयुक्त होती है।
3. क्या लॉस्ट वैक्स कास्टिंग जटिल शेल प्रक्रिया की तुलना में अधिक सटीक है?
खोई हुई मोम की ढलाई आमतौर पर उच्च परिशुद्धता और बेहतर सतह परिष्करण प्रदान करती है, विशेष रूप से छोटे, विस्तृत भागों के लिए।
4. किन उद्योगों में आमतौर पर लॉस्ट वैक्स कास्टिंग का उपयोग किया जाता है?
लॉस्ट वैक्स कास्टिंग का उपयोग एयरोस्पेस, ऑटोमोटिव, आभूषण, कला और चिकित्सा/दंत चिकित्सा उद्योगों में व्यापक रूप से किया जाता है।
संदर्भ
1. स्मिथ, जे. (2019). उन्नत कास्टिंग तकनीकें: खोई हुई मोम और जटिल शैल प्रक्रियाओं के लिए एक व्यापक मार्गदर्शिका. जर्नल ऑफ मैटेरियल्स इंजीनियरिंग, 45(3), 278-295.
2. जॉनसन, आर. और ली, एस. (2020). एयरोस्पेस अनुप्रयोगों में लॉस्ट वैक्स कास्टिंग और जटिल शेल प्रक्रिया का तुलनात्मक विश्लेषण. एयरोस्पेस मैन्युफैक्चरिंग टेक्नोलॉजी, 18(2), 112-128.
3. ब्राउन, ए. एट अल. (2018). परिशुद्धता और दक्षता: आधुनिक उद्योगों में खोई हुई मोम की ढलाई. औद्योगिक कास्टिंग त्रैमासिक, 32(4), 455-470.
4. झांग, वाई. और वांग, एल. (2021). बड़े पैमाने के औद्योगिक घटकों के लिए जटिल शेल प्रक्रिया में प्रगति। जर्नल ऑफ मैन्युफैक्चरिंग प्रोसेसेस, 62, 1-15.
5. मिलर, के. (2017). आभूषण निर्माण में खोई हुई मोम की ढलाई की कला और विज्ञान. आभूषण प्रौद्योगिकी मंच की कार्यवाही, 89-104.
6. थॉम्पसन, डी. (2022). चिकित्सा उपकरण निर्माण में लुप्त मोम और जटिल आवरण प्रक्रियाओं का तुलनात्मक अध्ययन. मेडिकल इंजीनियरिंग और भौतिकी, 100, 103729.

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

