सटीक पुर्जों के निर्माण में इन्वेस्टमेंट कास्टिंग की तुलना सैंड कास्टिंग से कैसे की जाती है?
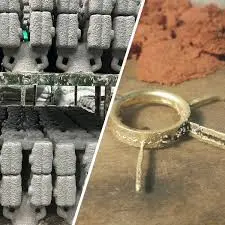
जब बात ऐसे सटीक धातु पुर्जों की आती है जिन्हें उनके मूल आयामों से 0.005 इंच के भीतर होना चाहिए, तो निवेश ढलाई (इन्वेस्टमेंट कास्टिंग) सबसे अच्छा विकल्प है क्योंकि यह रेत ढलाई (सैंड कास्टिंग) की तुलना में कहीं अधिक सटीक माप और चिकनी सतह प्रदान करती है। लॉस्ट वैक्स विधि से कम मशीनिंग के साथ जटिल आकृतियाँ बनाई जा सकती हैं, जबकि रेत ढलाई (सैंड कास्टिंग) बड़े और सरल पुर्जों को बनाने का सबसे किफायती तरीका है। जब खरीद प्रबंधक इन बुनियादी अंतरों को समझ लेते हैं, तो वे अपनी व्यक्तिगत आवश्यकताओं के लिए सर्वोत्तम उत्पादन विधि का चुनाव कर सकते हैं।
इन्वेस्टमेंट कास्टिंग का अवलोकन और रेत ढलाई
सटीक धातु ढलाई आधुनिक उद्योग का एक महत्वपूर्ण हिस्सा है क्योंकि इससे जेट इंजन से लेकर चिकित्सा प्रत्यारोपण तक के पुर्जे बनाए जाते हैं। इस क्षेत्र में ढलाई की दो मुख्य विधियाँ हैं: निवेश ढलाई और रेत ढलाई। प्रत्येक विधि के अलग-अलग प्रकार के निर्माण के लिए अपने-अपने लाभ हैं।
लॉस्ट वैक्स प्रक्रिया को परिभाषित करना
इन्वेस्टमेंट कास्टिंग, जिसे "लॉस्ट वैक्स" विधि भी कहा जाता है, में मोम की डिज़ाइन को भंगुर मिट्टी से ढककर पुर्जे बनाए जाते हैं। जब मिट्टी सख्त हो जाती है, तो मोम को पिघलाकर हटा दिया जाता है, जिससे अंतिम पुर्जे के आकार का एक छेद बन जाता है। इस छेद को पिघली हुई धातु से भर दिया जाता है, जो सख्त हो जाती है। फिर मिट्टी की परत को हटा दिया जाता है, जिससे एक सटीक पुर्जा दिखाई देता है जो लगभग एक जाली के आकार का होता है।
सैंड कास्टिंग के मूल सिद्धांतों को समझना
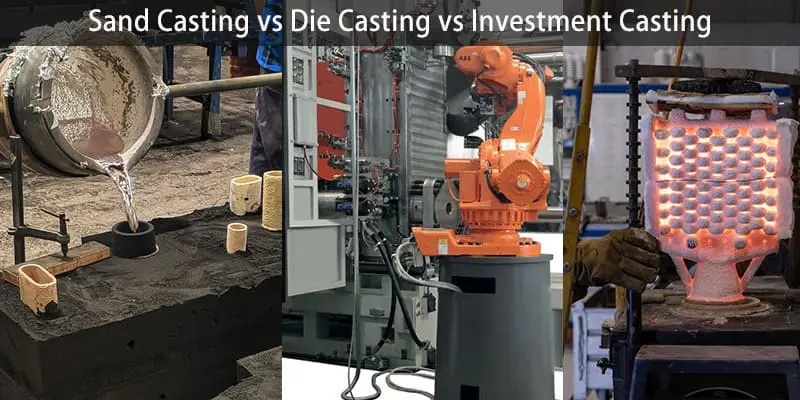
सैंड कास्टिंग में, डिज़ाइन के चारों ओर रेत भरकर सांचे बनाए जाते हैं। डिज़ाइन, जो आमतौर पर धातु या लकड़ी का बना होता है, रेत के सूखने के बाद निकाल लिया जाता है, जिससे एक छेद बन जाता है जिसमें पिघली हुई धातु डाली जाती है। यह सरल विधि बड़े और भारी दोनों प्रकार के पुर्जों के लिए कारगर है और इसमें जटिल उपकरणों की आवश्यकता नहीं होती है। सैंड कास्टिंग का उपयोग आज भी कई चीजों के लिए किया जाता है, जैसे वाल्व बॉडी, पंप हाउसिंग, इंजन ब्लॉक और संरचनात्मक पुर्जे जिनमें कुछ त्रुटियां सहन की जा सकती हैं।
विभिन्न उद्योगों में परिशुद्धता संबंधी आवश्यकताएँ
एयरोस्पेस कंपनियों को 125 माइक्रोइंच Ra से कम सतह परिशोधन और ±0.003 इंच जितनी कम मार्जिन वाले पुर्जों की आवश्यकता होती है। प्रत्यारोपण और शल्य चिकित्सा उपकरणों के लिए, चिकित्सा उपकरण बनाने वाली कंपनियों को जैव-अनुकूल सामग्री की आवश्यकता होती है जिन्हें सटीक विनिर्देशों के अनुसार ढाला जाना चाहिए। कार निर्माण में, आपूर्तिकर्ताओं को सटीकता की आवश्यकता और बड़ी संख्या में कारों के निर्माण की लागत के बीच संतुलन बनाना पड़ता है। अलग-अलग आवश्यकताएं ढलाई विधि का निर्धारण करती हैं, क्योंकि आयामों में छोटे बदलाव भी सुरक्षा, प्रदर्शन और गंभीर परिस्थितियों में नियमों के पालन को प्रभावित कर सकते हैं।
तकनीकी प्रक्रियाओं और सामग्री क्षमताओं की तुलना
इन ढलाई विधियों के तकनीकी स्वरूप में होने वाले बदलावों का सीधा असर पुर्जों की गुणवत्ता, सामग्री के चयन और उन्हें बनाने में लगने वाले समय पर पड़ता है। प्रक्रियाओं के बीच इन अंतरों को जानने से इंजीनियरों और खरीद एजेंटों को पुर्जे की आवश्यकताओं के अनुरूप सही ढलाई तकनीक का चयन करने में मदद मिलती है।
इन्वेस्टमेंट कास्टिंग प्रक्रिया के चरण
इन्वेस्टमेंट कास्टिंग प्रक्रिया का पहला चरण पैटर्न बनाना है। इसके बाद, धातु के औजारों या 3D प्रिंटिंग का उपयोग करके इंजेक्शन मोल्डिंग द्वारा मोम की प्रतियां बनाई जाती हैं। ये डिज़ाइन एक रनर सिस्टम से जुड़कर एक ऐसा संयोजन बनाते हैं जो पेड़ जैसा दिखता है। इस भाग को बार-बार सिरेमिक घोल और महीन रेत में डुबोया जाता है, जिससे कई परतें बनती हैं। नेगेटिव प्रिंट तब बनता है जब ऑटोक्लेव पूरी तरह सूखने के बाद सिरेमिक से मोम को पिघला देता है। खाली खोल को उच्च तापमान पर गर्म करके मजबूत बनाया जाता है, और फिर चूषण, गुरुत्वाकर्षण या दबाव का उपयोग करके उसमें तरल धातु डाली जाती है।
रेत ढलाई प्रक्रिया कार्यप्रवाह
अंदरूनी भाग के लिए, कोर डाले जाते हैं, सांचे के दोनों हिस्सों को एक साथ जोड़ा जाता है, और पिघली हुई धातु कई गेटों से होकर बहती है। ढलाई के ठंडा होने के बाद, रेत के सांचे को तोड़कर दोबारा इस्तेमाल किया जाता है, जबकि ढलाई को साफ करके अंतिम रूप दिया जाता है। इस विधि से डिज़ाइन में आसानी से बदलाव किए जा सकते हैं और इससे कुछ औंस से लेकर कई टन तक के वजन वाले पुर्जे बनाए जा सकते हैं। आमतौर पर, इसमें लगने वाला समय इन्वेस्टमेंट कास्टिंग की तुलना में कम होता है , लेकिन सतह की फिनिशिंग और आयामों की सटीकता अभी भी रेत के कणों के आकार और घनत्व पर निर्भर करती है।
सामग्री अनुकूलता और मिश्र धातु चयन
दोनों प्रकार की ढलाई का उपयोग कई प्रकार की धातुओं पर किया जा सकता है, लेकिन निवेश ढलाई आमतौर पर उच्च-प्रदर्शन वाली सामग्रियों के लिए बेहतर काम करती है। निवेश ढलाई से इनकॉनेल और हैस्टेलॉय जैसी सुपरअलॉयज़ बनाई जाती हैं, जिनका उपयोग उच्च तापमान वाली स्थितियों में किया जाता है, साथ ही जंग न लगने वाले स्टेनलेस स्टील, विमान के पुर्जों के लिए टाइटेनियम मिश्र धातु और हल्के ढांचे के लिए एल्यूमीनियम मिश्र धातु भी बनाई जाती हैं। सामान्य व्यावसायिक उपयोग के लिए, रेत ढलाई ग्रे और मैलिएबल आयरन, कार्बन और कम मिश्र धातु वाले स्टील, एल्यूमीनियम और कांस्य मिश्र धातुओं के लिए उपयुक्त है।
आयामी सहनशीलता और सतह गुणवत्ता मानदंड
ढलाई के बाद सतह की शुद्धता 63 से 125 माइक्रोइंच Ra तक होती है, और इन्वेस्टमेंट कास्टिंग से प्रति इंच 0.003 से 0.005 इंच की रैखिक सहनशीलता प्राप्त होती है। इन विशेषताओं के कारण कई स्थितियों में अतिरिक्त कटिंग की आवश्यकता कम या न के बराबर होती है। सटीक सतह प्राप्त करने के लिए, सैंड कास्टिंग से आमतौर पर ±0.030 से ±0.060 इंच की सहनशीलता और 250 से 500 माइक्रोइंच Ra की सतह शुद्धता प्राप्त होती है। क्या आपको कस्टम सैंड कास्टिंग पार्ट्स की आवश्यकता है? त्वरित कोटेशन सेवा के लिए अभी हमसे संपर्क करें ।
लाभ और सीमाएँ: विकल्पों को समझना
ढलाई विधियों का चयन करते समय, आपको उनके फायदे और नुकसान तथा कार्य की आवश्यकताओं के अनुरूप उनकी उपयुक्तता पर विचार करना होगा। सटीक विनिर्माण के लिए दोनों विधियाँ महत्वपूर्ण हैं, लेकिन वे बिल्कुल अलग-अलग कार्यों के लिए सबसे उपयुक्त हैं।
निवेश कास्टिंग क्षमताएं
लॉस्ट वैक्स विधि जटिल आंतरिक मार्ग, 0.015 इंच जितनी पतली दीवारें और जटिल बाहरी विशेषताओं वाले पुर्जे बनाने के लिए बेहतरीन है, जिन्हें अन्य विधियों से बनाना संभव नहीं होता या वे ठीक से काम नहीं करतीं। यह विधि दरारों और अतिरिक्त सामग्री की समस्या को दूर करती है, जिससे फिनिशिंग का काम कम हो जाता है और मोल्ड से ही सतह की गुणवत्ता उत्कृष्ट बनी रहती है। इसमें 85-95% सामग्री का उपयोग होता है, जिससे बर्बादी कम होती है और महंगी धातुओं की लागत भी कम हो जाती है। इस विधि में लगभग किसी भी धातु का उपयोग किया जा सकता है, चाहे वह कीमती धातु हो या दुर्दम्य सुपरअलॉय।
निवेश कास्टिंग की बाधाएँ
सबसे बड़ी समस्या लागत है, खासकर छोटे पैमाने पर उत्पादन के लिए। रेत ढलाई की तुलना में प्रति पीस कीमत अधिक होती है क्योंकि इसमें विशेष उपकरणों, महंगे रिफ्रैक्टरी और बाइंडर की आवश्यकता होती है, प्रत्येक खोल को बनाने में कई चरण लगते हैं और बहुत अधिक मेहनत करनी पड़ती है। इस व्यवसाय में डिलीवरी का समय आमतौर पर 8 से 16 सप्ताह के बीच होता है, लेकिन कुछ विशेषज्ञ आपूर्तिकर्ताओं ने इसे बनाने में लगने वाले समय को घटाकर मात्र एक सप्ताह तक कर दिया है।
रेत ढलाई के लाभ
रेत ढलाई एक बेहद लचीली तकनीक है; इसका उपयोग करके कुछ औंस से लेकर कई टन तक के आकार की वस्तुएं बनाई जा सकती हैं, और इसके लिए प्रक्रिया में कोई बड़ा बदलाव करने की आवश्यकता नहीं होती। शुरुआती औजारों को बनाने की लागत बहुत अधिक नहीं होती क्योंकि डिजाइन सस्ते पदार्थों से बनाए जा सकते हैं और निवेश ढलाई के औजारों की तरह सटीक होने की आवश्यकता नहीं होती। यह विधि आपको डिजाइन और प्रोटोटाइप में त्वरित बदलाव करने की सुविधा देती है, और नए पैटर्न तैयार करना आसान है। रेत ढलाई कई वस्तुओं को बनाने का एक सस्ता तरीका है, खासकर जब आकार सरल हों और सहनशीलता पर्याप्त हो।
रेत ढलाई की सीमाएँ
सतह की फिनिशिंग और माप की सटीकता इन्वेस्टमेंट कास्टिंग के मानकों के अनुरूप नहीं है, इसलिए इन्हें ठीक करने के लिए काफी अतिरिक्त काम करना पड़ता है। मोल्ड के दोनों हिस्सों के मिलने वाली रेखा पर अतिरिक्त धातु के कण (फ्लैश) बन जाते हैं जिन्हें हटाना आवश्यक होता है, और ढलाई की सतह पर रेत के कण फंस सकते हैं। धातु ढलाई के दौरान, आंतरिक कोर हिल सकते हैं, जिससे आकार में परिवर्तन हो सकता है।
वास्तविक दुनिया अनुप्रयोग उदाहरण
एक बड़ी विमान कंपनी को जटिल टरबाइन हाउसिंग पार्ट्स बनाने में परेशानी आ रही थी, जिनमें पतली दीवारें, अंदर शीतलन छेद और बहुत उच्च तापमान पर भी एक ही आकार बनाए रखने की क्षमता होनी चाहिए थी। बार स्टॉक से निर्माण की तुलना में, इन्वेस्टमेंट कास्टिंग से कम कटिंग के साथ 0.005 इंच की सहनशीलता वाले पार्ट्स तैयार किए जा सकते थे। उदाहरण के लिए, कृषि मशीनरी बनाने वाली एक कंपनी को बड़े गियर हाउसिंग की आवश्यकता होती है।
लागत, लीड टाइम और उत्पादन लचीलेपन की तुलना
ढलाई विधि का चुनाव लागत और उपलब्धता जैसे कारकों से काफी प्रभावित होता है। वैश्विक आपूर्ति श्रृंखलाओं से सटीक पुर्जे खरीदते समय, क्रय प्रबंधकों को उत्पाद के जीवनकाल में होने वाले मूल निवेश और कुल लागत दोनों पर विचार करना चाहिए।
टूलिंग निवेश और प्रति-भाग अर्थशास्त्र
इन्वेस्टमेंट कास्टिंग के लिए पैटर्न डाई की कीमत उनकी जटिलता और उनमें मौजूद कैविटी की संख्या के आधार पर 3,000 डॉलर से 25,000 डॉलर तक हो सकती है। ये लागतें अधिक संख्या में वस्तुओं पर वितरित होती हैं, जिससे प्रति वर्ष 500 से 1,000 से अधिक वस्तुएं बनाने पर यह विधि अधिक किफायती हो जाती है। सटीकता से अतिरिक्त प्रक्रियाओं में कमी आती है, जिससे मशीनिंग लागत कम हो जाती है और कास्टिंग की अधिक लागत संतुलित हो जाती है। सैंड कास्टिंग के लिए पैटर्न की कीमत 500 डॉलर से 5,000 डॉलर के बीच होती है, और चूंकि इनमें कम उपकरणों की आवश्यकता होती है, इसलिए प्रोटोटाइप और छोटी मात्रा के लिए इनका उपयोग करना आसान होता है।
उत्पादन समयरेखा अपेक्षाएँ
इन्वेस्टमेंट कास्टिंग प्रक्रिया में आमतौर पर 8 से 16 सप्ताह लगते हैं, जो पैटर्न की स्वीकृति से शुरू होकर तैयार पुर्जों की डिलीवरी तक चलता है। इस समय में पैटर्न में सुधार करना, खोल बनाना, कास्टिंग परीक्षण करना और गुणवत्ता की जाँच करना शामिल है। बार-बार बिक्री के लिए, सिद्ध और आजमाई हुई विधियों वाले स्थापित विक्रेता लीड टाइम को 4 से 6 सप्ताह तक कम कर सकते हैं। सैंड कास्टिंग में प्रारंभिक उत्पादन तेज़ होता है; पहले आइटम आमतौर पर दो से चार सप्ताह के भीतर डिलीवर कर दिए जाते हैं।
बैच के आकार में लचीलापन और विस्तारशीलता
इन्वेस्टमेंट कास्टिंग मध्यम से उच्च उत्पादन संख्या (आमतौर पर प्रति वर्ष 100 से 10,000 पीस) के लिए किफायती है। हालांकि, कुछ उच्च-मूल्य वाले एयरोस्पेस पुर्जों के लिए, 50 से कम पीस की मात्रा के लिए इन्वेस्टमेंट कास्टिंग सबसे अच्छा विकल्प है। एक बार उपकरण कारगर साबित हो जाने पर, प्रक्रिया को आसानी से बढ़ाया जा सकता है, और गुणवत्ता एक उत्पादन से दूसरे उत्पादन तक समान बनी रहती है। सैंड कास्टिंग बहुत लचीली है और इसका उपयोग एक नमूने से लेकर हजारों यूनिट तक किसी भी चीज के लिए किया जा सकता है। यह इसे उन स्थितियों के लिए आदर्श बनाता है जहां मांग तेजी से बदलती है।
परिशुद्ध पुर्जों के लिए डिजाइन संबंधी विचार और औद्योगिक अनुप्रयोग
चुनी गई ढलाई विधि के लिए किसी पुर्जे के डिज़ाइन को अनुकूलित करने से बेहतर गुणवत्ता वाले परिणाम और कम लागत प्राप्त होती है। योजना चरण के दौरान, इंजीनियरों को उत्पादन के दौरान समस्याओं से बचने के लिए प्रक्रिया की विशिष्ट सीमाओं को ध्यान में रखना चाहिए।
इन्वेस्टमेंट कास्टिंग के लिए डिज़ाइन ऑप्टिमाइज़ेशन
लॉस्ट वैक्स विधि से एक ही घटक में अंडरकट, आंतरिक मार्ग और विभिन्न दीवार खंडों जैसी जटिल ज्यामितियाँ बनाना संभव हो जाता है। सर्वोत्तम परिणामों के लिए, दीवार की मोटाई 0.030 और 0.250 इंच के बीच होनी चाहिए, जिसमें मामूली बदलाव किए जा सकते हैं ताकि एक ही स्थान पर तनाव जमा न हो। 0 से 1 डिग्री तक के ड्राफ्ट कोण संभव हैं, जिसका अर्थ है कि कम सामग्री हटाने की आवश्यकता होती है। डिज़ाइनर सीधे कास्टिंग पर नाम, पार्ट नंबर और उपयोगी विशेषताएँ जोड़ सकते हैं, इसलिए उन्हें दोबारा चिह्नित करने की आवश्यकता नहीं होती है। तनाव वृद्धि से बचने और यह सुनिश्चित करने के लिए कि धातु सुचारू रूप से प्रवाहित हो, नुकीले आंतरिक कोनों की त्रिज्या कम से कम 0.015 इंच होनी चाहिए। यह असेंबली की शुरुआत में ही काम आता है और विश्वसनीयता बढ़ाता है।
रेत ढलाई डिजाइन दिशानिर्देश
बड़े आकार और भारी भागों को रेत में ढाला जा सकता है, लेकिन रेत के सांचे को नुकसान पहुंचाए बिना पैटर्न को निकालने के लिए 1 से 3 डिग्री के ड्राफ्ट कोण की आवश्यकता होती है। दीवार का सबसे पतला भाग आमतौर पर 0.125 और 0.250 इंच के बीच होता है, लेकिन यह धातु और टुकड़े के आकार के अनुसार भिन्न हो सकता है। फिललेट्स और कर्व्स कम से कम 0.125 इंच चौड़े होने चाहिए, ताकि धातु आसानी से चल सके और जमने के दौरान उस पर कम ऊष्मीय तनाव पड़े।
एयरोस्पेस और रक्षा अनुप्रयोग
जब वजन कम करना, सटीक माप और सामग्री का प्रदर्शन महत्वपूर्ण होते हैं, तो विमान के पुर्जों के उत्पादन में इन्वेस्टमेंट कास्टिंग का उपयोग किया जाता है। इस प्रक्रिया की मदद से जटिल शीतलन चैनलों के साथ ऊष्मा-प्रतिरोधी सुपरअलॉय बनाए जा सकते हैं, जिनका उपयोग टरबाइन ब्लेड, संरचनात्मक फ्रेम, ईंधन प्रणाली के पुर्जे और लैंडिंग गियर के पुर्जे बनाने में किया जाता है। इन उपयोगों के लिए, आपको ISO 9001:2015 प्रमाणन, AS9100 एयरोस्पेस गुणवत्ता नियंत्रण प्रणाली और उत्पाद के स्रोत को दर्शाने वाले सभी दस्तावेज़ों की आवश्यकता होती है।
चिकित्सा उपकरण विनिर्माण
इन्वेस्टमेंट कास्टिंग की जैव अनुकूलता और सटीकता का उपयोग चिकित्सा उपकरणों, शल्य चिकित्सा उपकरणों और निदान उपकरणों के पुर्जों में किया जाता है। टाइटेनियम और कोबाल्ट-क्रोम धातुओं से बने ऑर्थोपेडिक इम्प्लांट जटिल आकार के हो सकते हैं जो हड्डियों को आपस में जोड़ने में मदद करते हैं और साथ ही एफडीए मानकों को भी पूरा करते हैं। त्वचा को क्षति से बचाने के लिए, शल्य चिकित्सा उपकरणों के पुर्जों को संक्षारण प्रतिरोधी, सटीक माप वाले और चिकनी सतह वाले होना आवश्यक है।
मोटर वाहन उद्योग कार्यान्वयन
पुर्जों की आवश्यकताओं के आधार पर, ऑटोमोबाइल निर्माता दोनों ढलाई प्रक्रियाओं का उपयोग करते हैं। प्रदूषण नियंत्रण प्रणालियों, ट्रांसमिशन और टर्बोचार्जर हाउसिंग के पुर्जे बनाने के लिए इन्वेस्टमेंट ढलाई का उपयोग किया जाता है, जिनका आकार स्थिर होना चाहिए और आंतरिक संरचना जटिल होनी चाहिए। वहीं, इंजन ब्लॉक, सिलेंडर हेड, सस्पेंशन पार्ट्स और संरचनात्मक पुर्जे बनाने के लिए सैंड ढलाई सबसे उपयुक्त है, जो छोटे और सस्ते होने चाहिए।
उभरते हाइब्रिड विनिर्माण दृष्टिकोण
सर्वोत्तम पुर्जे बनाने के लिए, आधुनिक और सटीक विनिर्माण में ढलाई, योजक विनिर्माण और सीएनसी मशीनिंग का उपयोग तेजी से बढ़ रहा है। महंगे औजारों के बजाय 3डी-प्रिंटेड मोम के मॉडल का उपयोग करके त्वरित निवेश ढलाई के नमूने बनाए जा सकते हैं।
अपने इन्वेस्टमेंट कास्टिंग मैन्युफैक्चरिंग पार्टनर का चयन करना
सही आपूर्तिकर्ता का चुनाव पुर्जों की गुणवत्ता, शिपिंग की विश्वसनीयता और कुल लागत पर बहुत प्रभाव डालता है। वैज्ञानिक और व्यावसायिक दोनों आवश्यकताओं को पूरा करने वाले साझेदारों को खोजने के लिए, खरीद विशेषज्ञों को कई कारकों पर विचार करना पड़ता है।
आपूर्तिकर्ता क्षमताओं का मूल्यांकन
इन्वेस्टमेंट कास्टिंग सेवा प्रदाताओं के प्रक्रिया ज्ञान, मशीनों की उन्नत तकनीक और गुणवत्ता विधियों में काफी भिन्नता होती है। संभावित साझेदारों का चयन करते समय, यह पता करें कि उनके पास आपकी आवश्यकता के समान सामग्रियों और पुर्जों के साथ कितना अनुभव है। प्रक्रिया प्रवाह संबंधी दस्तावेज़ मांगें जिनमें यह दर्शाया गया हो कि वे शेल निर्माण, डीवैक्सिंग, धातु भरने का तापमान और शीतलन दर जैसे महत्वपूर्ण कारकों का प्रबंधन कैसे करते हैं। ISO 9001:2015, विमानों के लिए AS9100 या चिकित्सा उत्पादों के लिए ISO 13485 जैसे गुणवत्ता प्रमाणपत्र यह दर्शाते हैं कि प्रबंधन प्रणालियाँ लंबे समय से लागू हैं।
वैश्विक सोर्सिंग संबंधी विचार
चीन सटीक ढलाई के निर्माण का एक महत्वपूर्ण केंद्र बन गया है, जहाँ उन्नत तकनीक उचित कीमतों पर उपलब्ध है। 2001 में शुरू हुई वेलॉन्ग कंपनी इस बात का एक बेहतरीन उदाहरण है कि कैसे चीनी विनिर्माण क्षेत्र वर्षों से विकसित होकर दुनिया भर के औद्योगिक बाजारों के लिए उच्च परिशुद्धता और उच्च गुणवत्ता वाले उत्पादन पर केंद्रित हो गया है। यदि आप संयुक्त राज्य अमेरिका के बाहर किसी आपूर्तिकर्ता से खरीद रहे हैं, तो सुनिश्चित करें कि उनके गुणवत्ता मानक स्थानीय उत्पादकों के समान हों और उनके पास लिखित प्रक्रिया नियंत्रण और निरीक्षण विधियाँ हों।
सत्यापन विधियाँ और गुणवत्ता आश्वासन
बड़े पैमाने पर उत्पादन का ऑर्डर देने से पहले, नमूने के सांचे मंगवाकर उनके आकार, धातु विश्लेषण और यांत्रिक मजबूती की जांच करवाएं। आपूर्तिकर्ता की गुणवत्ता नियंत्रण योजना को ध्यान से पढ़ें, जिसमें जांच की आवृत्ति, माप उपकरणों का अंशांकन और अनियमितताओं से निपटने के तरीके शामिल होने चाहिए। संभव हो तो कारखानों का दौरा करके देखें कि उत्पाद कैसे बनाए जाते हैं और समूह के कार्य की गुणवत्ता का आकलन करें। यदि माल अन्य देशों से मंगवाया जाता है, तो तृतीय-पक्ष गुणवत्ता निरीक्षण सेवाएं स्वतंत्र जांच प्रदान करती हैं।
निष्कर्ष
इन्वेस्टमेंट कास्टिंग और सैंड कास्टिंग में से चुनाव इस बात पर निर्भर करता है कि आपको पुर्जों की कितनी सटीकता चाहिए, आपको कितने पुर्जे बनाने हैं, आपके पास कितना बजट है और योजना कितनी जटिल है। बड़े, कम जटिल पुर्जों के लिए जिनमें केवल उचित टॉलरेंस की आवश्यकता होती है, सैंड कास्टिंग एक किफायती विकल्प है। कठिन उद्योगों में क्रय प्रबंधक अनुभवी विक्रेताओं के साथ काम करके समय और धन बचा सकते हैं, जो तकनीकी आवश्यकताओं को पूरा करने और सख्त गुणवत्ता मानकों को बनाए रखने में माहिर होते हैं। कास्टिंग विधि के बारे में सोच-समझकर चुनाव करने का सीधा असर इस बात पर पड़ता है कि पुर्जा कितनी कुशलता से बनता है, कितना अच्छा काम करता है और उसके पूरे जीवनकाल में उसकी लागत कितनी आती है। क्या आपको कस्टम सैंड कास्टिंग पुर्जों की आवश्यकता है? त्वरित कोटेशन सेवा के लिए अभी हमसे संपर्क करें ।
सामान्य प्रश्न
इन्वेस्टमेंट कास्टिंग और सैंड कास्टिंग में व्यावहारिक रूप से सहनशीलता के कौन-से स्तर प्राप्त किए जा सकते हैं?
निवेश ढलाई में आमतौर पर प्रति इंच 0.003 से 0.005 इंच की रैखिक सहनशीलता और ढलाई के बाद 63 से 125 माइक्रोइंच Ra की सतह परिष्करण प्राप्त होती है। सटीक विशेषताओं के लिए, रेत ढलाई के बाद द्वितीयक कटाई की आवश्यकता होती है, जिससे आमतौर पर ±0.030 से ±0.060 इंच की सटीकता और 250 से 500 माइक्रोइंच Ra की सतह परिष्करण प्राप्त होती है। जब कड़े मानकों की आवश्यकता होती है, तो इन अंतरों का उत्पादन की कुल लागत पर बड़ा प्रभाव पड़ता है।
इन ढलाई विधियों के बीच उत्पादन की समय-सीमा में क्या अंतर है?
इन्वेस्टमेंट कास्टिंग से पहले बैच के उत्पादन में आमतौर पर 8 से 16 सप्ताह लगते हैं, लेकिन कुशल आपूर्तिकर्ता दोबारा ऑर्डर 4 से 6 सप्ताह में पूरा कर सकते हैं। सैंड कास्टिंग से बने पहले उत्पाद आमतौर पर दो से चार सप्ताह में तैयार हो जाते हैं, लेकिन अगर तुरंत आवश्यकता हो तो इन्हें और भी जल्दी बनाया जा सकता है। जटिल आकृतियों और गुणवत्ता जांच के कारण दोनों प्रक्रियाओं में अधिक समय लगता है, चाहे कोई भी विधि चुनी जाए।
प्रत्येक ढलाई प्रक्रिया के लिए कौन सी सामग्री सबसे उपयुक्त है?
उच्च यांत्रिक गुणों वाले सुपरअलॉय, स्टेनलेस स्टील, टाइटेनियम अलॉय और एल्युमीनियम अलॉय के मामले में, इन्वेस्टमेंट कास्टिंग सबसे अच्छा विकल्प है। ग्रे और डक्टाइल आयरन, कार्बन स्टील और लोकप्रिय एल्युमीनियम अलॉय को भी रेत में आसानी से ढाला जा सकता है। सामग्री का चुनाव प्रत्येक अनुप्रयोग की विशिष्ट कार्य परिस्थितियों, यांत्रिक आवश्यकताओं और लागत कारकों पर आधारित होता है।
सटीक इन्वेस्टमेंट कास्टिंग समाधानों के लिए वेलॉन्ग के साथ साझेदारी करें।
वेलॉन्ग 20 वर्षों से अधिक समय से सप्लाई चेन व्यवसाय में है और इसके गुणवत्ता सिस्टम ISO 9001:2015 से प्रमाणित हैं। जटिल परिशुद्धता वाले पुर्जों के लिए वे आपके भरोसेमंद इन्वेस्टमेंट कास्टिंग प्रदाता हो सकते हैं। हमारी इंजीनियरिंग टीम विचारों को बेहतर बनाने और उन्हें साकार रूप देने के लिए AutoCAD, Pro-Engineering और Solidworks का उपयोग करती है। वे आपके मॉडल या नमूनों के आधार पर काम करते हैं। हम यूरोप, उत्तरी अमेरिका और एशिया-प्रशांत क्षेत्र में स्थित उन ग्राहकों के लिए कस्टम धातु के पुर्जे बनाते हैं जो विमान, ऑटोमोबाइल, तेल ड्रिलिंग और चिकित्सा उपकरण उद्योगों में काम करते हैं। अपनी परिशुद्धता कास्टिंग आवश्यकताओं पर चर्चा करने और उचित मूल्य के साथ पूर्ण तकनीकी विश्लेषण प्राप्त करने के लिए हमें metal@welongpost.com पर ईमेल करें । 100 से अधिक औद्योगिक निर्माताओं के साथ हमारा अनुभव दर्शाता है कि हम गुणवत्ता, समय पर डिलीवरी और परियोजना के सभी चरणों में खुले संपर्क के लिए प्रतिबद्ध हैं।
संदर्भ
1. ब्राउन, जे.आर. (2019). "फोसेको फेरस फाउंड्रीमैन हैंडबुक," 11वां संस्करण, बटरवर्थ-हेनेमैन।
2. बीली, पीआर और स्मार्ट, आरएफ (2020)। "इन्वेस्टमेंट कास्टिंग: आधुनिक विनिर्माण में सिद्धांत और अनुप्रयोग," इंस्टीट्यूट ऑफ मैटेरियल्स, मिनरल्स एंड माइनिंग।
3. कैम्पबेल, जे. (2018). "संपूर्ण कास्टिंग हैंडबुक: धातु कास्टिंग प्रक्रियाएं, तकनीक और डिजाइन," दूसरा संस्करण, बटरवर्थ-हेनेमैन।
4. एएसएम इंटरनेशनल (2021). "कास्टिंग डिज़ाइन और प्रदर्शन," एएसएम हैंडबुक वॉल्यूम 15: कास्टिंग, एएसएम इंटरनेशनल।
5. फ्लेमिंग्स, एम.सी. (2017)। "धातु ढलाई में ठोसकरण प्रक्रिया: मूल बातें और अनुप्रयोग," मेटालर्जिकल ट्रांजैक्शन सीरीज़।
6. जोन्स, एस. और युआन, सी. (2020). "एयरोस्पेस अनुप्रयोगों के लिए परिशुद्धता कास्टिंग तकनीकें: तुलनात्मक प्रक्रिया विश्लेषण," जर्नल ऑफ मैन्युफैक्चरिंग साइंस एंड इंजीनियरिंग, वॉल्यूम 142, अंक 8.

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

