ढलाई वाले पुर्जों को कैसे डिजाइन करें?
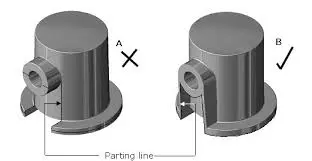
आपके द्वारा निर्मित पुर्जे विनिर्देशों के अनुरूप होंगे, समय पर वितरित होंगे और बजट के भीतर रहेंगे, यह इस बात पर निर्भर करता है कि आप कास्टिंग पुर्जों को कितनी अच्छी तरह से डिजाइन करते हैं। वेलॉन्ग ने 20 से अधिक वर्षों से सोर्सिंग प्रबंधकों और इंजीनियरिंग टीमों के साथ काम किया है, और वे इस कड़ी के महत्व को समझते हैं। कास्टिंग पुर्जे कई प्रकार के विनिर्माण कार्यों के लिए आवश्यक हैं, तेल ड्रिलिंग उपकरणों से लेकर एयरोस्पेस पुर्जों तक। इन पुर्जों का डिजाइन उत्पादन लागत, डिलीवरी समय और अंतिम उत्पाद के प्रदर्शन पर सीधा प्रभाव डालता है।
ढलाई भागों और उनकी डिजाइन संबंधी चुनौतियों को समझना
ढलाई द्वारा धातु के पुर्जे बनाए जाते हैं, जिनमें पिघली हुई धातु को सांचों में डालकर ऐसे आकार बनाए जाते हैं जिन्हें अन्य तरीकों से बनाना कठिन या बहुत महंगा होता है। ठंडा होने पर, यह प्रक्रिया एल्युमीनियम, स्टील, तांबे की मिश्रधातु या अन्य पदार्थों जैसी पिघली हुई धातुओं को ठोस पुर्जों में बदल देती है जिनका उपयोग किया जा सकता है। सबसे पारंपरिक विधि रेत ढलाई है , जिसमें उच्च गुणवत्ता वाली सिलिका रेत को लगभग 10% बेंटोनाइट मिट्टी के साथ गोंद के रूप में, 2% से 5% पानी और लगभग 5% समुद्री कोयले के साथ मिलाकर सतह को चिकना बनाया जाता है।
ढलाई उत्पादन में आने वाली सामान्य डिज़ाइन संबंधी बाधाएँ
ढलाई के दौरान पुर्जों का डिज़ाइन तैयार करना कई समस्याओं के कारण कठिन होता है। जमने की प्रक्रिया में गैसें फंस जाने से पुर्जे की स्थिरता कम हो जाती है। इसे सरंध्रता कहते हैं। ठंडा होने के दौरान ऊष्मीय संकुचन से अपर्याप्त सहनशीलता उत्पन्न होती है, जिसके कारण भौतिक परिवर्तन होते हैं जिन्हें ढलाई के बाद ठीक करना आवश्यक होता है। जटिल ज्यामितियाँ, नुकीले कोने या मोटाई में तेजी से परिवर्तन होने पर तनाव समूह बन जाते हैं जिससे दरारें या विकृति की संभावना बढ़ जाती है।
ढलाई डिजाइन के लिए महत्वपूर्ण सफलता कारक
विनिर्माण क्षमता के लिए डिज़ाइन की अवधारणाएं अच्छी ढलाई के विकास में सहायक होती हैं। असमान दीवार की मोटाई अलग-अलग शीतलन दरों को रोकती है, जिससे झुकने या आंतरिक दबाव की समस्या नहीं होती। ड्राफ्ट कोण, जो आमतौर पर 1 से 3 डिग्री के बीच होते हैं, आपको खोखले भाग को नुकसान पहुंचाए बिना रेत के सांचों से पैटर्न निकालने की सुविधा देते हैं। मशीनिंग सीमाएं ढलाई के दौरान आने वाली असमान सतहों और आयामों में बदलाव को ध्यान में रखती हैं। इससे यह सुनिश्चित होता है कि तैयार पुर्जे सभी आवश्यकताओं को पूरा करते हैं।
ढलाई भागों के डिजाइन के लिए व्यवस्थित दृष्टिकोण
कास्टिंग पार्ट्स के प्रभावी समाधान को डिज़ाइन करने में आवश्यकताओं का विस्तृत विवरण पहला कदम है। हम अपने ग्राहकों को सटीक माप, यांत्रिक गुणों के लक्ष्य (जैसे तन्यता शक्ति, कठोरता और प्रभाव प्रतिरोध), मौसम की स्थिति (जैसे उच्च तापमान और संक्षारक प्रभाव) और बजट सीमाएँ निर्धारित करने में सहायता करते हैं। यह आधार उपकरण बनने और उत्पादन शुरू होने के बाद किए जाने वाले महंगे परिवर्तनों को रोकता है।
सामान्य दोषों की पहचान और रोकथाम
दोष कैसे उत्पन्न होते हैं, यह समझने से आप डिज़ाइन में रणनीतिक बदलाव कर सकते हैं। छिद्रण आमतौर पर तब होता है जब साँचे में पर्याप्त वायु प्रवाह नहीं होता या धातु डालते समय तेज़ी से बहती है। इसे ठीक करने के लिए, डिज़ाइनर सुचारू, स्तरित प्रवाह बनाने के लिए सही नियंत्रण प्रणालियों का उपयोग कर सकते हैं और राइज़र को इस तरह लगा सकते हैं जिससे फंसी हुई गैसें बाहर निकल सकें। संकुचन छिद्र उन मोटे क्षेत्रों में बनते हैं जो ठोस पदार्थ से घिरे होने के कारण धीरे-धीरे ठंडे होते हैं। दीवारों की मोटाई को पूरी तरह से एक समान बनाकर या उपयुक्त स्थानों पर ठंडे क्षेत्र बनाकर इस जोखिम को कम किया जा सकता है।
विनिर्माण क्षमता के लिए सर्वोत्तम प्रथाओं को लागू करना
मशीनिंग अलाउंस ढलाई के बाद होने वाली अंतिम प्रक्रियाओं के लिए सामग्री उपलब्ध कराते हैं। रेत ढलाई के लिए, हम आमतौर पर 0.060 से 0.125 इंच तक अलाउंस कहते हैं, लेकिन यह भाग के आकार और जटिलता पर निर्भर करता है। इन्वेस्टमेंट ढलाई के लिए, हम केवल 0.010 से 0.030 इंच तक ही अलाउंस कह सकते हैं क्योंकि ढलाई के बाद इनकी सटीकता अधिक होती है। मानक औजारों द्वारा सुलभ सतहों पर तराशी गई विशेषताओं को खोजने से सेटअप समय और निर्माण लागत में कमी आती है।
उद्योग अनुप्रयोगों से सीखना
कार उद्योग के एक ग्राहक ने हमारे पास एक ट्रांसमिशन हाउसिंग का प्लान लेकर आए, जिसमें कई ओवरलैपिंग बोर और माउंटिंग बॉस थे। शुरुआती डिज़ाइन में नुकीले किनारे और मोटाई में अचानक बदलाव थे, जिसके कारण प्रोटोटाइप परीक्षणों के दौरान बार-बार टूट-फूट हो रही थी। हमारी इंजीनियरिंग टीम ने पार्ट को इस तरह से दोबारा बनाया कि इसमें बड़े फ़िलेट रेडियस (सभी आंतरिक कोनों पर कम से कम 0.25 इंच), एक समान दीवार की मोटाई (सभी जगह 0.375 इंच ±0.060 इंच) हो, और तनाव को समान रूप से फैलाने के लिए माउंटिंग बॉस को स्थानांतरित किया। इन बदलावों से व्यावहारिक मानकों को बनाए रखते हुए दरारें आना बंद हो गईं, जिससे प्रति वर्ष 50,000 यूनिट का सफल उत्पादन संभव हो सका।
सर्वोत्तम परिणामों के लिए सहयोग रणनीतियाँ
पुर्जों की ढलाई के लिए डिज़ाइन को कारगर बनाने हेतु खरीद टीम, इंजीनियरिंग स्टाफ और फैक्ट्री पार्टनर्स को आपस में लगातार संवाद करते रहना आवश्यक है। विकास प्रक्रिया के शुरुआती चरण में ही, विशिष्ट विवरणों पर सहमति बनने से पहले मोटे तौर पर विचारों को साझा करने का सुझाव दिया जाता है। इससे आपूर्तिकर्ताओं को उत्पाद की गुणवत्ता पर प्रतिक्रिया देने, लागत कम करने या गुणवत्ता बढ़ाने वाले डिज़ाइन में बदलाव सुझाने और उत्पादन योजनाओं को प्रभावित करने से पहले ही समस्याओं का पता लगाने में सहायता मिलती है।
ढलाई डिजाइन विधियों और सामग्रियों की तुलना
पुर्जों की ढलाई के लिए सही विधियों और सामग्रियों का चुनाव पुर्जों की कार्यक्षमता, लागत और निर्माण में लगने वाले समय पर बहुत प्रभाव डालता है। प्रत्येक विधि के अपने-अपने फायदे हैं, जो इसे विभिन्न उपयोगों, मात्राओं और गुणवत्ता मानकों के लिए बेहतर बनाते हैं।
प्रमुख ढलाई प्रक्रियाओं का मूल्यांकन
रेत ढलाई (सैंड कास्टिंग) कुछ पाउंड से लेकर कई टन तक के वजन वाले पुर्जे बनाने का एक बेहद लचीला तरीका है। चूंकि इसमें महंगे औजारों की ज्यादा जरूरत नहीं होती, इसलिए प्रोटोटाइप और छोटे बैच बनाने का यह एक सस्ता तरीका भी है। इस प्रक्रिया का उपयोग लगभग किसी भी धातु के साथ किया जा सकता है, और इससे 0.25 इंच जितनी पतली दीवारों वाले पुर्जे भी बनाए जा सकते हैं। सतह की फिनिशिंग आमतौर पर 250 से 500 माइक्रोइंच (Ra) के बीच होती है, और महत्वपूर्ण क्षेत्रों को अक्सर मशीनिंग की आवश्यकता होती है। 12 इंच से कम आकार के लिए, माप की सहनशीलता आमतौर पर ±0.030 इंच के भीतर होती है। बड़े आकार के पुर्जों के लिए सहनशीलता बढ़ जाती है।
डिजाइन पर सामग्री चयन का प्रभाव
एल्युमिनियम मिश्र धातुओं का उपयोग अक्सर उन स्थानों पर किया जाता है जहाँ हल्के वजन, जंग से बेहतर सुरक्षा और पर्याप्त मजबूती की आवश्यकता होती है। ढलाई अवस्था में, A356 जैसी मिश्र धातुओं की तन्यता शक्ति लगभग 34 ksi होती है। ऊष्मा उपचार के बाद, यह शक्ति बढ़कर 45 ksi हो जाती है। उत्कृष्ट तरलता के कारण पतली दीवारों वाले पुर्जे और छोटे आकार की संरचनाएँ बनाना संभव होता है। ऊष्मीय चालकता जमने की प्रक्रिया को तेज करती है, जिससे चक्र समय कम हो जाता है, लेकिन पतले पुर्जों को समय से पहले जमने से बचाने के लिए सावधानीपूर्वक प्रबंधन की आवश्यकता होती है।
विधि चयन में लागत-गुणवत्ता के बीच संतुलन
गुणवत्ता मानकों और उत्पादन लागत के बीच सर्वोत्तम संतुलन खोजने के लिए, आपको प्रत्येक भाग के आर्थिक पहलुओं पर ध्यानपूर्वक विचार करना होगा। सैंड कास्टिंग में शुरुआती लागत कम होती है, इसलिए यह विकास परियोजनाओं या उन उत्पादन संख्याओं के लिए एक अच्छा विकल्प है जिनका अभी तक पता नहीं है। हालांकि, न्यूनतम मानकों और सतह की फिनिशिंग प्राप्त करने के लिए अतिरिक्त मशीनिंग की आवश्यकता होती है। इससे प्रत्येक भाग की लागत बढ़ जाती है और बड़े पैमाने पर उत्पादन करने पर यह लागत और भी अधिक हो जाती है। यदि आपको किसी भाग की बार-बार मशीनिंग करनी है, तो डाई कास्टिंग एक सस्ता विकल्प हो सकता है, भले ही प्रति वर्ष 10,000 से अधिक भाग बनाने पर उपकरणों की लागत अधिक हो।
डिजाइन के माध्यम से ढलाई भागों के निर्माण प्रक्रिया को अनुकूलित करना
डिजाइन संबंधी निर्णय संपूर्ण विनिर्माण प्रक्रिया को प्रभावित करते हैं, जिसमें ढलाई के पुर्जों की गुणवत्ता , उनमें दोषों की संख्या, उपकरणों की टिकाऊपन और अंततः स्वामित्व की कुल लागत शामिल है। विकास के दौरान, रणनीतिक डिजाइन अनुकूलन से निर्मित हजारों पुर्जों को लाभ मिलता है।
डिजाइन संबंधी विनिर्माण बाधाओं को पहचानना
नुकीले कोने जमने की प्रक्रिया के दौरान भार को बढ़ा देते हैं और दरारें पड़ने की संभावना पैदा कर देते हैं। सांचे को भरते समय ये प्रवाह को भी अशांत बना देते हैं, जिससे गैस फंसने और छिद्र बनने की संभावना बढ़ जाती है। अधिक गहराई-चौड़ाई वाले गड्ढे या गुहाएं गैसों को रोक लेती हैं और हवा के सुचारू प्रवाह में बाधा डालती हैं। अलग-थलग भारी हिस्से अपने आसपास की सामग्री के सख्त होने पर सिकुड़न के छेद बना देते हैं, जिससे राइजर से सामग्री का प्रवाह रुक जाता है।
कार्यक्षमता को बनाए रखने वाली सरलीकरण रणनीतियाँ
ज्यामिति को सरल बनाने से अक्सर किसी वस्तु का निर्माण आसान हो जाता है और उसके प्रदर्शन पर कोई नकारात्मक प्रभाव नहीं पड़ता। नुकीले आंतरिक कोनों को ऐसे गोल त्रिज्याओं से बदल देना चाहिए जो उनके बगल वाली दीवार की मोटाई के कम से कम एक चौथाई हों। इससे दबाव समान रूप से वितरित होता है और धातु को सुचारू रूप से गति करने में मदद मिलती है। अंडरकट को सरल आकृतियों में बदलने से जटिल कोर की आवश्यकता समाप्त हो जाती है। उदाहरण के लिए, ब्लाइंड-टैप्ड होल के बजाय थ्रू-होल के साथ माउंटिंग फ्लेंज को फिर से डिज़ाइन करने से मोल्ड बनाना आसान हो जाता है और स्क्रू का उपयोग भी संभव रहता है।
प्रारंभिक सत्यापन के लिए सिमुलेशन का उपयोग करना
पुर्जों की ढलाई के लिए उन्नत सॉफ्टवेयर सिमुलेशन यह दर्शाता है कि सांचे को भरते समय धातु कैसे प्रवाहित होती है, जिससे वास्तविक उपकरण बनने से पहले ही समस्याओं का पता लगाया जा सकता है। प्रवाह के अध्ययन से पता चलता है कि आंशिक भराव, दो प्रवाह मोर्चों के ठीक से जुड़े बिना मिलने पर कोल्ड शट और गैसों को फंसाने वाली अशांति जैसी समस्याएं हो सकती हैं। ठोसकरण मॉडलिंग से संकुचन गुहाओं के स्थान का पता चलता है, जिससे आप रणनीतिक रूप से राइज़र लगा सकते हैं या आकार को इस तरह बदल सकते हैं जिससे ठोसकरण खाद्य स्रोतों की ओर बढ़ सके।
प्रोटोटाइपिंग और उत्पादन तत्परता
सिमुलेशन कितने भी विस्तृत क्यों न हों, सत्यापन के लिए वास्तविक नमूनों की आवश्यकता होती है। प्रोटोटाइप परीक्षण से वास्तविक विनिर्माण संबंधी समस्याएं सामने आती हैं, जैसे मोल्ड हैंडलिंग, कोर सेटिंग या फिनिशिंग प्रक्रियाओं तक पहुंच में दिक्कतें, जिन्हें वर्चुअल मॉडल शायद न दिखा पाएं। हम आमतौर पर उत्पादन में उपयोग की जाने वाली विधियों और सामग्रियों का उपयोग करके कम संख्या में प्रोटोटाइप (3 से 10 पीस) बनाते हैं। फिर इनकी माप की जांच की जाती है, यांत्रिक परीक्षण किए जाते हैं और इनकी कार्यक्षमता का परीक्षण किया जाता है।
अनुकूलन सफलता को मापना
प्रमुख प्रदर्शन संकेतक योजना की सफलता दर दर्शाते हैं। दोष दरें बताती हैं कि ढलाई के कितने प्रतिशत पुर्जों को मरम्मत की आवश्यकता है या उन्हें फेंकना है। 5 प्रतिशत से कम दर का अर्थ है कि डिज़ाइन और विधियाँ सुदृढ़ हैं। कुल भरे गए पुर्जों में से अच्छे पुर्जों का प्रतिशत सामग्री की दक्षता दर्शाता है। अधिकांश उपयोगों के लिए, लक्ष्य 90% या उससे अधिक की उपज प्राप्त करना होता है। विनिर्माण चक्र समय वह समय है जो डिज़ाइन बनाने से लेकर तैयार ढलाई की डिलीवरी तक लगता है। इस समय को कम करने से ग्राहकों की आवश्यकताओं को पूरा करने की क्षमता में सीधा सुधार होता है।
डिजाइन के आधार पर कस्टम कास्टिंग पार्ट्स ऑर्डर करने के लिए खरीद संबंधी जानकारी
डिजाइन मानकों को खरीद आवश्यकताओं में परिवर्तित होते हुए समझना आपको अपने कास्टिंग पार्ट्स के लिए आपूर्तिकर्ताओं का चयन करने, सौदों पर बातचीत करने और साझेदारियों को अधिक प्रभावी ढंग से संभालने में मदद करता है । विभिन्न व्यावसायिक स्थितियों में, आपूर्तिकर्ताओं को अलग-अलग कार्य करने और आपके साथ अलग-अलग तरीकों से काम करने में सक्षम होना आवश्यक होता है।
उत्पादन परिदृश्यों के अनुरूप कास्टिंग समाधान
कम मात्रा में उत्पादन (प्रति वर्ष 500 से कम पीस) के लिए, कम टूलिंग की आवश्यकता वाले लचीले तरीके सबसे अच्छे होते हैं। सैंड कास्टिंग आमतौर पर सबसे सस्ता विकल्प होता है, खासकर तब जब डिज़ाइन में सख्त मानकों को पूरा करने के लिए कास्टिंग के बाद मिलिंग करने की सुविधा हो। जब आपूर्तिकर्ता सीएनसी मशीनिंग या 3डी प्रिंटिंग के माध्यम से तेजी से पैटर्न बनाने की सुविधा प्रदान करते हैं, तो वे उत्पाद बनाने में लगने वाले समय को कम कर सकते हैं और डिज़ाइन को अंतिम रूप देने के तीन से चार सप्ताह बाद पहले मॉडल भेज सकते हैं।
डिजाइन-आधारित खरीद के लिए आवश्यक आपूर्तिकर्ता क्षमताएं
जो आपूर्तिकर्ता संपूर्ण डिज़ाइन सलाह प्रदान करते हैं, वे केवल उत्पाद बनाने से कहीं अधिक मूल्यवान होते हैं। किसी विचार पर काम करते समय इंजीनियरों की सहायता लेने से आप उन गलतियों से बच सकते हैं जिनका भारी नुकसान हो सकता है, और डिज़ाइन समीक्षा में साथ मिलकर काम करने से यह सुनिश्चित होता है कि विनिर्देश निर्माण योग्य उत्पादों से मेल खाते हैं। वेलॉन्ग में हमारी इंजीनियरिंग टीम संपूर्ण डिज़ाइन कार्य के लिए AutoCAD, Pro-Engineering और SolidWorks का उपयोग करती है। वे ड्राइंग और नमूने लेते हैं और ऐसे डिज़ाइन बनाते हैं जो हमारी औद्योगिक प्रक्रियाओं के लिए सर्वोत्तम रूप से उपयुक्त हों।
उन्नत सहयोग के माध्यम से अनुकूलन को सुव्यवस्थित करना
डिजिटल संपर्क उपकरण विभिन्न स्थानों के डिजाइनरों के लिए एक साथ काम करना आसान बनाते हैं। क्लाउड में सीएडी फाइलों को साझा करना, रीयल-टाइम वीडियो कॉन्फ्रेंसिंग का उपयोग करना और परियोजनाओं का प्रबंधन करना, ये सभी अलग-अलग समय क्षेत्रों में रहने वाले लोगों के लिए एक साथ काम करना आसान बनाते हैं। वेलॉन्ग ने यूरोप, उत्तरी अमेरिका और एशिया-प्रशांत क्षेत्र में अपने विदेशी ग्राहकों की सहायता के लिए एक मजबूत डिजिटल बुनियादी ढांचे में निवेश किया है। इससे यह सुनिश्चित होता है कि हम डिजाइन, विकास और उत्पादन प्रक्रियाओं के दौरान तेजी से और आसानी से संवाद कर सकें।
आपूर्तिकर्ता की गुणवत्ता और क्षमता का सत्यापन
आपूर्तिकर्ता जांच से किसी कंपनी की उत्पादन क्षमता, गुणवत्ता नियंत्रण विधियों और समग्र व्यावसायिक कौशल का निष्पक्ष आकलन मिलता है। कारखाने का दौरा करने से उपकरणों की स्थिति, प्रक्रिया नियंत्रण और कर्मचारियों के ज्ञान का पता चलता है, जो केवल लिखित रिकॉर्ड से पूरी तरह से प्रदर्शित नहीं हो सकता। हम अपने ग्राहकों को अपने कारखाने में जांच की अनुमति देते हैं क्योंकि हम जानते हैं कि खरीद पेशेवर आपूर्तिकर्ताओं के कार्य करने के तरीके के लिए जिम्मेदार होते हैं और वे स्वयं स्थिति का अवलोकन करके लाभान्वित हो सकते हैं।
भविष्य-केंद्रित कास्टिंग दृष्टिकोणों को अपनाना
खरीददारी के फैसलों में स्थिरता के कारक increasingly महत्वपूर्ण होते जा रहे हैं। ऐसे डिज़ाइन जिनमें पुनर्चक्रित धातु का उपयोग किया जाता है, लगभग शुद्ध रूप में ढलाई करके अपशिष्ट को कम किया जाता है, और ऊर्जा-गहन द्वितीयक प्रक्रियाओं को कम किया जाता है, कंपनियों के पर्यावरणीय लक्ष्यों के अनुरूप होते हैं और अक्सर लागत भी बचाते हैं। जो आपूर्तिकर्ता बंद-लूप जल प्रबंधन, अपशिष्ट ऊष्मा पुनर्प्राप्ति प्रणालियों और ऊर्जा-कुशल हीटिंग उपकरणों में निवेश करते हैं, वे पर्यावरण और अपनी दीर्घकालिक सफलता के प्रति अपनी चिंता दर्शाते हैं।
निष्कर्ष
अच्छे कास्टिंग पार्ट्स बनाने के लिए, आपको कार्यात्मक आवश्यकताओं, विनिर्माण सीमाओं और व्यावसायिक तथ्यों के बीच संतुलन बनाना होगा। यह केवल कुशल विक्रेताओं के साथ खरीद टीम के रूप में मिलकर काम करने से ही संभव है। यहां वर्णित चरण, जिनमें आवश्यकताओं को स्पष्ट रूप से परिभाषित करना, दोषों को पहले से रोकना, सही प्रक्रिया और सामग्री का चयन करना, प्रदर्शन में सुधार के लिए सिमुलेशन का उपयोग करना और आपूर्तिकर्ताओं को रणनीतिक रूप से शामिल करना शामिल है, उत्पादन मात्रा और अनुप्रयोगों की एक विस्तृत श्रृंखला में अच्छे परिणाम देते हैं। 20 वर्षों से, हमने इन विचारों का उपयोग ऑटोमोबाइल, विमान, तेल ड्रिलिंग और चिकित्सा उपकरण उद्योगों में ग्राहकों की मदद करने के लिए किया है ताकि उन्हें सटीक आवश्यकताओं को पूरा करने वाले पार्ट्स मिल सकें, साथ ही लागत और समय-सीमा को यथासंभव कम रखा जा सके। कास्टिंग पार्ट्स डिज़ाइन के बारे में आपके द्वारा किए गए विकल्प अंततः उत्पाद की गुणवत्ता, उसके निर्माण की दक्षता और आपूर्ति श्रृंखला के सुचारू संचालन को प्रभावित करेंगे। विकास के दौरान डिज़ाइन को आसान बनाने के लिए प्रयास करना, पूर्ण इंजीनियरिंग सहायता और सिद्ध गुणवत्ता प्रणालियों वाले आपूर्तिकर्ताओं का चयन करना और उत्पादन के दौरान उनके साथ अच्छे कामकाजी संबंध बनाए रखना, अंततः कम दोषों, कम लीड टाइम और स्वामित्व की कुल लागत में कमी के रूप में लाभ देता है।
सामान्य ढलाई दोषों से बचने के लिए मैं डिज़ाइन सुविधाओं का उपयोग कैसे कर सकता हूँ?
ढलाई के पुर्जों में दोषों को रोकने के लिए ज्यामिति पहला कदम है । पुर्जे की पूरी मोटाई एक समान रखें ताकि वह समान रूप से ठंडा हो सके और मुड़ने या सिकुड़ने से कोई दरार न बने। आंतरिक कोनों पर बड़े फिललेट रेडियस (कम से कम 0.25 इंच) शामिल करें ताकि तनाव समान रूप से फैले और धातु का प्रवाह बेहतर हो। पैटर्न को आसानी से हटाने के लिए, 1 से 3 डिग्री के ड्राफ्ट कोण जोड़ें। गेट और राइज़र सिस्टम बनाएं जो धातु को सुचारू रूप से चलाने में मदद करें और सख्त होने के दौरान उसे पर्याप्त मात्रा में ईंधन प्रदान करें। टूलिंग शुरू करने से पहले यह सुनिश्चित करने के लिए सिमुलेशन टूल का उपयोग करें कि ये विशेषताएं ठीक से काम कर रही हैं। इस तरह, आप समस्याओं को शुरुआती चरण में ही पहचान सकते हैं, जब उन्हें ठीक करना अभी भी सस्ता होता है।
मेरे पार्ट डिजाइन के लिए कौन सी कास्टिंग विधि सबसे उपयुक्त है?
किसी प्रक्रिया का चुनाव करते समय कई बातों पर एक साथ विचार करना आवश्यक होता है। सैंड कास्टिंग एक सस्ता तरीका है जिससे लगभग किसी भी धातु से कम मात्रा में जटिल आकार वाले बड़े पुर्जे बनाए जा सकते हैं। एल्युमीनियम, जस्ता या मैग्नीशियम के पुर्जों की बड़ी मात्रा के लिए, डाई कास्टिंग सटीक विनिर्देश और उत्कृष्ट सतह फिनिश प्रदान करती है। इन्वेस्टमेंट कास्टिंग टाइटेनियम या स्टेनलेस स्टील जैसी कठिन धातुओं से जटिल आकार बनाने का एक बहुत ही सटीक तरीका है। टॉलरेंस, सतह फिनिश, उत्पादन दर, कीमत और सामग्री की विशेषताओं पर विचार करें। हम अपने ग्राहकों को तकनीकी आवश्यकताओं और व्यावसायिक लक्ष्यों दोनों को पूरा करने वाली विधियों का सुझाव देकर इन सभी पहलुओं पर सावधानीपूर्वक विचार करने में सहायता करते हैं।
क्या प्रारंभिक उत्पादन के बाद कास्टिंग डिजाइन में संशोधन किया जा सकता है?
बदलाव किए जा सकते हैं, लेकिन उनका असर इस बात पर निर्भर करेगा कि वे कब और कितना बदलाव करते हैं। पैटर्न में मामूली बदलाव केवल उन छोटे-मोटे बदलावों के लिए ज़रूरी हो सकते हैं जो महत्वपूर्ण माप या विशेषताओं को प्रभावित नहीं करते। जब आकार में बहुत अधिक बदलाव होता है, तो नए मॉडल या उपकरण बनाने पड़ते हैं, जिनकी लागत लगभग शुरुआती विकास के बराबर होती है। सामग्री या विधि में किसी भी बदलाव को पूरी तरह से दोबारा जांचना ज़रूरी है। बदलाव की लागत बाद में कम होती है जब आप शुरुआती डिज़ाइन के दौरान योजना बनाते हैं और भविष्य में किए जाने वाले बदलावों के लिए विकल्प शामिल करते हैं। बदलाव करने से पहले ही अपने सेवा प्रदाता से बात करें; अनुभवी इंजीनियरिंग टीमें अक्सर कम लागत और कम समय में बदलाव करने के तरीके बता सकती हैं।
विशेषज्ञ कास्टिंग पार्ट्स निर्माण के लिए वेलॉन्ग के साथ साझेदारी करें
वेलॉन्ग के पास खरीद प्रबंधकों और इंजीनियरिंग टीमों को सेवाएं प्रदान करने का 20 वर्षों का विशेष अनुभव है, जो सटीकता, विश्वसनीयता और त्वरित सहयोग की मांग करते हैं। ISO 9001:2015 प्रमाणित कास्टिंग पार्ट्स आपूर्तिकर्ता के रूप में, हमने यूके, जर्मनी, फ्रांस, इटली, पोलैंड, अमेरिका, कनाडा और पूरे एशिया-प्रशांत क्षेत्र में 100 से अधिक ग्राहकों को अनुकूलित धातु घटक वितरित किए हैं। हमारी इंजीनियरिंग टीम डिजाइन के सभी पहलुओं में सहायता के लिए AutoCAD, Pro-Engineering और SolidWorks का उपयोग करती है। वे सुनिश्चित करते हैं कि आपके कास्टिंग पार्ट्स आसानी से बनाए जा सकें और सभी कार्यात्मक मानकों को पूरा करें। हम आपके द्वारा भेजे गए प्लान और उदाहरणों के आधार पर उत्पाद बनाते हैं, और उत्पादन और शिपिंग के दौरान गुणवत्ता पर कड़ी नज़र रखते हैं। अपनी विशिष्ट कास्टिंग आवश्यकताओं पर चर्चा करने के लिए metal@welongpost.com पर हमारी टीम से संपर्क करें और जानें कि हमारी एकीकृत आपूर्ति श्रृंखला सेवाएं आपके अनुप्रयोगों की मांग के अनुसार सटीक घटक प्रदान करते हुए सोर्सिंग जोखिम को कैसे कम करती हैं।
संदर्भ
1. कैम्पबेल, जॉन। "कम्प्लीट कास्टिंग हैंडबुक: मेटल कास्टिंग प्रक्रियाएँ, धातुकर्म, तकनीकें और डिज़ाइन।" बटरवर्थ-हेनीमैन, 2015।
2. बीली, पीटर आर. और स्मार्ट, रिचर्ड एफ. "इन्वेस्टमेंट कास्टिंग." इंस्टीट्यूट ऑफ मैटेरियल्स, 1995.
3. अमेरिकन फाउंड्री सोसाइटी। "कास्टिंग डिजाइन और प्रदर्शन।" डेस प्लेन्स, इलिनोइस, 2009।
4. हेइन, रिचर्ड डब्ल्यू., लोपर, कार्ल आर., और रोसेन्थल, फिलिप सी. "धातु ढलाई के सिद्धांत।" मैकग्रा-हिल, 1967।
5. ब्राउन, जॉन आर. "फोसेको फेरस फाउंड्रीमैन हैंडबुक." बटरवर्थ-हेनेमैन, 2000.
6. एएसएम इंटरनेशनल हैंडबुक कमेटी। "एएसएम हैंडबुक वॉल्यूम 15: कास्टिंग।" एएसएम इंटरनेशनल, 2008।

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

