इन्वेस्टमेंट कास्टिंग में सतह की फिनिशिंग में सुधार: विशेषज्ञों के सुझाव
मेरा मानना है कि इन्वेस्टमेंट कास्टिंग जटिल धातु के पुर्जों को बनाने का सबसे अच्छा तरीका है, जो आकार में बेहद सटीक होते हैं और उनकी सतह की फिनिशिंग बेहतरीन होती है। इन्वेस्टमेंट कास्टिंग से विमान के टरबाइन ब्लेड, मेडिकल इम्प्लांट और कार के पुर्जे सबसे सटीक तरीके से बनाए जाते हैं, जिनकी सतह की फिनिशिंग उनके काम करने की क्षमता और विश्वसनीयता पर सीधा असर डालती है। यह संपूर्ण गाइड सतह की फिनिशिंग की गुणवत्ता में सुधार के लिए आजमाए हुए और कारगर तरीके बताती है। इससे खरीददारों को कम लागत में ऐसे पुर्जे प्राप्त करने में मदद मिलती है जो उद्योग के सख्त मानकों को पूरा करते हैं। सतह को बेहतर बनाने की इन तकनीकों को जानने से आप आपूर्तिकर्ताओं का बेहतर मूल्यांकन कर सकते हैं और यह सुनिश्चित कर सकते हैं कि महत्वपूर्ण अनुप्रयोगों में उपयोग किए जाने वाले पुर्जे चिकने और मजबूत हों।
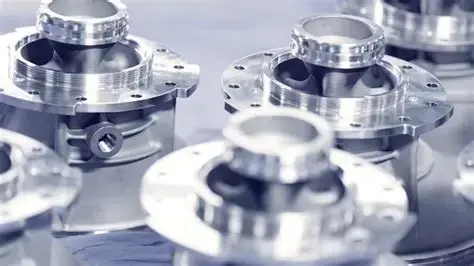
इन्वेस्टमेंट कास्टिंग में सरफेस फिनिश से जुड़ी चुनौतियों को समझना
आधुनिक इन्वेस्टमेंट कास्टिंग में सतह की गुणवत्ता से संबंधित कई समस्याएं हैं, जो पुर्जों की उपयोगिता को कम कर सकती हैं और आगे की प्रक्रिया की लागत को बढ़ा सकती हैं। सतह की खामियां अलग-अलग तरीकों से दिखाई देती हैं, और प्रत्येक खामी कई अलग-अलग व्यवसायों में सटीक उत्पादन को और अधिक कठिन बना देती है।
सतह पर पाए जाने वाले सामान्य दोष और उनके मूल कारण
सटीक ढलाई में सतह की खुरदरापन सबसे आम समस्या है। यह दोष आमतौर पर खोल की उचित तैयारी न होने, सिरेमिक घोल की असमान संरचना या निवेश प्रक्रिया के दौरान सुखाने की सर्वोत्तम स्थितियों के अभाव के कारण होता है। ऊष्मा चक्र के दौरान खोल के टूटने से रेखाएँ और अन्य दोष उत्पन्न हो जाते हैं जो दिखाई देते हैं और बाद में उन्हें ठीक करने के लिए काफी मेहनत करनी पड़ती है।
ढलाई प्रक्रिया के दौरान गैसों के फंस जाने या तरल धातु से पर्याप्त मात्रा में गैस न निकलने पर छिद्रण की समस्या उत्पन्न होती है। इन छोटे-छोटे छिद्रों के कारण सतह असमान हो जाती है, जिससे महत्वपूर्ण भागों की संरचनात्मक स्थिरता कमजोर हो सकती है। मोम के पैटर्न में मौजूद खामियां तैयार ढलाई की सतह पर सीधे दिखाई देती हैं। यही कारण है कि चिकनी सतह प्राप्त करने के लिए पैटर्न की गुणवत्ता को नियंत्रित करना अत्यंत महत्वपूर्ण है।
सतह की गुणवत्ता को प्रभावित करने वाले पदार्थ और प्रक्रिया संबंधी चर
इन्वेस्टमेंट कास्टिंग पार्ट्स में मिश्र धातु की संरचना सतह की फिनिश पर बहुत प्रभाव डालती है। क्रोमियम की मात्रा अधिक वाले स्टेनलेस स्टील से बने इन्वेस्टमेंट कास्टिंग पार्ट्स की सतहें अधिक लचीली होने के कारण चिकनी होती हैं। सुपरअलॉय इन्वेस्टमेंट कास्टिंग पार्ट्स की प्रवाह क्षमता को बनाए रखने और सतह पर जंग लगने से बचाने के लिए, पिघलने और ढलाई के दौरान तापमान को सावधानीपूर्वक नियंत्रित करना आवश्यक है।
अंतिम सतह की गुणवत्ता निर्धारित करने में शेल निर्माण कारक अत्यंत महत्वपूर्ण होते हैं। शेल से लेकर ढलाई तक की सतह की खुरदरापन प्राथमिक परत की मोटाई, सिरेमिक कणों के फैलाव और बाइंडर की रासायनिक संरचना से प्रभावित होती है। शेल की अपर्याप्त पारगम्यता ढलाई की सतह पर हवा को फंसा सकती है, जिससे खुरदुरे धब्बे बन जाते हैं जो समग्र रूप से फिनिश की गुणवत्ता को कम कर देते हैं।
ढलाई प्रक्रिया के दौरान वातावरण का प्रभाव भी तैयार सतह पर पड़ता है। नमी की मात्रा से सतह के सूखने की गति प्रभावित होती है और नमी से संबंधित दोष उत्पन्न हो सकते हैं। शीतलन के दौरान तापमान में परिवर्तन से ठोस पदार्थों के निर्माण की प्रक्रिया बदल सकती है और ऊष्मीय तनाव के कारण सतह पर अनियमितताएं उत्पन्न हो सकती हैं।
इन्वेस्टमेंट कास्टिंग में सतह की फिनिश को बेहतर बनाने के लिए विशेषज्ञ तकनीकें
बेहतर सतह की गुणवत्ता प्राप्त करने के लिए, ढलाई प्रक्रिया के दौरान उन्नत विधियों का उपयोग करना आवश्यक है। ये आजमाई हुई विधियाँ उत्पादन प्रक्रिया के हर चरण को कवर करती हैं, जिससे खामियों को कम किया जा सके और कठिन परिस्थितियों में भी सतह की गुणवत्ता में सुधार हो सके।
अनुकूलित पैटर्न और शेल डिज़ाइन रणनीतियाँ
बेहतरीन कास्टिंग फिनिश की शुरुआत पैटर्न क्षेत्र की उचित तैयारी से होती है। नियंत्रित चिपचिपाहट वाले उच्च-गुणवत्ता वाले इंजेक्शन वैक्स का उपयोग करने से डिज़ाइन की सतह चिकनी और फ्लो मार्क्स या अन्य सतही खामियों से मुक्त होती है। वेपर स्मूथिंग और प्रिसिजन कटिंग जैसी पैटर्न फिनिशिंग की आधुनिक विधियाँ उन छोटी-छोटी खामियों को दूर कर देती हैं जो अन्यथा अंतिम कास्टिंग में आ जातीं।
शेल सिस्टम को अनुकूलित करने का अर्थ है कोटिंग की चौड़ाई, बाइंडर की मात्रा और सिरेमिक कणों के आकार का सावधानीपूर्वक मिलान करना। मुख्य परतों में, महीन दाने वाली सिरेमिक स्लरी सतह को चिकना बनाती है, और संरचनात्मक मजबूती बैकअप परतों से आती है, जो ऊपर की ओर बढ़ते हुए खुरदरी होती जाती हैं। परतों के बीच नियंत्रित सुखाने के समय के साथ कई कोटिंग विधियाँ शेल को दरार पड़ने से बचाती हैं और यह सुनिश्चित करती हैं कि मोटाई समान रूप से फैली हो।
सतह की गुणवत्ता पर निवेश और सुखाने की विधियों का बहुत प्रभाव पड़ता है। खोल बनाने की प्रक्रिया के दौरान, नियंत्रित वातावरण वाले कमरों में तापमान और आर्द्रता को स्थिर स्तर पर रखा जाता है। स्वचालित डुबोने की प्रणालियाँ यह सुनिश्चित करती हैं कि कोटिंग की मोटाई हमेशा एक समान रहे और मानवीय त्रुटियों के कारण होने वाले उन अंतरों को दूर करती हैं जो सतह की गुणवत्ता को नुकसान पहुंचा सकते हैं।
उन्नत पिघलने और डालने के नियंत्रण
इन्वेस्टमेंट कास्टिंग पार्ट्स के लिए वैक्यूम इंडक्शन मेल्टिंग से हवा में मौजूद प्रदूषक दूर हो जाते हैं और पिघली हुई धातु में गैस की मात्रा कम हो जाती है। इस प्रक्रिया में सुधार से इन्वेस्टमेंट कास्टिंग पार्ट्स में कम छिद्र और बेहतर कास्टिंग सतहें प्राप्त होती हैं। बहुत कम त्रुटि मार्जिन के साथ तापमान नियंत्रण से अत्यधिक गर्मी नहीं होती, जिससे जंग लगने और इन्वेस्टमेंट कास्टिंग पार्ट्स पर सतही दोष उत्पन्न हो सकते हैं।
नियंत्रित विधि से सांचे को भरते समय शोर और हवा का मिश्रण न्यूनतम रहता है। स्वचालित विधि से डालने पर प्रवाह दर स्थिर रहती है और हाथ से डालने पर होने वाली भिन्नता दूर हो जाती है। नीचे से गेट लगाने से सतह पर हलचल कम होती है और सांचे में गैस कम फंसती है, जिससे सांचा आसानी से भर जाता है।
नियंत्रित शीतलन के माध्यम से ठोसकरण को नियंत्रित करने से दाने की संरचना अधिक नियमित हो जाती है और ऊष्मीय तनाव के कारण होने वाले दोष कम हो जाते हैं, जिससे सतह की गुणवत्ता में सुधार होता है। सिरेमिक फोम स्क्रीन उन खामियों और ऑक्साइड कणों को हटा देती हैं जो अंतिम ढलाई की सतह को असमान बना सकते हैं।
ढलाई के बाद सतह संवर्धन विधियाँ
यांत्रिक परिष्करण की तकनीकें सतह की खामियों को दूर करती हैं और कठोरता के स्तर को निर्धारित करती हैं। शॉट पीनिंग सतह को अधिक टेक्सचरयुक्त बनाती है और साथ ही उस पर संपीड़न तनाव भी उत्पन्न करती है। ग्लास बीड ब्लास्टिंग सतहों को नियंत्रित खुरदरापन प्रदान करती है जो विशिष्ट कार्यों के लिए उपयुक्त होता है।
सतहों पर रासायनिक उपचार से उनकी दिखावट और कार्यक्षमता दोनों में सुधार होता है। इलेक्ट्रोपॉलिशिंग से सतह की परत को समान रूप से हटाया जाता है, जिससे स्टेनलेस स्टील के पुर्जों को दर्पण जैसी चमक मिलती है। पैसिवेशन प्रक्रिया से सतहों में जंग लगने की संभावना कम हो जाती है और उनकी चिकनी सतह बरकरार रहती है।
ऊष्मा उपचार को अनुकूलित करने से ढलाई पर तनाव कम होता है और सतह के पुनर्क्रिस्टलीकरण द्वारा उसकी गुणवत्ता में सुधार हो सकता है। ऊष्मा प्रक्रिया के दौरान, नियंत्रित वातावरण वाले ओवन ऑक्सीकरण को रोकते हैं और उपचार चक्र के दौरान सतह की संरचना को बनाए रखते हैं।
सतह की परिष्करण की तुलना: निवेश ढलाई बनाम अन्य ढलाई विधियाँ
निवेश ढलाई विधि अन्य निर्माण विधियों की तुलना में बेहतर सतह प्रदान करती है। यही कारण है कि यह उन कार्यों के लिए सर्वोत्तम विकल्प है जिनमें बहुत कम परिशोधन और मजबूत सतह की आवश्यकता होती है।
सतही गुणवत्ता तुलना विश्लेषण
इन्वेस्टमेंट कास्टिंग की सतह की खुरदरापन आमतौर पर 1.6 से 6.3 माइक्रोमीटर (Ra) के बीच होती है, जो सैंड कास्टिंग की सतह की खुरदरापन से कहीं बेहतर है, जिसकी खुरदरापन 12.5 से 25 माइक्रोमीटर (Ra) के बीच होती है। इस भारी सुधार से मशीनिंग मार्जिन में काफी कमी आती है और अक्सर द्वितीयक फिनिशिंग चरणों की आवश्यकता पूरी तरह समाप्त हो जाती है।
इन्वेस्टमेंट कास्टिंग में, बेहतर सतह फिनिश सटीक आयामों के लाभों के साथ अच्छी तरह से मेल खाती है। आमतौर पर, प्रति इंच ±0.003 इंच की सहनशीलता प्राप्त की जाती है, जबकि सैंड कास्टिंग में प्रति इंच ±0.030 इंच की सहनशीलता आम बात है। यह सटीकता सतह तक जाती है, जिससे नुकीले कोने और छोटे विवरण बनाए रखे जा सकते हैं जो किसी अन्य तरीके से संभव नहीं हैं।
डाई कास्टिंग से चिकनी सतहें बनाई जा सकती हैं, लेकिन इसका उपयोग केवल जस्ता और एल्यूमीनियम जैसी कम गलनांक वाली धातुओं के साथ ही किया जा सकता है। इन्वेस्टमेंट कास्टिंग का उपयोग उच्च तापमान वाले सुपरअलॉय और टूल स्टील दोनों के साथ किया जा सकता है, और सतह की गुणवत्ता एक जैसी बनी रहती है। चूंकि यह सामग्री बहुत लचीली होती है, इसलिए इन्वेस्टमेंट कास्टिंग चिकित्सा और विमान संबंधी उन अनुप्रयोगों के लिए एकदम सही है जिनमें असामान्य धातु संयोजनों की आवश्यकता होती है।
सतह की फिनिश पर सामग्री चयन का प्रभाव
स्टेनलेस स्टील के प्रकारों की सतह की फिनिशिंग इन्वेस्टमेंट कास्टिंग में बहुत अच्छी होती है क्योंकि ये अधिक तरल होते हैं और आसानी से जंग नहीं पकड़ते। ग्रेड 316L से बनी सतहें आमतौर पर दर्पण जैसी चमकती हैं और इन्हें बाद में बहुत कम प्रोसेसिंग की आवश्यकता होती है। प्रेसिपिटेशन हार्डनिंग ग्रेड, जैसे कि 17-4PH, सतहों को चिकना बनाए रखते हुए उनके गतिशील गुणों को बेहतर बनाते हैं।
सुपरअलॉय कंपोजिशन को सावधानीपूर्वक संभालना पड़ता है, लेकिन ऐसा करने पर सतह की गुणवत्ता अद्भुत होती है। उच्च तापमान के संपर्क में आने के बाद भी, इनकॉनेल 718 और वास्पलॉय के चिकने किनारे बरकरार रहते हैं। इन्वेस्टमेंट कास्टिंग का नियंत्रित सॉलिडिफिकेशन वातावरण इन सामग्रियों के लिए अच्छा होता है क्योंकि यह सतहों को उन दोषों से मुक्त रखता है जो अन्य कास्टिंग विधियों में आम हैं।
कार्बन स्टील मिश्र धातुओं के साथ काम करना कठिन हो सकता है, लेकिन जब निवेश ढलाई की स्थितियाँ अनुकूल हों तो ये अच्छी तरह काम करते हैं। जमने की प्रक्रिया के दौरान कम कार्बाइड बनने के कारण, कम कार्बन वाले ग्रेड चिकनी सतहें बनाते हैं। क्रोमियम और मोलिब्डेनम मिलाए गए मिश्र धातु इस्पात की सतह गुणवत्ता बेहतर होती है क्योंकि वे अधिक आसानी से प्रवाहित होते हैं।
खरीद संबंधी जानकारी: उच्च गुणवत्ता वाली सतह फिनिश के लिए सही आपूर्तिकर्ता का चयन
सतह परिष्करण में सिद्ध दक्षता रखने वाले उपयुक्त आपूर्तिकर्ताओं को खोजने के लिए, आपको केवल उनके ढलाई के अनुभव से कहीं अधिक देखना होगा। सफल खरीद रणनीतियाँ तकनीकी जानकारी, गुणवत्ता प्रक्रियाओं और समान परिस्थितियों में पिछली सफलता पर निर्भर करती हैं।
आपूर्तिकर्ता योग्यता मानदंड
ISO 9001:2015 प्रमाणन गुणवत्ता प्रणाली के लिए बुनियादी मानक निर्धारित करता है, जबकि इंजीनियरिंग और चिकित्सा जैसे क्षेत्रों में उन्नत प्रमाणन कौशल के उच्च स्तर को दर्शाते हैं। AS9100 प्रमाणन यह दर्शाता है कि आप उड़ान के दौरान गुणवत्ता नियंत्रण करना जानते हैं, जबकि ISO 13485 प्रमाणन यह दर्शाता है कि आप चिकित्सा उपकरण बनाना जानते हैं। इन प्रमाणपत्रों को प्राप्त करने पर, प्रदाता नियमित रूप से उच्च गुणवत्ता वाली सतह की फिनिशिंग के लिए आवश्यक प्रक्रिया नियंत्रणों को बनाए रखने का वादा करते हैं।
तकनीकी क्षमता समीक्षा के भाग के रूप में, उपकरणों और प्रक्रिया नियंत्रण की जाँच की जानी चाहिए। आधुनिक इन्वेस्टमेंट कास्टिंग संयंत्रों में स्वचालित वैक्स फिलिंग, रोबोटिक शेल बिल्डिंग और वैक्यूम मेल्टिंग टूल्स का उपयोग किया जाता है। सांख्यिकीय प्रक्रिया नियंत्रण प्रणालियाँ महत्वपूर्ण कारकों पर नज़र रखती हैं और यह सुनिश्चित करती हैं कि कास्टिंग एक उत्पादन चरण से दूसरे उत्पादन चरण तक हमेशा एक समान रहे।
संबंधित परियोजनाओं में आपूर्तिकर्ता का अनुभव उनकी सतह परिष्करण क्षमताओं के बारे में जानने का एक बेहतरीन तरीका है। विमान, चिकित्सा उपकरण और सटीक यंत्रों के साथ काम करने वाली कंपनियों के लिए सतह की गुणवत्ता के मानक आमतौर पर अन्य उद्योगों के साथ काम करने वाली कंपनियों की तुलना में उच्च होते हैं। समान परियोजनाओं से नमूने मांगें और सतह परिष्करण के माप की दोबारा जांच करने के लिए कैलिब्रेटेड उपकरणों का उपयोग करें।
लागत-गुणवत्ता संतुलन संबंधी विचार
बेहतर सतह की गुणवत्ता प्राप्त करने के लिए आमतौर पर ढलाई प्रक्रिया में अतिरिक्त चरण जोड़ने पड़ते हैं, जिससे ढलाई की लागत बढ़ जाती है। दूसरी ओर, बेहतर सतह की गुणवत्ता अनावश्यक चरणों और अपशिष्ट को कम करके कुल विनिर्माण लागत को कम कर देती है। केवल मूल वस्तु की कीमत के आधार पर तुलना करना उतना सटीक नहीं है जितना कि स्वामित्व की कुल लागत के आधार पर तुलना करना।
योग्य आपूर्तिकर्ताओं के साथ दीर्घकालिक संबंध निरंतर सुधार के प्रयासों को बढ़ावा देते हैं, जिससे दोनों पक्षों को लाभ होता है। बेहतर कार्यप्रणाली विकसित करने के लिए मिलकर काम करने से लागत कम होती है और गुणवत्ता बढ़ती है। जब बड़े ग्राहक बड़ी मात्रा में नए उपकरण खरीदने का वादा करते हैं, तो आपूर्तिकर्ताओं के लिए उन्हें खरीदना आर्थिक रूप से लाभदायक होता है।
इन्वेस्टमेंट कास्टिंग पार्ट्स के लिए गुणवत्ता समझौतों में सतह की फिनिशिंग के मानकों का वर्णन करने के लिए व्यक्तिपरक भाषा के बजाय मापने योग्य कारकों का उपयोग किया जाना चाहिए। इन्वेस्टमेंट कास्टिंग पार्ट्स के लिए दृश्य मानक, स्वीकृति मानदंड और सतह की खुरदरापन के मान स्पष्टता बनाए रखने में मदद करते हैं और यह सुनिश्चित करते हैं कि उत्पाद की गुणवत्ता हमेशा एक जैसी रहे। नियमित जांच से यह सुनिश्चित होता है कि इन्वेस्टमेंट कास्टिंग पार्ट्स के लिए निर्धारित मानकों का पालन किया जा रहा है।
सतह की फिनिश में सुधार के लिए केस स्टडी और सर्वोत्तम अभ्यास
वास्तविक दुनिया में, उदाहरण बताते हैं कि कैसे शीर्ष निर्माता सफलतापूर्वक लाभ कमाते हुए भी मांग वाली अनुप्रयोगों की आवश्यकताओं को पूरा करने के लिए सतह की गुणवत्ता में सुधार करते हैं।
एयरोस्पेस घटक की सफलता की कहानी
हवाई जहाज के इंजन बनाने वाली एक बड़ी कंपनी को अपने वायुगतिकीय प्रदर्शन संबंधी आवश्यकताओं को पूरा करने के लिए 0.8 माइक्रोमीटर (Ra) से कम सतह खुरदरापन वाले टरबाइन ब्लेड की आवश्यकता थी। परंपरागत रूप से, निवेश ढलाई विधि से बनने वाली सतहें लगभग 2.5 माइक्रोमीटर खुरदरी होती थीं, जिसका अर्थ था कि उन्हें लंबे समय तक हाथ से पॉलिश करना पड़ता था, जिससे लागत और डिलीवरी का समय बढ़ जाता था।
वैक्यूम हीटिंग और महीन-दानेदार सिरेमिक शेल सिस्टम का उपयोग करके, ढलाई के तुरंत बाद सतह की खुरदरापन को 1.2 माइक्रोमीटर Ra तक कम कर दिया गया। अतिरिक्त इलेक्ट्रोपॉलिशिंग उपचार से 0.8 माइक्रोमीटर Ra का लक्ष्य प्राप्त किया गया, जिससे हाथ से पॉलिश करने की आवश्यकता समाप्त हो गई। प्रक्रिया में इस बदलाव से लागत में 30% की कमी आई और साथ ही डिलीवरी भी अधिक नियमित हो गई।
सफलता की कुंजी यह थी कि ढलाई आपूर्तिकर्ता और विमान निर्माता कंपनी की इंजीनियरिंग टीम ने मिलकर काम किया। प्रक्रिया की नियमित समीक्षा और निरंतर निगरानी से सतह की गुणवत्ता को प्रभावित करने वाले कारकों में तेजी से सुधार करना संभव हुआ। उच्च तकनीक वाले मापन उपकरणों में निवेश से सतह की गुणवत्ता से संबंधित कारकों का सटीक मापन और प्रबंधन संभव हुआ।
चिकित्सा उपकरण निर्माण उत्कृष्टता
मेडिकल इंप्लांट बनाने वाली एक कंपनी को सुरक्षित फिनिश वाले इन्वेस्टमेंट कास्ट पार्ट्स की आवश्यकता थी जो इम्प्लांट किए जाने वाले उपकरणों के लिए FDA मानकों को पूरा करते हों। गंदी या खुरदरी सतहों से जैविक प्रक्रियाएं बाधित हो सकती हैं, इसलिए सतह की गुणवत्ता रोगी की सुरक्षा के लिए बहुत महत्वपूर्ण है।
फार्मास्युटिकल-ग्रेड सामग्रियों से विशिष्ट शेल सिस्टम बनाकर, प्रदूषण के संभावित स्रोतों को दूर किया गया। नियंत्रित ऑक्सीजन प्रबंधन से जंग लगना रुक गया और उत्पादन के दौरान सतह साफ बनी रही। सत्यापन परीक्षणों द्वारा जैव अनुकूलता और उत्पादन बैचों में सतह की फिनिश की एकरूपता सिद्ध हुई।
चिकित्सा उपकरण संबंधी नियमों का पालन करने के लिए, सफल क्रियान्वयन हेतु बहुत सारे दस्तावेज़ों और प्रक्रिया सत्यापन की आवश्यकता थी। सांख्यिकीय प्रक्रिया नियंत्रण ट्रैकिंग ने सुनिश्चित किया कि सतह की गुणवत्ता के मानक हमेशा पूरे हों। नियमित क्षमता अध्ययनों ने पुष्टि की कि प्रक्रिया स्थिर थी और इसे और बेहतर बनाने के तरीके खोजे गए।
ये केस स्टडी दर्शाती हैं कि उत्कृष्ट सतह फिनिश परिणाम प्राप्त करने के लिए आपूर्तिकर्ताओं और उपयोगकर्ताओं का तकनीकी रूप से मिलकर काम करना कितना महत्वपूर्ण है। जब आप नई प्रक्रियाओं और उपकरणों में निवेश करते हैं, तो आपको ऐसे कौशल प्राप्त होते हैं जो शीर्ष विक्रेताओं को सामान्य आपूर्तिकर्ताओं से अलग करते हैं।
निष्कर्ष
इन्वेस्टमेंट कास्टिंग पार्ट्स में बेहतरीन सतह फिनिश पाने के लिए , आपको प्रक्रिया को प्रभावित करने वाले विभिन्न कारकों के बारे में अच्छी जानकारी होनी चाहिए और बेहतर परिणाम प्राप्त करने के लिए आजमाए हुए तरीकों का उपयोग करना चाहिए। सफलता इन्वेस्टमेंट कास्टिंग पार्ट्स उत्पादन प्रक्रिया के हर चरण का अधिकतम लाभ उठाने पर निर्भर करती है, पैटर्न बनाने से लेकर उन्हें अंतिम रूप देने तक, साथ ही पूरे समय सख्त गुणवत्ता नियंत्रण बनाए रखना भी आवश्यक है। यदि खरीद विशेषज्ञ इन्वेस्टमेंट कास्टिंग पार्ट्स के लिए इन तकनीकी आवश्यकताओं से अवगत हैं, तो वे योग्य आपूर्तिकर्ताओं को ढूंढ सकते हैं और ऐसी साझेदारियां बना सकते हैं जो सतह की गुणवत्ता के मामले में लगातार बेहतर परिणाम प्रदान करती हैं। इन्वेस्टमेंट कास्टिंग पार्ट्स के लिए बेहतर सतह फिनिश में निवेश करने से आगे चलकर हैंडलिंग कम होती है, पार्ट्स का प्रदर्शन बेहतर होता है और मुश्किल परिस्थितियों में भी ग्राहक संतुष्ट रहते हैं।
सामान्य प्रश्न
प्रश्न: इन्वेस्टमेंट कास्टिंग से आमतौर पर किस प्रकार की सतह खुरदरापन प्राप्त की जा सकती है?
ए: इन्वेस्टमेंट कास्टिंग में सतह की खुरदरापन का स्तर आमतौर पर कास्टिंग प्रक्रिया के तुरंत बाद 1.6 और 6.3 माइक्रोमीटर (Ra) के बीच होता है। अनुकूलित शेल सिस्टम और नियंत्रित प्रोसेसिंग कारकों वाले महत्वपूर्ण उपयोगों के लिए 1.0 माइक्रोमीटर (Ra) से कम मान भी संभव हैं। कास्टिंग के बाद, इलेक्ट्रोपॉलिशिंग जैसी तकनीकें सतह की फिनिश को और भी बेहतर बना सकती हैं, लगभग दर्पण जैसी।
प्रश्न: इन्वेस्टमेंट कास्टिंग में सामग्री का चुनाव सतह की गुणवत्ता को कैसे प्रभावित करता है?
ए: सामग्री की संरचना का सतह की गुणवत्ता पर बहुत प्रभाव पड़ता है। उच्च क्रोमियम वाले स्टेनलेस स्टील की सतहें आमतौर पर चिकनी होती हैं क्योंकि वे अधिक तरल होते हैं और आसानी से जंग नहीं पकड़ते। सुपरअलॉय को बहुत विशिष्ट तापमान पर रखना पड़ता है, लेकिन सही तरीके से उपचारित करने पर इनकी सतह की गुणवत्ता बहुत अच्छी हो सकती है। सतह की गुणवत्ता कार्बन की मात्रा पर निर्भर करती है; कम कार्बन वाले स्टील से आमतौर पर बेहतर परिणाम मिलते हैं।
प्रश्न: इन्वेस्टमेंट कास्टिंग में सतह की फिनिशिंग को बेहतर बनाने की लागत क्या है?
ए: सतह की फिनिश में बदलाव से शुरुआत में आमतौर पर अधिक काम और लागत बढ़ जाती है, क्योंकि प्रक्रिया में अधिक चरण शामिल होते हैं और गुणवत्ता नियंत्रण सख्त करना पड़ता है। लेकिन बेहतर सतह फिनिश से अक्सर उत्पादन की कुल लागत कम हो जाती है, क्योंकि अतिरिक्त फिनिशिंग चरणों की आवश्यकता समाप्त हो जाती है और स्क्रैप कम हो जाता है। निवेश पर प्रतिफल उपयोग के आधार पर भिन्न होता है, लेकिन आमतौर पर यह उन भागों के लिए अच्छा होता है जिन्हें चिकनी सतहों की आवश्यकता होती है।
प्रश्न: क्या इन्वेस्टमेंट कास्टिंग से सतह को अंतिम रूप देने के लिए अतिरिक्त काम की आवश्यकता समाप्त हो सकती है?
ए: कई अनुप्रयोगों में, इन्वेस्टमेंट कास्टिंग से अतिरिक्त फिनिशिंग की आवश्यकता को काफी हद तक कम या समाप्त किया जा सकता है। जिन भागों के लिए 1.6 माइक्रोमीटर (Ra) से अधिक सतह खुरदरापन की आवश्यकता होती है, उन्हें आमतौर पर सफाई के अलावा किसी अतिरिक्त फिनिशिंग की आवश्यकता नहीं होती है। अधिक कठिन कार्यों की फिनिशिंग आवश्यकताओं को पूरा करने के लिए, हल्की पॉलिशिंग या रासायनिक प्रक्रियाओं की आवश्यकता हो सकती है।
प्रश्न: मैं इन्वेस्टमेंट कास्टिंग आपूर्तिकर्ताओं को यह कैसे बताऊं कि मुझे किस प्रकार की सतह की फिनिशिंग चाहिए?
ए: सतह की फिनिश का वर्णन करने के लिए व्यक्तिपरक शब्दों का प्रयोग करने के बजाय, Ra, Rz, या Rt जैसे मापे गए कारकों का उपयोग किया जाना चाहिए। संभव हो तो, दृश्य मानक या संदर्भ नमूने शामिल करें। माप और परीक्षण विधियों के लिए स्पष्ट स्थान निर्धारित करें ताकि यह सुनिश्चित हो सके कि मानकों को हर बार एक ही तरीके से समझा जाए। विनिर्देश बनाते समय, आपको कार्यात्मक और सौंदर्य संबंधी दोनों आवश्यकताओं पर विचार करना चाहिए।
बेहतरीन इन्वेस्टमेंट कास्टिंग पार्ट्स के लिए वेलॉन्ग के साथ साझेदारी करें।
वेलॉन्ग की ISO 9001:2015 प्रमाणित विनिर्माण क्षमताएं आपके सबसे अधिक मांग वाले उपयोगकर्ताओं को सर्वोत्तम सतह गुणवत्ता प्रदान करती हैं। एयरोस्पेस, ऑटोमोबाइल और चिकित्सा उपकरण उद्योगों के साथ 20 से अधिक वर्षों के अनुभव के कारण, आप निश्चिंत हो सकते हैं कि आपकी निवेश कास्टिंग पार्ट्स बनाने वाली कंपनी सतह गुणवत्ता के उच्चतम मानकों को पूरा करेगी। अपनी विशिष्ट सतह गुणवत्ता संबंधी आवश्यकताओं पर चर्चा करने और यह जानने के लिए कि हमारी उन्नत प्रक्रियाएं आपके पार्ट्स के प्रदर्शन को बेहतर बनाते हुए समग्र उत्पादन लागत को कैसे कम कर सकती हैं, तुरंत metal@welongpost.com पर संपर्क करें।
संदर्भ
1. बीली, पीआर और स्मार्ट, आरएफ "इन्वेस्टमेंट कास्टिंग: सिद्धांत और व्यवहार।" इंस्टीट्यूट ऑफ मैटेरियल्स, 2016।
2. कैम्पबेल, जॉन। "कम्प्लीट कास्टिंग हैंडबुक: मेटल कास्टिंग प्रक्रियाएँ, धातुकर्म, तकनीकें और डिज़ाइन।" बटरवर्थ-हेनीमैन, 2015।
3. मोनरो, आर.डब्ल्यू. "इन्वेस्टमेंट कास्टिंग में सतह की फिनिश और आयामी सटीकता।" अमेरिकन फाउंड्री सोसाइटी, 2018।
4. पटनायक, एस., करुणाकर, डी.बी., और झा, पी.के. "इन्वेस्टमेंट कास्टिंग प्रक्रिया में विकास: एक समीक्षा।" जर्नल ऑफ मैटेरियल्स प्रोसेसिंग टेक्नोलॉजी, 2012।
5. सिंह, आर. और सिंह, एस. "इन्वेस्टमेंट कास्ट घटकों की सतह फिनिश पर प्रक्रिया मापदंडों का प्रभाव।" इंटरनेशनल जर्नल ऑफ एडवांस्ड मैन्युफैक्चरिंग टेक्नोलॉजी, 2019।
6. जू, एल. और यांग, जे. "प्रेसिजन इन्वेस्टमेंट कास्टिंग के लिए उन्नत सिरेमिक शेल सिस्टम।" मैटेरियल्स साइंस एंड इंजीनियरिंग रिपोर्ट्स, 2020।

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

