यांत्रिक भागों के लिए डाई कास्टिंग भागों और सैंड कास्टिंग भागों के बीच फायदे और नुकसान
यांत्रिक विनिर्माण में, सही ढलाई विधि का चयन पुर्जे के प्रदर्शन, उत्पादन क्षमता और समग्र परियोजना लागत को सीधे प्रभावित करता है। आज उपलब्ध विभिन्न धातु निर्माण प्रौद्योगिकियों में से, डाई ढलाई और रेत ढलाई यांत्रिक घटकों के उत्पादन के लिए दो व्यापक रूप से उपयोग किए जाने वाले समाधान हैं। यद्यपि दोनों प्रक्रियाएं पिघली हुई धातु को कार्यात्मक पुर्जों में परिवर्तित करती हैं, लेकिन उपकरण आवश्यकताओं, सामग्री अनुकूलता, उत्पादन मात्रा, आयामी सटीकता और अनुप्रयोग सीमा में इनमें महत्वपूर्ण अंतर हैं। इन दो विधियों में से किसी एक को चुनने वाले निर्माताओं के लिए, डाई ढलाई पुर्जों के लाभ और सीमाओं को समझना और रेत ढलाई पुर्जों के लिए आवश्यक है। डाई ढलाई एक धातु ढलाई प्रक्रिया है जिसमें पिघली हुई धातु को अत्यधिक दबाव में सांचे में डाला जाता है। रेत ढलाई में डिस्पोजेबल रेत के सांचों का उपयोग किया जाता है और यह सामग्री चयन और घटक के आकार में अधिक बहुमुखी है। शानक्सी वेलॉन्ग एक पेशेवर धातु पुर्जे निर्माता है, जो विभिन्न औद्योगिक अनुप्रयोगों के लिए अनुकूलित ढलाई और मशीनिंग सेवाओं का एक संपूर्ण सेट प्रदान करता है। घटक डिजाइन, उत्पादित किए जाने वाले पुर्जों की मात्रा, मिश्र धातु की आवश्यकताएं और प्रसंस्करण के बाद की आवश्यकताएं जैसे सभी कारकों को ध्यान में रखा जाता है ताकि विश्वसनीय प्रदर्शन और लागत-प्रभावशीलता प्रदान करने के लिए ढलाई की सर्वोत्तम विधि का चयन किया जा सके। यह लेख यांत्रिक पुर्जों के लिए डाई कास्टिंग और सैंड कास्टिंग के फायदे और नुकसान की तुलना करता है, ताकि निर्माताओं और इंजीनियरों को अपनी परियोजनाओं के लिए बेहतर निर्णय लेने में मदद मिल सके।
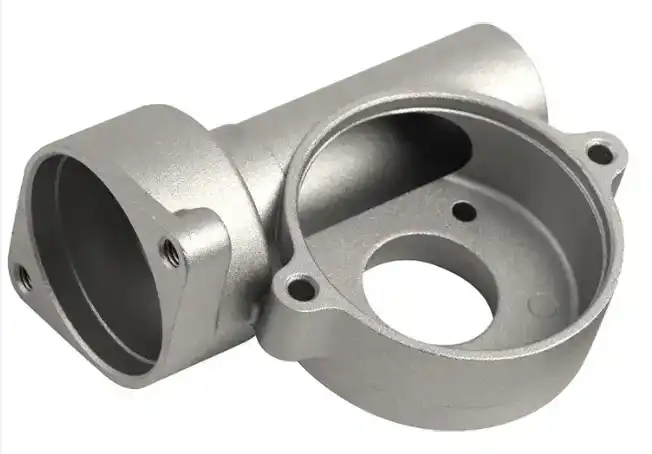
डाई कास्टिंग और सैंड कास्टिंग प्रक्रियाओं के बीच अंतर को समझना
डाई कास्टिंग और सैंड कास्टिंग की कार्यप्रणाली को समझने के बाद ही हम इन दोनों विधियों के फायदों की तुलना कर सकते हैं।
डाई कास्टिंग एक निर्माण विधि है जिसमें पिघली हुई धातु को अत्यधिक दबाव के साथ स्टील के सांचे की गुहा में डाला जाता है। सांचे को, जिसे कभी-कभी डाई भी कहा जाता है, सामग्री, डिजाइन की जटिलता और रखरखाव के आधार पर हजारों या लाखों उत्पादन चक्रों तक पुन: उपयोग किया जा सकता है। इस तकनीक में एल्युमीनियम, जस्ता और मैग्नीशियम मिश्र धातुओं का अक्सर उपयोग किया जाता है क्योंकि ये धातुएं अच्छी तरह से तरल होती हैं और तीव्र उत्पादन के लिए उपयुक्त होती हैं।
रेत ढलाई में सांचा बनाने के लिए विशेष रूप से तैयार की गई रेत का उपयोग किया जाता है। रेत में एक सांचा रखा जाता है जिससे एक कक्ष बनता है, जिसमें पिघली हुई धातु डाली जाती है और उसे जमने दिया जाता है। जब वस्तु ठंडी हो जाती है तो रेत के सांचे को हटा दिया जाता है और यह पुनः उपयोग योग्य नहीं होता है। इसका उपयोग सदियों से किया जाता रहा है क्योंकि इस विधि से विभिन्न आकारों और सामग्रियों की वस्तुओं का निर्माण किया जा सकता है।
मूल अंतर यह है कि डाई कास्टिंग में दक्षता, सटीकता और दोहराव पर जोर दिया जाता है, जबकि सैंड कास्टिंग में लचीलेपन, सामग्री विविधता और एक बड़ा या जटिल भाग बनाने की क्षमता पर जोर दिया जाता है।
यांत्रिक अनुप्रयोगों के लिए डाई कास्टिंग पार्ट्स के प्रमुख लाभ
बेहतर सतह फिनिश और उच्च आयामी सटीकता
डाई-कास्ट पुर्जों का एक बड़ा फायदा यह है कि इनकी सतह बेहद चिकनी होती है और इनके आयाम अत्यंत सुसंगत होते हैं। सटीक इंजीनियरिंग से निर्मित स्टील के सांचे पिघली हुई धातु को जटिल छेदों में भरने और जटिल पैटर्न को बड़ी सटीकता से दोहराने की अनुमति देते हैं।
सैंड कास्टिंग की तुलना में डाई कास्टिंग द्वारा आमतौर पर चिकनी सतह प्राप्त होती है और सतह की खामियां कम होती हैं। इससे कास्टिंग के बाद आवश्यक द्वितीयक मशीनिंग, पॉलिशिंग या फिनिशिंग की मात्रा कम हो जाती है। यह आयामी स्थिरता उन यांत्रिक घटकों के समग्र सिस्टम प्रदर्शन को बेहतर बना सकती है जिन्हें अन्य तत्वों के साथ उचित संयोजन की आवश्यकता होती है।
ऑटोमोटिव सिस्टम, विद्युत उपकरण और औद्योगिक मशीनरी में शामिल घटकों को आमतौर पर सटीक आकार और विश्वसनीय प्रदर्शन के लिए तीक्ष्ण मापन की आवश्यकता होती है। डाई कास्टिंग इन अनुप्रयोगों के लिए उपयुक्त है, क्योंकि यदि उपकरण और प्रक्रिया की स्थितियों को सही ढंग से नियंत्रित किया जाए तो बार-बार उत्पादन चक्रों से पुर्जों के आयाम स्थिर बने रह सकते हैं।
हालांकि, निर्माताओं को यह याद रखना चाहिए कि डाई कास्टिंग की सटीकता मोल्ड डिजाइन, मिश्र धातु चयन, शीतलन तापमान और उत्पादन प्रबंधन जैसे तत्वों पर निर्भर करती है।
बड़े पैमाने पर उत्पादन के लिए उत्पादन की गति में तेजी
डाई कास्टिंग का एक और महत्वपूर्ण लाभ इसकी उच्च मात्रा में उत्पादन करने की क्षमता है। एक बार डाई मोल्ड बन जाने और विनिर्माण मापदंडों को अनुकूलित कर लेने के बाद, कंपनियां अपेक्षाकृत कम समय में बड़ी मात्रा में एक जैसे पुर्जे बना सकती हैं।
इसका अर्थ यह है कि प्रत्येक उत्पाद के लिए नया सांचा बनाने की आवश्यकता नहीं है, और उत्पादन क्षमता में काफी वृद्धि होती है। डाई कास्टिंग उपकरणों के स्वचालन से श्रम की आवश्यकता में और कमी आ सकती है और उत्पादन स्थिर हो सकता है।
जिन व्यवसायों में हजारों या लाखों तुलनीय पुर्जे बनाए जाते हैं, वहां प्रारंभिक टूलिंग लागत को कभी-कभी बड़ी संख्या में उत्पादित पुर्जों पर विभाजित किया जा सकता है। इसका अर्थ है कि प्रति पुर्जे की औसत लागत समय के साथ कम हो जाती है।
इसलिए, डाई कास्टिंग उन उत्पादकों के लिए आदर्श विकल्प है जो निम्नलिखित का निर्माण करते हैं:
-
ऑटोमोबाइल हाउसिंग और ब्रैकेट;
-
इलेक्ट्रॉनिक उपकरण के घटक;
-
मशीनरी कवर;
-
पंप और वाल्व के पुर्जे;
-
हल्के संरचनात्मक भाग।
कम उत्पादन मात्रा या प्रोटोटाइप विकास के लिए सैंड कास्टिंग की तुलना में डाई कास्टिंग की टूलिंग लागत एक नुकसान हो सकती है।
जटिल यांत्रिक घटकों के लिए डिजाइन की अधिक संभावनाएं
डाई कास्टिंग से डिजाइनरों को जटिल यांत्रिक तत्वों के डिजाइन में अधिक स्वतंत्रता मिलती है। इस प्रक्रिया में पिघली हुई धातु को उच्च दबाव में सांचे में डाला जाता है, जिससे पतली दीवारें, जटिल सतहें, पसलियां और जटिल ज्यामितियां बनाना संभव हो जाता है, जिन्हें पारंपरिक कास्टिंग विधियों से बनाना कभी-कभी असंभव होता है।
डिजाइन में यह बहुमुखी प्रतिभा इंजीनियरों को कई छोटे भागों को एक ही ढले हुए भाग में संयोजित करने की अनुमति देती है। तैयार भागों की संख्या कम करने से उत्पादन प्रक्रिया सरल हो जाती है, संयोजन लागत में बचत होती है और उत्पाद की विश्वसनीयता बढ़ती है।
लोगो, बनावट, माउंटिंग पॉइंट और सजावटी सतहों जैसी अन्य विशेषताओं को अक्सर अतिरिक्त प्रसंस्करण प्रक्रियाओं की आवश्यकता के बिना, सीधे मोल्ड डिजाइन में ही शामिल किया जा सकता है।
हालांकि, डाई कास्टिंग पार्ट्स के डिजाइन में मोल्ड की पहुंच, धातु के प्रवाह का व्यवहार और इंजेक्शन के दौरान फंसी गैस के कारण संभावित सरंध्रता जैसी बाधाओं को ध्यान में रखना आवश्यक है।
डाई कास्टिंग और सैंड कास्टिंग के बीच सामग्री चयन की तुलना
अलौह मिश्र धातुओं के साथ डाई कास्टिंग से दक्षता प्राप्त होती है।
डाई कास्टिंग का उपयोग आमतौर पर अपेक्षाकृत कम गलनांक वाले अलौह धातुओं के लिए किया जाता है। आमतौर पर उपयोग की जाने वाली सामग्रियां हैं:
-
एल्युमिनियम मिश्रधातु;
-
जस्ता मिश्रधातु;
-
मैग्नीशियम मिश्रधातु।
ये सामग्रियां उच्च दबाव वाले इंजेक्शन के लिए उपयुक्त हैं, क्योंकि ये जटिल मोल्ड कैविटी में अच्छी तरह से प्रवाहित होती हैं और जल्दी जम जाती हैं।
एल्युमिनियम डाई कास्टिंग अपनी हल्की वजन और अच्छी मजबूती, जंग प्रतिरोधकता और ऊष्मीय चालकता के उल्लेखनीय संयोजन के कारण अत्यधिक लोकप्रिय है। जहां उच्च स्तर की आयामी सटीकता और अच्छी सतह फिनिश की आवश्यकता होती है, वहां जिंक डाई कास्टिंग का आमतौर पर उपयोग किया जाता है।
हालांकि, डाई कास्टिंग आमतौर पर बहुत उच्च गलनांक तापमान वाली धातुओं, जैसे कि कई स्टील और लौह मिश्र धातुओं के लिए उपयुक्त नहीं होती है, क्योंकि ये मोल्ड को नष्ट कर सकती हैं और टूलिंग के जीवनकाल को कम कर सकती हैं।
रेत ढलाई से सामग्री और आकार के मामले में अधिक लचीलापन मिलता है।
रेत ढलाई की एक प्रमुख विशेषता विभिन्न सामग्रियों के उपयोग में इसकी बहुमुखी प्रतिभा है। डाई ढलाई के विपरीत, रेत ढलाई का उपयोग निम्नलिखित में किया जा सकता है:
-
कार्बन स्टील;
-
कच्चा लोहा;
-
स्टेनलेस स्टील।
-
एल्युमिनियम मिश्रधातु।
-
तांबे की मिश्र धातुएँ।
-
अन्य विशिष्ट धातुएँ।
इस प्रकार, रेत ढलाई उन उद्योगों के लिए उपयोगी है जिन्हें कुछ विशिष्ट यांत्रिक गुणों, उच्च तापमान प्रतिरोध या संक्षारण प्रतिरोध की आवश्यकता होती है।
रेत ढलाई का उपयोग विशाल पुर्जों के निर्माण में भी किया जा सकता है। भारी मशीनरी के आधार, औद्योगिक उपकरण के आवरण, पंप बॉडी और बड़े इंजीनियरिंग पुर्जों के निर्माण में रेत ढलाई एक प्रचलित विधि है। इन विशाल घटकों के लिए डाई मोल्ड बनाना महंगा और कठिन होगा।
डाई कास्टिंग कुशल और सटीक होती है, लेकिन सैंड कास्टिंग लचीलेपन के मामले में बेहतर है।
प्रदर्शन में अंतर और अनुप्रयोग संबंधी विचार
यांत्रिक गुण और संरचनात्मक प्रदर्शन
किसी घटक के अंतिम यांत्रिक गुणों पर डाई कास्टिंग पार्ट्स के लिए उपयोग की जाने वाली कास्टिंग प्रक्रिया का प्रभाव पड़ सकता है ।
डाई कास्टिंग एक ऐसी प्रक्रिया है जिसमें दबाव में तेजी से ठंडा किया जाता है और इसके परिणामस्वरूप कुछ हद तक पतली दानेदार संरचना प्राप्त हो सकती है। इससे कुछ मिश्र धातुओं में उच्च शक्ति और कठोरता प्राप्त हो सकती है। हालांकि, यदि कास्टिंग प्रक्रिया को ठीक से नियंत्रित नहीं किया जाता है, तो गैस छिद्र उत्पन्न हो सकते हैं, और यह आवश्यक अनुप्रयोगों में थकान प्रतिरोध क्षमता पर प्रतिकूल प्रभाव डाल सकते हैं।
रेत ढलाई प्रक्रिया में अक्सर शीतलन धीमा होता है, जिसके परिणामस्वरूप मिश्र धातु की संरचना और साँचे की स्थितियों के आधार पर विभिन्न सूक्ष्म संरचनाएँ बन सकती हैं। कई घटकों को बेहतर यांत्रिक गुणों के लिए ऊष्मा उपचारित किया जाता है।
इंजीनियरों को निम्नलिखित बातों पर विचार करना होता है:
-
संघात प्रतिरोध;
-
लोडिंग मानदंड;
-
थका देने वाला जीवन;
-
परिचालन तापमान;
-
पर्यावरण की स्थिति।
सबसे उपयुक्त ढलाई विधि का निर्धारण न केवल उत्पादन लागत पर आधारित होता है, बल्कि यांत्रिक वस्तु की अनुमानित सेवा स्थितियों पर भी आधारित होता है।
प्रत्येक ढलाई विधि के लिए उपयुक्त अनुप्रयोग
निर्माता अक्सर डाई कास्टिंग का विकल्प तब चुनते हैं जब उन्हें निम्नलिखित की आवश्यकता होती है:
-
बड़े पैमाने पर उत्पादन;
-
एकसमान आकार;
-
सतह की पॉलिश अच्छी है;
-
हल्के पुर्जे;
-
कम मशीनिंग।
इसके सामान्य अनुप्रयोगों में ऑटोमोबाइल के पुर्जे, उपभोक्ता इलेक्ट्रॉनिक्स, औद्योगिक मशीनरी के हिस्से और सटीक यांत्रिक असेंबली शामिल हैं।
रेत ढलाई को आमतौर पर निम्नलिखित के लिए चुना जाता है:
-
बड़ी मात्रा में;
-
छोटी श्रृंखला;
-
प्रथाएँ;
-
भारी उद्योग;
-
मिश्र धातु के पुर्जे अद्वितीय हैं।
इसके अनुप्रयोगों में इंजन ब्लॉक, औद्योगिक मशीनों के आधार, विशाल वाल्व और परिष्कृत उपकरणों के लिए हाउसिंग शामिल हैं।
ढलाई विधियों का चयन करते समय लागत और पर्यावरणीय पहलुओं पर विचार करना आवश्यक है।
प्रारंभिक निवेश और उत्पादन अर्थशास्त्र
डाई कास्टिंग और सैंड कास्टिंग में से किसी एक को चुनते समय लागत सबसे महत्वपूर्ण कारकों में से एक है।
डाई कास्टिंग में आमतौर पर प्रारंभिक निवेश अधिक होता है क्योंकि इसमें सटीक स्टील के सांचों को डिजाइन और निर्मित करना पड़ता है। हालांकि, बड़े पैमाने पर उत्पादन के लिए, प्रति इकाई लागत काफी कम हो सकती है क्योंकि एक सांचे से कई पुर्जे बनाए जा सकते हैं।
रेत ढलाई में औजारों की लागत कम होती है क्योंकि रेत के सांचे बनाना अपेक्षाकृत सस्ता होता है। यही कारण है कि यह प्रोटोटाइप, प्रतिस्थापन पुर्जों और कम मात्रा में उत्पादन के लिए आकर्षक है।
सबसे किफायती विकल्प निम्नलिखित बातों पर निर्भर करता है:
-
आवश्यक उत्पादन मात्रा;
-
भाग की जटिलता;
-
माल की लागत;
-
मशीनिंग संबंधी आवश्यकताएँ;
-
उत्पाद की अपेक्षित जीवन अवधि।
सामग्री अपशिष्ट और पुनर्चक्रण के अवसर
दोनों ढलाई विधियों से पुनर्चक्रण योग्य धातु अपशिष्ट उत्पन्न होता है, लेकिन डाई कास्टिंग भागों के लिए उनके अपशिष्ट की विशेषताएं भिन्न होती हैं ।
डाई कास्टिंग में आमतौर पर उच्च सामग्री दक्षता होती है क्योंकि मोल्ड सटीक धातु प्रवाह के लिए डिज़ाइन किए जाते हैं, और पुर्जों को अक्सर न्यूनतम मशीनिंग की आवश्यकता होती है। रनर और गेट से निकलने वाली अतिरिक्त धातु को आमतौर पर एकत्र करके पुनर्चक्रित किया जा सकता है।
रेत ढलाई में प्रयुक्त सांचों, कोर और परिष्करण प्रक्रियाओं से अधिक अपशिष्ट उत्पन्न हो सकता है। हालांकि, आधुनिक रेत पुनर्प्राप्ति प्रौद्योगिकियों की मदद से कई फाउंड्री मोल्डिंग सामग्री के एक महत्वपूर्ण हिस्से का पुन: उपयोग कर सकती हैं।
पर्यावरण की दृष्टि से, चुनी गई ढलाई विधि चाहे जो भी हो, जिम्मेदार विनिर्माण प्रथाएं, ऊर्जा प्रबंधन और पुनर्चक्रण प्रणालियां महत्वपूर्ण हैं।
डाई कास्टिंग और सैंड कास्टिंग से बने पुर्जों में से सही चुनाव कैसे करें?
ढलाई की सही विधि का चयन करने के लिए केवल लाभों की तुलना करने के बजाय एक व्यापक मूल्यांकन की आवश्यकता होती है।
निर्माताओं को निम्नलिखित बातों पर विचार करना चाहिए:
उत्पादन के मात्रा
हजारों एक जैसे पुर्जों के लिए, डाई कास्टिंग आमतौर पर अधिक किफायती होती है। कम मात्रा में पुर्जों या विशेष रूप से निर्मित घटकों के लिए, सैंड कास्टिंग बेहतर लचीलापन प्रदान कर सकती है।
भाग का आकार और जटिलता
छोटे और मध्यम आकार के सटीक पुर्जों के लिए डाई कास्टिंग फायदेमंद होती है। बड़े यांत्रिक ढांचे आमतौर पर सैंड कास्टिंग के लिए अधिक उपयुक्त होते हैं।
सामग्री आवश्यकताएँ
यदि परियोजना में स्टील, लोहा या विशेष मिश्र धातुओं की आवश्यकता हो, तो रेत ढलाई बेहतर विकल्प हो सकता है। हल्के एल्यूमीनियम या जस्ता घटकों के लिए, डाई ढलाई को अक्सर प्राथमिकता दी जाती है।
आवश्यक सतह गुणवत्ता
जब दिखावट, आयामी सटीकता और न्यूनतम मशीनिंग महत्वपूर्ण हों, तो डाई कास्टिंग स्पष्ट लाभ प्रदान करती है।
आपूर्तिकर्ता क्षमता
एक विश्वसनीय कास्टिंग आपूर्तिकर्ता को निम्नलिखित सुविधाएं प्रदान करनी चाहिए:
-
इंजीनियरिंग सहायता;
-
सामग्री प्रमाणीकरण;
-
आयामी निरीक्षण;
-
गुणवत्ता नियंत्रण रिपोर्ट;
-
मशीनिंग और फिनिशिंग सेवाएं।
एक अनुभवी निर्माता के साथ काम करने से उत्पादन संबंधी जोखिम कम होते हैं और यह सुनिश्चित होता है कि अंतिम घटक परियोजना की आवश्यकताओं को पूरा करते हैं।
निष्कर्ष
संक्षेप में कहें तो, यांत्रिक घटकों के लिए डाई कास्टिंग पार्ट्स और सैंड कास्टिंग पार्ट्स के बीच का निर्णय उत्पादन मात्रा, सामग्री की आवश्यकताएं, डिजाइन की जटिलता, प्रदर्शन मानदंड और परियोजना बजट जैसे कई कारकों पर निर्भर करता है।
डाई कास्टिंग प्रक्रिया से सतह की चिकनाई अच्छी होती है, आयामी सटीकता उच्च होती है, उत्पादन गति तेज होती है और दोहराव की क्षमता उत्कृष्ट होती है; इसलिए, यह सटीक यांत्रिक घटकों के बड़े पैमाने पर निर्माण के लिए एक अच्छा विकल्प है। सैंड कास्टिंग से सामग्री, पुर्जे के आकार और विशिष्ट डिजाइन में अधिक स्वतंत्रता मिलती है और यह भारी मशीनरी, विशिष्ट इंजीनियरिंग परियोजनाओं और कम मात्रा में उत्पादन के लिए बहुत उपयोगी है।
दोनों में से कोई भी प्रक्रिया हमेशा दूसरी से बेहतर नहीं होती। सबसे अच्छा तरीका प्रत्येक अनुप्रयोग की विशिष्ट आवश्यकताओं द्वारा निर्धारित किया जाता है। निर्माता ढलाई विधि का चयन करते समय कई पहलुओं पर विचार करते हैं, जैसे कि ढलाई की जाने वाली मिश्र धातु, अपेक्षित सेवा परिस्थितियाँ, उत्पादन मात्रा और गुणवत्ता संबंधी आवश्यकताएँ, ताकि वह ढलाई विधि चुनी जा सके जो प्रदर्शन और लागत के बीच सर्वोत्तम संतुलन प्रदान करे।
वर्ष 2001 में स्थापित, शानक्सी वेलॉन्ग इंटरनेशनल सप्लाई चेन मैनेजमेंट कंपनी लिमिटेड अनुकूलित धातु घटकों के निर्माण और विश्वव्यापी आपूर्ति श्रृंखला समाधानों में लगी हुई है। हम ISO 9001:2015 और API-7-1 प्रमाणित हैं और दुनिया भर के ग्राहकों को फोर्जिंग, सैंड कास्टिंग, इन्वेस्टमेंट कास्टिंग, सेंट्रीफ्यूगल कास्टिंग और मशीनिंग सेवाएं प्रदान करते हैं। इसकी उत्पादन क्षमताओं में लोहा, इस्पात, स्टेनलेस स्टील, एल्युमीनियम, तांबा, जस्ता और अन्य मिश्र धातु सामग्री शामिल हैं।
शांक्सी वेलॉन्ग कुशल इंजीनियरिंग सहायता, कड़े गुणवत्ता नियंत्रण और अनुकूलित उत्पादन समाधानों के साथ विभिन्न औद्योगिक अनुप्रयोगों के लिए विश्वसनीय यांत्रिक पुर्जे प्रदान करता है। यदि आपको अनुकूलित कास्टिंग घटकों की आवश्यकता है या आप यह तय नहीं कर पा रहे हैं कि आपकी परियोजना के लिए डाई कास्टिंग या सैंड कास्टिंग में से कौन सा सबसे अच्छा है, तो हमारी सक्षम तकनीकी सलाह आपको सर्वोत्तम विनिर्माण समाधान प्राप्त करने में मदद कर सकती है। पूछताछ के लिए, कृपया metal@welongpost.com पर हमसे संपर्क करें ।
सामान्य प्रश्न
1: डाई कास्टिंग और सैंड कास्टिंग के बीच मुख्य अंतर क्या हैं?
डाई कास्टिंग में पुन: उपयोग किए जा सकने वाले धातु के सांचों और उच्च दबाव का उपयोग होता है, जबकि सैंड कास्टिंग में डिस्पोजेबल रेत के सांचों का उपयोग किया जाता है। डाई कास्टिंग बेहतर सतह फिनिश और सटीकता प्रदान करती है, जबकि सैंड कास्टिंग विभिन्न प्रकार की सामग्रियों और आकार के पुर्जों के लिए उपयुक्त है।
2: अधिक मात्रा में उत्पादन के लिए कौन सी ढलाई विधि बेहतर है?
डाई कास्टिंग आमतौर पर उच्च मात्रा में उत्पादन के लिए बेहतर होती है क्योंकि इसमें उत्पादन चक्र का समय कम होता है और यह कुशलतापूर्वक लगातार उच्च गुणवत्ता वाले पुर्जे तैयार करने में सक्षम होती है।
3: क्या डाई कास्टिंग से सैंड कास्टिंग की तुलना में बड़े पुर्जे बनाए जा सकते हैं?
सामान्यतः, रेत ढलाई विधि बड़े भागों के उत्पादन के लिए अधिक उपयुक्त है, जबकि डाई ढलाई मशीन और साँचे के आकार की सीमाओं के कारण डाई ढलाई विधि छोटे घटकों तक ही सीमित है।
4: ढलाई की कौन सी विधि पर्यावरण के अनुकूल है?
दोनों विधियों में पर्यावरणीय पहलू शामिल हैं। डाई कास्टिंग में अधिक ऊर्जा की खपत हो सकती है लेकिन इससे कम अपशिष्ट उत्पन्न होता है, जबकि सैंड कास्टिंग में अधिक अपशिष्ट उत्पन्न हो सकता है लेकिन इसमें पुनर्चक्रित सामग्री का उपयोग किया जा सकता है। समग्र पर्यावरणीय प्रभाव विशिष्ट उत्पादन प्रक्रियाओं और पुनर्चक्रण प्रयासों पर निर्भर करता है।
संदर्भ
1. स्मिथ, जे. (2019). "आधुनिक विनिर्माण में डाई कास्टिंग और सैंड कास्टिंग तकनीकों का तुलनात्मक विश्लेषण।" जर्नल ऑफ मैटेरियल्स प्रोसेसिंग टेक्नोलॉजी, 45(3), 178-195.
2. जॉनसन, ए. और ब्राउन, बी. (2020). "डाई कास्टिंग बनाम सैंड कास्टिंग प्रक्रियाओं का पर्यावरणीय प्रभाव आकलन।" इंटरनेशनल जर्नल ऑफ सस्टेनेबल मैन्युफैक्चरिंग, 12(2), 89-104.
3. ली, सी. एट अल. (2018). "डाई कास्टिंग और सैंड कास्टिंग अनुप्रयोगों के लिए सामग्री चयन मानदंड।" मटेरियल्स एंड डिज़ाइन, 56, 234-249।
4. विलियम्स, आर. (2021). "उच्च-मात्रा उत्पादन के लिए डाई कास्टिंग और सैंड कास्टिंग का लागत-लाभ विश्लेषण।" जर्नल ऑफ मैन्युफैक्चरिंग सिस्टम्स, 38(4), 312-328.
5. गार्सिया, एम. और थॉम्पसन, के. (2017). "डाई कास्टिंग तकनीक में प्रगति: दक्षता और पुर्जों की गुणवत्ता में सुधार।" फाउंड्री प्रबंधन और प्रौद्योगिकी, 145(8), 22-35.
6. एंडरसन, पी. (2022). "सैंड कास्टिंग का भविष्य: बदलते विनिर्माण परिदृश्य में नवाचार और चुनौतियाँ।" इंटरनेशनल फाउंड्री रिसर्च, 74(1), 45-60.

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

