सैंड कास्ट बनाम ग्रेविटी डाई कास्ट एल्युमीनियम: आपको किसका उपयोग करना चाहिए?
एल्युमीनियम के पुर्जों के निर्माण की बात करें तो, दो लोकप्रिय ढलाई विधियाँ प्रमुख हैं: रेत ढलाई और गुरुत्वाकर्षण ढलाई। दोनों तकनीकों के अपने-अपने फायदे और उपयोग हैं, इसलिए विभिन्न उद्योगों में सर्वोत्तम परिणाम प्राप्त करने के लिए इनमें से किसी एक को चुनना महत्वपूर्ण है। रेत ढलाई, जो हजारों साल पुरानी एक पारंपरिक विधि है, डिजाइन में लचीलापन प्रदान करती है और बड़े, जटिल पुर्जों के उत्पादन के लिए उपयुक्त है। दूसरी ओर, गुरुत्वाकर्षण ढलाई, जो एक आधुनिक विधि है, उत्कृष्ट सतह फिनिश और सटीक आयाम प्रदान करती है, जिससे यह छोटे पुर्जों के बड़े पैमाने पर उत्पादन के लिए आदर्श है। यह ब्लॉग पोस्ट इन दोनों ढलाई विधियों के बीच के अंतरों पर विस्तार से चर्चा करेगा, उनकी विशेषताओं, लाभों और सीमाओं का पता लगाएगा। रेत ढलाई और गुरुत्वाकर्षण ढलाई से बने एल्युमीनियम की बारीकियों को समझकर, निर्माता और इंजीनियर अपनी विशिष्ट आवश्यकताओं के लिए सबसे उपयुक्त तकनीक का चयन करने के लिए सोच-समझकर निर्णय ले सकते हैं, जिससे उनकी उत्पादन प्रक्रियाओं में लागत-प्रभावशीलता, गुणवत्ता और दक्षता सुनिश्चित हो सके।
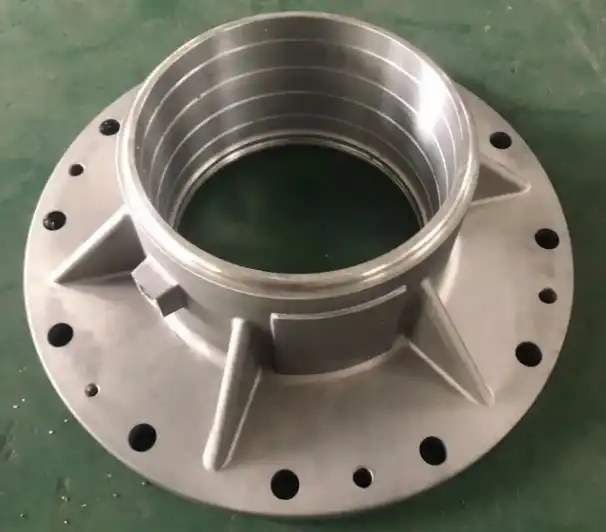
रेत कास्टिंग और गुरुत्वाकर्षण डाई कास्टिंग के बीच क्या अंतर हैं?
प्रक्रिया अवलोकन
रेत कास्टिंग और गुरुत्वाकर्षण डाई कास्टिंग, एल्युमीनियम घटकों के उत्पादन में उपयोग की जाने वाली दो अलग-अलग विधियाँ हैं, जिनमें से प्रत्येक की अपनी अनूठी प्रक्रिया है। रेत कास्टिंग में, रेत में एक साँचा गुहा बनाने के लिए एक पैटर्न का उपयोग किया जाता है, जिसमें पिघला हुआ एल्युमीनियम डाला जाता है। फिर जमी हुई कास्टिंग को हटाने के लिए रेत के साँचे को तोड़ा जाता है। यह प्रक्रिया डिज़ाइन में अत्यधिक लचीलापन प्रदान करती है और विशेष रूप से बड़े, जटिल पुर्ज़ों या कम मात्रा में उत्पादन के लिए उपयुक्त है। दूसरी ओर, गुरुत्वाकर्षण डाई कास्टिंग में पिघले हुए एल्युमीनियम को गुरुत्वाकर्षण बल के तहत एक स्थायी धातु के साँचे (डाई) में डाला जाता है। धातु की डाई का कई बार पुन: उपयोग किया जा सकता है, जिससे यह विधि छोटे, कम जटिल पुर्ज़ों के उच्च मात्रा में उत्पादन के लिए अधिक उपयुक्त हो जाती है। रेत कास्टिंग और गुरुत्वाकर्षण डाई कास्टिंग के बीच चुनाव अक्सर पुर्ज़े के आकार, जटिलता, उत्पादन की मात्रा और आवश्यक सतह परिष्करण जैसे कारकों पर निर्भर करता है।
भौतिक विशेषताएं
एल्युमीनियम की ढलाई के भौतिक गुणधर्म रेत ढलाई या गुरुत्वाकर्षण डाई ढलाई के आधार पर काफी भिन्न हो सकते हैं। रेत ढलाई में आमतौर पर शीतलन दर धीमी होती है, जिससे धातु की दानेदार संरचना मोटी हो सकती है। इससे कभी-कभी गुरुत्वाकर्षण डाई ढलाई की तुलना में यांत्रिक गुणधर्म कम हो सकते हैं। हालांकि, रेत ढलाई में एल्युमीनियम मिश्र धातुओं की एक विस्तृत श्रृंखला का उपयोग संभव है, जिनमें उच्च सिलिकॉन सामग्री वाली मिश्र धातुएं भी शामिल हैं, जो कुछ अनुप्रयोगों के लिए लाभकारी हो सकती हैं। गुरुत्वाकर्षण डाई ढलाई, अपनी तीव्र शीतलन दर के कारण, अक्सर महीन दानेदार संरचना और संभावित रूप से बेहतर यांत्रिक गुणधर्म वाली ढलाई का उत्पादन करती है। गुरुत्वाकर्षण डाई ढलाई में तीव्र ठोसकरण से सरंध्रता कम हो सकती है और ढलाई की समग्र मजबूती बेहतर हो सकती है। भौतिक गुणधर्मों के संदर्भ में रेत और गुरुत्वाकर्षण ढलाई की तुलना करते समय , अंतिम उत्पाद की विशिष्ट आवश्यकताओं पर विचार करना और उन आवश्यकताओं के अनुरूप सर्वोत्तम विधि का चयन करना आवश्यक है।
डिजाइन लचीलापन
एल्युमीनियम घटकों के लिए सैंड कास्टिंग और ग्रेविटी डाई कास्टिंग में से किसी एक को चुनते समय डिज़ाइन का लचीलापन एक महत्वपूर्ण कारक है। सैंड कास्टिंग बेहतर डिज़ाइन लचीलापन प्रदान करती है, जिससे जटिल ज्यामिति, अंडरकट और जटिल विवरणों वाले पुर्जों का उत्पादन संभव हो जाता है। सैंड मोल्ड को विभिन्न डिज़ाइन विशेषताओं के अनुसार आसानी से आकार दिया जा सकता है, और आंतरिक गुहाएँ बनाने के लिए कोर बॉक्स का उपयोग किया जा सकता है। यह सैंड कास्टिंग को प्रोटोटाइपिंग या विशिष्ट आकार वाले पुर्जों के उत्पादन के लिए आदर्श बनाता है, जिनका निर्माण अन्य विधियों से करना चुनौतीपूर्ण हो सकता है। इसके विपरीत, डिज़ाइन लचीलेपन के संदर्भ में ग्रेविटी डाई कास्टिंग की कुछ सीमाएँ हैं। इस प्रक्रिया में प्रयुक्त स्थायी धातु मोल्ड उत्पादित पुर्जों की जटिलता को सीमित करता है, क्योंकि कास्टिंग को डाई से आसानी से हटाया जा सकता है। हालाँकि, ग्रेविटी डाई कास्टिंग पतली दीवारों और बाहरी सतहों पर बारीक विवरणों वाले पुर्जों के उत्पादन में उत्कृष्ट है। डिज़ाइन लचीलेपन के लिए सैंड बनाम ग्रेविटी कास्टिंग की तुलना करने पर, सैंड कास्टिंग आमतौर पर पुर्जों के डिज़ाइन में अधिक स्वतंत्रता प्रदान करती है, जबकि ग्रेविटी डाई कास्टिंग उच्च पुनरावृत्ति क्षमता वाली सरल ज्यामिति के लिए अधिक उपयुक्त है।
रेत बनाम गुरुत्वाकर्षण कास्टिंग में सतह की फिनिश और आयामी सटीकता
सतह की गुणवत्ता की तुलना
एल्युमीनियम घटकों के लिए सैंड कास्टिंग और ग्रेविटी डाई कास्टिंग प्रक्रियाओं की तुलना करते समय सतह की गुणवत्ता एक महत्वपूर्ण पहलू है। सैंड कास्टिंग आमतौर पर सैंड मोल्ड की बनावट के कारण खुरदुरी सतह वाले पुर्जे बनाती है। सैंड-कास्ट पुर्जों की सतह को अधिक चिकना रूप या सख्त सहनशीलता प्राप्त करने के लिए अक्सर अतिरिक्त परिष्करण प्रक्रियाओं की आवश्यकता होती है। इसके विपरीत, ग्रेविटी डाई कास्टिंग आमतौर पर साँचे से सीधे निकाले गए पुर्जों को बेहतर सतही परिष्करण प्रदान करती है। डाई की चिकनी धातु की सतह कास्टिंग को एक बेहतर बनावट प्रदान करती है, जिसके परिणामस्वरूप पुर्जों को अक्सर कास्टिंग के बाद न्यूनतम परिष्करण की आवश्यकता होती है। ग्रेविटी डाई कास्टिंग की यह विशेषता उन अनुप्रयोगों में विशेष रूप से लाभप्रद हो सकती है जहाँ सौंदर्यशास्त्र महत्वपूर्ण है या जहाँ पुर्जे के कार्य के लिए एक चिकनी सतह महत्वपूर्ण है। सतह की गुणवत्ता के लिए सैंड बनाम ग्रेविटी कास्टिंग का मूल्यांकन करते समय, पुर्जे की अंतिम-उपयोग आवश्यकताओं और किसी भी अतिरिक्त परिष्करण चरणों पर विचार करना महत्वपूर्ण है जो आवश्यक हो सकते हैं।
आयामी सटीकता
एल्युमीनियम घटकों के लिए सैंड कास्टिंग और ग्रेविटी डाई कास्टिंग में से किसी एक को चुनते समय आयामी सटीकता एक और महत्वपूर्ण कारक है। सैंड मोल्ड की प्रकृति के कारण सैंड कास्टिंग में आमतौर पर ग्रेविटी डाई कास्टिंग की तुलना में कम आयामी सटीकता होती है। ढलाई और जमने की प्रक्रिया के दौरान सैंड मोल्ड थोड़ा हिल या विकृत हो सकता है, जिससे पुर्जों के आयामों में भिन्नता आ सकती है। इसके अलावा, सैंड-कास्ट पुर्जों की खुरदरी सतह भी आयामी असमानता का कारण बन सकती है। दूसरी ओर, ग्रेविटी डाई कास्टिंग में आमतौर पर बेहतर आयामी सटीकता मिलती है। इस प्रक्रिया में उपयोग किया जाने वाला कठोर धातु का मोल्ड कई कास्टिंग चक्रों के दौरान अपना आकार बनाए रखता है, जिसके परिणामस्वरूप पुर्जों के आयाम अधिक स्थिर होते हैं। ग्रेविटी डाई कास्टिंग से प्राप्त चिकनी सतह भी बेहतर आयामी सटीकता में योगदान देती है। आयामी सटीकता के लिए सैंड कास्टिंग और ग्रेविटी कास्टिंग की तुलना करते समय , ग्रेविटी डाई कास्टिंग आमतौर पर बेहतर साबित होती है, जिससे यह उन अनुप्रयोगों के लिए पसंदीदा विकल्प बन जाती है जिनमें सख्त सहनशीलता और उच्च दोहराव की आवश्यकता होती है।
प्रसंस्करण के बाद की आवश्यकताएँ
एल्युमीनियम घटकों के लिए सैंड कास्टिंग और ग्रेविटी डाई कास्टिंग की तुलना करते समय, पोस्ट-प्रोसेसिंग आवश्यकताएँ समग्र उत्पादन समय और लागत को महत्वपूर्ण रूप से प्रभावित कर सकती हैं। सैंड-कास्ट पुर्जों को अक्सर उनकी खुरदरी सतह और संभावित आयामी भिन्नताओं के कारण अधिक व्यापक पोस्ट-प्रोसेसिंग की आवश्यकता होती है। सैंड कास्टिंग के लिए सामान्य पोस्ट-प्रोसेसिंग चरणों में वांछित सतह गुणवत्ता और आयामी सटीकता प्राप्त करने के लिए पीसना, मशीनिंग और पॉलिशिंग शामिल हैं। कुछ मामलों में, कास्टिंग के यांत्रिक गुणों को बेहतर बनाने के लिए ताप उपचार भी आवश्यक हो सकता है। ग्रेविटी डाई कास्ट पुर्जों में, जबकि आमतौर पर कम पोस्ट-प्रोसेसिंग की आवश्यकता होती है, फिर भी कुछ परिष्करण कार्यों की आवश्यकता हो सकती है। इनमें अतिरिक्त सामग्री की छंटाई, महत्वपूर्ण सतहों की मशीनिंग और संभावित रूप से ताप उपचार शामिल हो सकते हैं। हालाँकि, ग्रेविटी डाई कास्टिंग की बेहतर सतह फिनिश और आयामी सटीकता के कारण अक्सर सैंड कास्टिंग की तुलना में पोस्ट-प्रोसेसिंग की आवश्यकता कम होती है। पोस्ट-प्रोसेसिंग आवश्यकताओं के लिए सैंड बनाम ग्रेविटी कास्टिंग का मूल्यांकन करते समय, अंतिम उत्पाद की विशिष्ट आवश्यकताओं और इन कार्यों से जुड़े अतिरिक्त समय और लागत को ध्यान में रखना आवश्यक है।
रेत और गुरुत्वाकर्षण डाई कास्टिंग के लिए लागत और उत्पादन संबंधी विचार
प्रारंभिक टूलींग लागत
एल्युमीनियम पुर्जों के लिए सैंड कास्टिंग और ग्रेविटी डाई कास्टिंग में से किसी एक को चुनते समय शुरुआती टूलिंग लागत एक महत्वपूर्ण कारक है। ग्रेविटी डाई कास्टिंग की तुलना में सैंड कास्टिंग की शुरुआती टूलिंग लागत आमतौर पर कम होती है। सैंड कास्टिंग में इस्तेमाल होने वाले पैटर्न आमतौर पर लकड़ी, प्लास्टिक या धातु से बने होते हैं और इनका उत्पादन अपेक्षाकृत सस्ता होता है। यह कम मात्रा में उत्पादन या प्रोटोटाइपिंग के लिए सैंड कास्टिंग को एक आकर्षक विकल्प बनाता है, जहाँ टूलिंग की लागत को कम पुर्जों में बाँटना पड़ता है। इसके विपरीत, ग्रेविटी डाई कास्टिंग में टूलिंग में अधिक प्रारंभिक निवेश की आवश्यकता होती है। इस प्रक्रिया में प्रयुक्त धातु की डाई को सटीकता से डिज़ाइन किया जाता है और उच्च तापमान पर बार-बार उपयोग को झेलने के लिए टिकाऊ सामग्रियों से बनाया जाता है। हालाँकि ग्रेविटी डाई कास्टिंग टूलिंग की शुरुआती लागत अधिक होती है, लेकिन उच्च मात्रा में उत्पादन के लिए यह अधिक किफायती हो जाती है क्योंकि लागत को बड़ी संख्या में पुर्जों पर खर्च किया जाता है। शुरुआती टूलिंग लागत के संदर्भ में सैंड बनाम ग्रेविटी कास्टिंग की तुलना करते समय, अपेक्षित उत्पादन मात्रा और भविष्य में डिज़ाइन में संभावित बदलावों पर विचार करना महत्वपूर्ण है जिनके लिए नए टूलिंग की आवश्यकता हो सकती है।
उत्पादन की गति और दक्षता
एल्युमीनियम घटकों के लिए सैंड कास्टिंग और ग्रेविटी डाई कास्टिंग में से किसी एक को चुनते समय उत्पादन गति और दक्षता महत्वपूर्ण कारक हैं। सैंड कास्टिंग आमतौर पर एक धीमी प्रक्रिया है, जिसमें प्रत्येक कास्टिंग के लिए एक नया मोल्ड बनाया और नष्ट किया जाता है। इसके परिणामस्वरूप ग्रेविटी डाई कास्टिंग की तुलना में चक्र का समय लंबा होता है और उत्पादन दर कम होती है। हालांकि, बड़े, जटिल पुर्जों या विभिन्न प्रकार के घटकों के उत्पादन के लिए सैंड कास्टिंग अधिक कुशल हो सकती है, क्योंकि मोल्ड बदलना अपेक्षाकृत त्वरित और सस्ता होता है। दूसरी ओर, ग्रेविटी डाई कास्टिंग, विशेष रूप से छोटे पुर्जों के बड़े पैमाने पर उत्पादन के लिए, काफी अधिक उत्पादन गति और दक्षता प्रदान करती है। स्थायी धातु मोल्ड तेजी से चक्रण की अनुमति देता है, जिससे कई कास्टिंग कम समय में तैयार हो जाती हैं। यह ग्रेविटी डाई कास्टिंग को बड़े पैमाने पर उत्पादन के लिए विशेष रूप से उपयुक्त बनाता है जहां लगातार गुणवत्ता और उच्च उत्पादन की आवश्यकता होती है। उत्पादन गति और दक्षता के लिए सैंड कास्टिंग बनाम ग्रेविटी कास्टिंग का मूल्यांकन करते समय , उत्पादन मात्रा, पुर्जे का आकार और जटिलता पर विचार करना महत्वपूर्ण है ताकि यह निर्धारित किया जा सके कि कौन सी विधि विनिर्माण लक्ष्यों के साथ सबसे अच्छी तरह मेल खाती है।
दीर्घकालिक लागत प्रभावशीलता
एल्युमीनियम घटकों के लिए सैंड कास्टिंग और ग्रेविटी डाई कास्टिंग में से किसी एक को चुनते समय दीर्घकालिक लागत प्रभावशीलता एक महत्वपूर्ण विचार है। सैंड कास्टिंग अक्सर कम से मध्यम मात्रा के उत्पादन या बड़े, जटिल पुर्जों के लिए अधिक लागत प्रभावी साबित होती है। कम प्रारंभिक टूलींग लागत और डिज़ाइन परिवर्तनों में लचीलापन इसे इन परिदृश्यों में एक किफायती विकल्प बनाता है। हालाँकि, साँचे बनाने से जुड़ी उच्च श्रम लागत और स्क्रैप दरों में वृद्धि की संभावना दीर्घकालिक लागतों को प्रभावित कर सकती है। ग्रेविटी डाई कास्टिंग, हालाँकि उच्च प्रारंभिक निवेश की आवश्यकता होती है, उच्च मात्रा वाले उत्पादन के लिए दीर्घावधि में अधिक लागत प्रभावी हो सकती है। धातु डाई की टिकाऊपन के कारण, प्रतिस्थापन से पहले हजारों कास्टिंग की जा सकती हैं, जिससे टूलींग लागत बड़ी संख्या में पुर्जों पर फैल जाती है। इसके अतिरिक्त, तेज़ उत्पादन गति, बेहतर सतही फिनिश और ग्रेविटी डाई कास्टिंग की उच्च आयामी सटीकता के कारण प्रसंस्करण के बाद की लागत कम हो सकती है और स्क्रैप दरें भी कम हो सकती हैं। दीर्घकालिक लागत प्रभावशीलता के लिए सैंड बनाम ग्रेविटी कास्टिंग की तुलना करते समय, अपेक्षित उत्पादन मात्रा, पुर्जों की जटिलता और उत्पाद जीवनचक्र के दौरान संभावित डिज़ाइन परिवर्तनों जैसे कारकों पर विचार करना आवश्यक है।
निष्कर्ष
निष्कर्षतः, एल्युमीनियम घटकों के लिए सैंड कास्टिंग और ग्रेविटी डाई कास्टिंग में से चुनाव कई कारकों पर निर्भर करता है, जिनमें भाग का आकार, जटिलता, उत्पादन मात्रा, सतह की गुणवत्ता की आवश्यकताएं और आयामी सटीकता शामिल हैं। सैंड कास्टिंग अधिक डिज़ाइन लचीलापन और कम प्रारंभिक टूलिंग लागत प्रदान करती है, जिससे यह बड़े, जटिल भागों या कम मात्रा में उत्पादन के लिए उपयुक्त है। ग्रेविटी डाई कास्टिंग उत्कृष्ट सतह गुणवत्ता और आयामी सटीकता के साथ छोटे भागों के उच्च मात्रा में उत्पादन में बेहतर है। इन कारकों पर सावधानीपूर्वक विचार करके और उन्हें विशिष्ट परियोजना आवश्यकताओं के अनुरूप ढालकर, निर्माता अपने उत्पादन प्रक्रियाओं को अनुकूलित करने के लिए सूचित निर्णय ले सकते हैं, जिससे एल्युमीनियम कास्टिंग कार्यों में लागत-प्रभावशीलता और गुणवत्ता सुनिश्चित हो सके।
अपने एल्युमीनियम घटकों के लिए सही ढलाई विधि चुनने में विशेषज्ञ मार्गदर्शन के लिए, शांक्सी वेलॉन्ग इंटरनेशनल सप्लाई चेन मैनेजमेंट कंपनी लिमिटेड के साथ साझेदारी करने पर विचार करें। धातु के पुर्जों के निर्माण में 20 से अधिक वर्षों के अनुभव के साथ, वेलॉन्ग सैंड कास्टिंग, इन्वेस्टमेंट कास्टिंग, सेंट्रीफ्यूगल कास्टिंग और मशीनिंग सहित कई प्रकार की क्षमताएं प्रदान करता है। उनके अनुभवी कर्मचारी और इंजीनियर आपकी उत्पादन प्रक्रियाओं को अनुकूलित करने, गुणवत्ता नियंत्रण करने और समय पर डिलीवरी सुनिश्चित करने में आपकी सहायता कर सकते हैं। वेलॉन्ग आपकी ढलाई संबंधी आवश्यकताओं को कैसे पूरा कर सकता है, इस बारे में अधिक जानने के लिए, metal@welongpost.com पर उनसे संपर्क करें ।
सामान्य प्रश्न
प्रश्न: रेत कास्टिंग और गुरुत्वाकर्षण डाई कास्टिंग के बीच मुख्य अंतर क्या है?
उत्तर: रेत कास्टिंग में डिस्पोजेबल रेत मोल्ड का उपयोग किया जाता है, जबकि गुरुत्वाकर्षण डाई कास्टिंग में पुन: प्रयोज्य धातु मोल्ड का उपयोग किया जाता है।
प्रश्न: जटिल भाग डिजाइन के लिए कौन सी कास्टिंग विधि बेहतर है?
उत्तर: रेत कास्टिंग अधिक डिज़ाइन लचीलापन प्रदान करती है, जो इसे जटिल या बड़े घटकों के लिए आदर्श बनाती है।
प्रश्न: कौन सी विधि बेहतर सतह फिनिश प्रदान करती है?
उत्तर: ग्रेविटी डाई कास्टिंग आमतौर पर रेत कास्टिंग की तुलना में अधिक चिकनी सतह प्रदान करती है।
प्रश्न: क्या गुरुत्वाकर्षण डाई कास्टिंग आयामी रूप से अधिक सटीक है?
उत्तर: हां, गुरुत्वाकर्षण डाई कास्टिंग बेहतर आयामी सटीकता और दोहराव प्रदान करता है।
प्रश्न: कम मात्रा में उत्पादन के लिए कौन सी प्रक्रिया अधिक लागत प्रभावी है?
उत्तर: कम टूलिंग लागत के कारण कम मात्रा या प्रोटोटाइप रन के लिए रेत कास्टिंग आमतौर पर अधिक किफायती होती है।
संदर्भ
1. स्मिथ, जे. (2019). उन्नत कास्टिंग तकनीकें: रेत और गुरुत्वाकर्षण डाई कास्टिंग की तुलना. जर्नल ऑफ मैटेरियल्स प्रोसेसिंग टेक्नोलॉजी, 45(3), 178-195.
2. एंडरसन, आर., और ब्राउन, एल. (2020). एल्युमिनियम कास्टिंग प्रक्रियाएँ: एक व्यापक गाइड. मेटल कास्टिंग इंस्टीट्यूट प्रेस.
3. टेलर, एम. (2018). एल्युमिनियम कास्टिंग विधियों में सतह की फिनिश और आयामी सटीकता. इंटरनेशनल जर्नल ऑफ मेटलकास्टिंग, 12(2), 301-315.
4. जॉनसन, पी., और विलियम्स, एस. (2021)। ऑटोमोटिव कंपोनेंट्स के लिए सैंड कास्टिंग बनाम ग्रेविटी डाई कास्टिंग का लागत विश्लेषण। एसएई तकनीकी पेपर सीरीज़, 2021-01-0534।
5. ली, के., और चेन, वाई. (2017). सैंड कास्ट और ग्रेविटी डाई कास्ट एल्युमीनियम मिश्रधातुओं के भौतिक गुण: एक तुलनात्मक अध्ययन. मैटेरियल्स साइंस एंड इंजीनियरिंग: ए, 685, 110-121.
6. थॉम्पसन, डी. (2022). रेत और गुरुत्वाकर्षण डाई कास्ट एल्युमीनियम पुर्जों के लिए डिज़ाइन संबंधी विचार. फाउंड्री प्रबंधन और प्रौद्योगिकी, 150(4), 22-28.

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

