रेत कास्टिंग के दो प्रकार क्या हैं
रेत ढलाई एक बहुमुखी और व्यापक रूप से उपयोग की जाने वाली निर्माण प्रक्रिया है जिसका प्रयोग सदियों से विभिन्न आकृतियों और आकारों के धातु घटकों के निर्माण के लिए किया जाता रहा है। इस विधि में पिघली हुई धातु को रेत के सांचे में डाला जाता है, जिसे ठंडा होने और जमने दिया जाता है। रेत का सांचा आमतौर पर रेत, मिट्टी और अन्य योजकों के मिश्रण से बना होता है जो पिघली हुई धातु के उच्च तापमान को सहन करने के लिए आवश्यक मजबूती और स्थिरता प्रदान करते हैं। रेत ढलाई विशेष रूप से जटिल आकृतियों के निर्माण के लिए उपयोगी है जिन्हें अन्य निर्माण तकनीकों से प्राप्त करना कठिन या असंभव होगा। रेत ढलाई के क्षेत्र में, उद्योग में दो प्रमुख प्रकार प्रचलित हैं: हरी रेत ढलाई और सूखी रेत ढलाई। इन दोनों विधियों की अपनी-अपनी अनूठी विशेषताएं, लाभ और अनुप्रयोग हैं, जो उन्हें विभिन्न निर्माण आवश्यकताओं के लिए उपयुक्त बनाते हैं। इन दोनों प्रकार की रेत ढलाई के बीच के अंतर को समझना इंजीनियरों, निर्माताओं और धातु घटकों के उत्पादन में शामिल किसी भी व्यक्ति के लिए महत्वपूर्ण है।
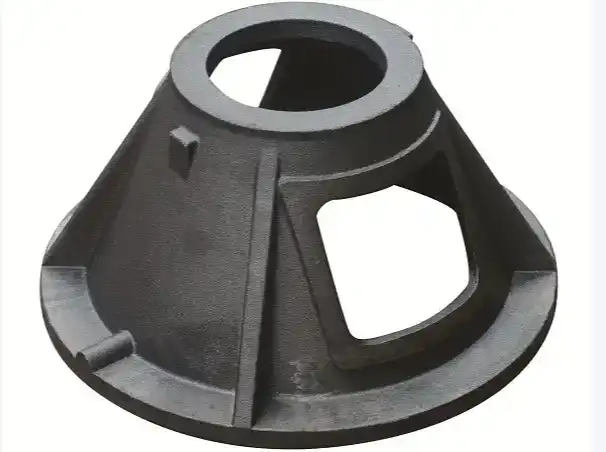
ग्रीन सैंड कास्टिंग और ड्राई सैंड कास्टिंग के बीच मुख्य अंतर क्या हैं?
रेत के साँचे की संरचना
रेत के साँचे की संरचना ग्रीन सैंड कास्टिंग और ड्राई सैंड कास्टिंग के बीच एक बुनियादी अंतर है। ग्रीन सैंड कास्टिंग में, साँचा सिलिका रेत, मिट्टी, पानी और अन्य योजकों के मिश्रण से बना होता है। इस मिश्रण को "हरा" कहा जाता है क्योंकि इसमें नमी होती है, जो इसे नम, लचीली स्थिरता प्रदान करती है। रेत में नमी की उपस्थिति जटिल आकृतियों के बेहतर संघनन और ढलाई की अनुमति देती है। दूसरी ओर, सूखी रेत कास्टिंग में रेत के मिश्रण का उपयोग किया जाता है जिसमें नमी नहीं होती है। इसके बजाय, रेत को रेजिन या सोडियम सिलिकेट जैसे कार्बनिक या अकार्बनिक बाइंडरों का उपयोग करके एक साथ जोड़ा जाता है। ये बाइंडर नमी की आवश्यकता के बिना साँचे को मजबूती और स्थिरता प्रदान करते हैं। सूखी रेत कास्टिंग में पानी की अनुपस्थिति उच्च तापमान प्रतिरोध और अंतिम कास्ट उत्पाद में बेहतर आयामी सटीकता की अनुमति देती है।
मोल्ड तैयार करने की प्रक्रिया
ग्रीन सैंड कास्टिंग और ड्राई सैंड कास्टिंग में मोल्ड तैयार करने की प्रक्रिया में काफी अंतर होता है। ग्रीन सैंड कास्टिंग में, मोल्ड कैविटी बनाने के लिए रेत के मिश्रण को एक पैटर्न के चारों ओर दबाकर कॉम्पैक्ट किया जाता है। यह प्रक्रिया आमतौर पर यांत्रिक या वायवीय संघनन विधियों द्वारा की जाती है। मोल्ड को संघनन के तुरंत बाद उपयोग में लाया जा सकता है, क्योंकि नमी की मात्रा इसे अपना आकार बनाए रखने में सक्षम बनाती है। ड्राई सैंड कास्टिंग में , मोल्ड तैयार करने में रेत को बाइंडर के साथ मिलाना और फिर उसे पैटर्न के चारों ओर पैक करना शामिल है। प्रारंभिक आकार देने के बाद, बाइंडर को सेट करने और मोल्ड की मजबूती बढ़ाने के लिए मोल्ड को आमतौर पर बेक या क्यूर किया जाता है। यह क्यूरिंग प्रक्रिया मोल्ड के आकार और जटिलता के आधार पर कई घंटे लग सकती है। क्यूरिंग के लिए आवश्यक अतिरिक्त समय ग्रीन सैंड कास्टिंग की तुलना में ड्राई सैंड कास्टिंग की मुख्य कमियों में से एक है।
कास्टिंग गुण और अनुप्रयोग
अंतिम कास्ट उत्पाद के गुण और उपयुक्त अनुप्रयोग ग्रीन सैंड कास्टिंग और ड्राई सैंड कास्टिंग के बीच भिन्न होते हैं। ग्रीन सैंड कास्टिंग अपनी बहुमुखी प्रतिभा के लिए जानी जाती है और इसका उपयोग छोटे ऑटोमोटिव भागों से लेकर बड़े मशीनरी घटकों तक, धातु के घटकों की एक श्रृंखला के उत्पादन के लिए व्यापक रूप से किया जाता है। यह अपेक्षाकृत कम लागत और त्वरित मोल्ड तैयारी समय के कारण उच्च मात्रा में उत्पादन के लिए विशेष रूप से उपयुक्त है। हालाँकि, बहुत जटिल आकृतियों के लिए सतह की फिनिश और आयामी सटीकता के संदर्भ में ग्रीन सैंड कास्टिंग की सीमाएँ हो सकती हैं। दूसरी ओर, ड्राई सैंड कास्टिंग बेहतर सतह फिनिश और आयामी सटीकता प्रदान करती है, जो इसे सख्त सहनशीलता वाले जटिल भागों के उत्पादन के लिए आदर्श बनाती है। इसका उपयोग अक्सर बड़े घटकों या उच्च स्तर के विवरण की आवश्यकता वाले लोगों की कास्टिंग के लिए किया जाता है। सूखी रेत कास्टिंग उन सामग्रियों के लिए भी पसंद की जाती है जो नमी के साथ प्रतिक्रिया करती हैं, क्योंकि मोल्ड में पानी की अनुपस्थिति कास्टिंग के दौरान गैस गठन के कारण होने वाले दोषों के जोखिम को कम करती है।
हरी रेत और सूखी रेत कास्टिंग में ठोसीकरण प्रक्रिया किस प्रकार भिन्न होती है?
ऊष्मा स्थानांतरण विशेषताएँ
ठोसकरण प्रक्रिया के दौरान ऊष्मा स्थानांतरण विशेषताएँ ग्रीन सैंड और ड्राई सैंड कास्टिंग के बीच काफी भिन्न होती हैं। ग्रीन सैंड कास्टिंग में, रेत के साँचे में नमी की मात्रा ऊष्मा अपव्यय में महत्वपूर्ण भूमिका निभाती है। जैसे ही पिघली हुई धातु को साँचे में डाला जाता है, रेत में मौजूद पानी वाष्पित होने लगता है, जिससे धातु और रेत के बीच भाप की एक पतली परत बन जाती है। यह भाप की परत एक इन्सुलेटर के रूप में कार्य करती है, जो धातु से साँचे में ऊष्मा स्थानांतरण की दर को धीमा कर देती है। नतीजतन, ग्रीन सैंड कास्टिंग में आमतौर पर धीमी शीतलन दर होती है, जो कुछ सामग्रियों के लिए फायदेमंद हो सकती है जो तेजी से ठंडा होने के दौरान टूटने या विकृत होने की संभावना होती है। इसके विपरीत, सूखी रेत कास्टिंग नमी की अनुपस्थिति के कारण अलग-अलग ऊष्मा स्थानांतरण विशेषताएँ प्रदर्शित करती है। सूखी रेत के साँचे में ऊष्मा स्थानांतरण मुख्य रूप से चालन के माध्यम से होता है, जिसके परिणामस्वरूप ग्रीन सैंड कास्टिंग की तुलना में तेज़ शीतलन दर होती है। यह तेज़ शीतलन कास्ट उत्पाद में महीन दाने वाली संरचनाएँ पैदा कर सकता है, जो संभावित रूप से इसके यांत्रिक गुणों में सुधार कर सकता है।
ठोसीकरण के दौरान मोल्ड स्थिरता
ठोसकरण प्रक्रिया के दौरान सांचे की स्थिरता, ग्रीन सैंड और ड्राई सैंड कास्टिंग के बीच एक और महत्वपूर्ण अंतर है। ग्रीन सैंड कास्टिंग में, रेत में मौजूद नमी धातु के ठोस होने पर सांचे के आकार और मजबूती को बनाए रखने में मदद करती है। हालांकि, यदि पानी के वाष्पीकरण को ठीक से नियंत्रित न किया जाए, तो कभी-कभी इससे सांचे का क्षरण या सतह पर दोष उत्पन्न हो सकते हैं। इसके अलावा, ढले हुए उत्पाद में दोषों को रोकने के लिए वाष्पीकरण प्रक्रिया के दौरान उत्पन्न गैस को प्रभावी ढंग से बाहर निकालना आवश्यक है। दूसरी ओर, ड्राई सैंड कास्टिंग ठोसकरण के दौरान सांचे की अधिक स्थिरता प्रदान करती है। नमी की अनुपस्थिति और बाइंडर के उपयोग से सांचे की संरचना अधिक कठोर हो जाती है, जिससे ढलाई प्रक्रिया के दौरान क्षरण या विरूपण की संभावना कम हो जाती है। यह बढ़ी हुई स्थिरता ढले हुए उत्पाद के अंतिम आयामों और सतह की गुणवत्ता पर बेहतर नियंत्रण की अनुमति देती है, विशेष रूप से जटिल आकृतियों या बड़े घटकों के लिए।
शीतलन दर नियंत्रण और सूक्ष्म संरचना निर्माण
ग्रीन सैंड और ड्राई सैंड कास्टिंग के बीच कूलिंग दर को नियंत्रित करने और माइक्रोस्ट्रक्चर निर्माण को प्रभावित करने की क्षमता अलग-अलग होती है। ग्रीन सैंड कास्टिंग में, भाप परत का इन्सुलेटिंग प्रभाव कुछ हद तक प्राकृतिक कूलिंग दर नियंत्रण प्रदान करता है। यह उन सामग्रियों के लिए फायदेमंद हो सकता है जो धीमी कूलिंग से लाभान्वित होते हैं, क्योंकि यह अधिक समान ठोसकरण और कम आंतरिक तनाव की अनुमति देता है। हालांकि, नमी की मात्रा और मोल्ड कॉम्पैक्शन में भिन्नता के कारण ग्रीन सैंड कास्टिंग में कूलिंग दर का सटीक नियंत्रण चुनौतीपूर्ण हो सकता है। ड्राई सैंड कास्टिंग चिल, इंसुलेटिंग स्लीव्स या अन्य कूलिंग कंट्रोल विधियों के उपयोग के माध्यम से कूलिंग दर को नियंत्रित करने के लिए अधिक अवसर प्रदान करती है। नमी की अनुपस्थिति अधिक पूर्वानुमानित ताप हस्तांतरण की अनुमति देती है, जिससे निर्माता कास्ट उत्पाद में विशिष्ट माइक्रोस्ट्रक्चर या गुणों को प्राप्त करने के लिए कूलिंग प्रक्रिया को अनुकूलित करने में सक्षम होते हैं। नियंत्रण का यह स्तर विशेष रूप से मिश्र धातुओं की कास्टिंग करते समय फायदेमंद होता है, जिसके लिए इष्टतम यांत्रिक गुणों को प्राप्त करने के लिए ठोसकरण दरों के सावधानीपूर्वक प्रबंधन की आवश्यकता होती है।
हरी रेत और सूखी रेत कास्टिंग के लिए पर्यावरणीय विचार क्या हैं?
अपशिष्ट प्रबंधन और पुनर्चक्रण
ग्रीन सैंड और ड्राई सैंड कास्टिंग प्रक्रियाओं के बीच अपशिष्ट प्रबंधन और पुनर्चक्रण अभ्यास काफी भिन्न होते हैं। ग्रीन सैंड कास्टिंग में पुनर्चक्रण के मामले में एक फायदा है, क्योंकि रेत को आसानी से पुनः प्राप्त किया जा सकता है और कई बार फिर से इस्तेमाल किया जा सकता है। कास्टिंग के बाद, रेत को आम तौर पर किसी भी बड़े कण या अशुद्धियों को हटाने के लिए छान लिया जाता है, और फिर वांछित गुणों को बनाए रखने के लिए ताजा रेत और योजक के साथ मिलाया जाता है। यह पुनर्चक्रण प्रक्रिया अपशिष्ट को कम करने में मदद करती है और ग्रीन सैंड कास्टिंग के समग्र पर्यावरणीय प्रभाव को कम करती है। हालांकि, समय के साथ, जमा हुई जली हुई रेत और अन्य दूषित पदार्थों को निपटान या अधिक व्यापक उपचार की आवश्यकता हो सकती है। इसके विपरीत, सूखी रेत कास्टिंग पुनर्चक्रण के मामले में अधिक चुनौतियां पेश करती है। सूखी रेत के सांचों में उपयोग किए जाने वाले बाइंडर अक्सर रेत को प्रभावी ढंग से पुनः प्राप्त करना अधिक कठिन बना देते हैं। कुछ बाइंडरों को थर्मली पुनः प्राप्त किया जा सकता है, लेकिन इस प्रक्रिया के लिए अतिरिक्त ऊर्जा की आवश्यकता होती है और यह ग्रीन सैंड रीसाइक्लिंग जितनी कुशल नहीं हो सकती है। नतीजतन, सूखी रेत कास्टिंग अधिक अपशिष्ट रेत उत्पन्न कर सकती है जिसे निपटाने या वैकल्पिक उपयोग खोजने की आवश्यकता होती है, जैसे कि निर्माण सामग्री या भूनिर्माण अनुप्रयोगों में।
ऊर्जा खपत और उत्सर्जन
ग्रीन सैंड और ड्राई सैंड कास्टिंग दोनों के लिए ऊर्जा खपत और उत्सर्जन महत्वपूर्ण पर्यावरणीय पहलू हैं। ग्रीन सैंड कास्टिंग में आमतौर पर ड्राई सैंड कास्टिंग की तुलना में कम ऊर्जा की आवश्यकता होती है । ग्रीन सैंड कास्टिंग के लिए मोल्ड तैयार करने की प्रक्रिया अपेक्षाकृत सरल है और इसमें अतिरिक्त हीटिंग या क्योरिंग चरणों की आवश्यकता नहीं होती है। इससे ऊर्जा की खपत कम होती है और मोल्ड बनाने की प्रक्रिया से जुड़े ग्रीनहाउस गैस उत्सर्जन में कमी आती है। हालांकि, ग्रीन सैंड मोल्ड में नमी की मात्रा कास्टिंग के दौरान गैस उत्पादन को बढ़ा सकती है, जिसके लिए बेहतर वेंटिलेशन सिस्टम की आवश्यकता हो सकती है। दूसरी ओर, ड्राई सैंड कास्टिंग में मोल्ड को बेक करने या क्योरिंग करने की आवश्यकता के कारण आमतौर पर अधिक ऊर्जा की आवश्यकता होती है। क्योरिंग प्रक्रिया में काफी ऊर्जा की खपत हो सकती है, खासकर बड़े मोल्ड या उच्च मात्रा में उत्पादन के लिए। हालांकि, ड्राई सैंड कास्टिंग वास्तविक कास्टिंग प्रक्रिया के दौरान उत्सर्जन को कम करने के मामले में लाभ प्रदान कर सकती है, क्योंकि नमी के वाष्पीकरण से गैस का उत्पादन कम होता है। पर्यावरणीय प्रभाव के संदर्भ में ग्रीन सैंड और ड्राई सैंड कास्टिंग के बीच चुनाव अक्सर विशिष्ट उत्पादन आवश्यकताओं, संचालन के पैमाने और उपलब्ध ऊर्जा स्रोतों पर निर्भर करता है।
स्वास्थ्य और सुरक्षा के विचार
स्वास्थ्य और सुरक्षा संबंधी विचार ग्रीन सैंड और ड्राई सैंड कास्टिंग दोनों प्रक्रियाओं के महत्वपूर्ण पहलू हैं। ग्रीन सैंड कास्टिंग नमी की मात्रा और हवा में मौजूद कणों से संबंधित कुछ अनूठी चुनौतियाँ प्रस्तुत करती है। रेत में नमी की मौजूदगी अधिक आर्द्र कार्य वातावरण बना सकती है, जिसके लिए कार्यकर्ता के आराम को सुनिश्चित करने और मोल्ड के विकास को रोकने के लिए अतिरिक्त वेंटिलेशन और जलवायु नियंत्रण उपायों की आवश्यकता हो सकती है। इसके अतिरिक्त, ग्रीन सैंड को संभालने और मिलाने से धूल के कण उत्पन्न हो सकते हैं, जो उचित व्यक्तिगत सुरक्षा उपकरण (PPE) का उपयोग न किए जाने पर श्वसन जोखिम पैदा कर सकते हैं। ड्राई सैंड कास्टिंग, नमी से संबंधित मुद्दों को खत्म करते हुए, बाइंडर और क्योरिंग एजेंट से रासायनिक जोखिम से संबंधित चिंताओं को पेश करती है। ड्राई सैंड कास्टिंग में उपयोग किए जाने वाले कुछ बाइंडर क्योरिंग प्रक्रिया के दौरान वाष्पशील कार्बनिक यौगिक (VOC) या अन्य संभावित हानिकारक पदार्थ उत्सर्जित कर सकते हैं। इसके लिए उचित वेंटिलेशन सिस्टम और कार्यकर्ता सुरक्षा उपायों की आवश्यकता होती है। ग्रीन सैंड और ड्राई सैंड कास्टिंग दोनों में सुरक्षा प्रोटोकॉल पर सावधानीपूर्वक ध्यान देने की आवश्यकता होती है, खासकर पिघली हुई धातु को संभालते समय और भारी मशीनरी का संचालन करते समय। दोनों कास्टिंग प्रक्रियाओं में जोखिम को कम करने के लिए उचित प्रशिक्षण, PPE और सुरक्षा दिशानिर्देशों का पालन आवश्यक है।
निष्कर्ष
ग्रीन सैंड कास्टिंग और ड्राई सैंड कास्टिंग, सैंड कास्टिंग प्रक्रियाओं के दो मूलभूत प्रकार हैं, जिनमें से प्रत्येक की अपनी अनूठी विशेषताएं और अनुप्रयोग हैं। ग्रीन सैंड कास्टिंग बहुमुखी प्रतिभा, लागत-प्रभावशीलता और पुनर्चक्रण में आसानी प्रदान करती है, जिससे यह विभिन्न प्रकार के घटकों के उच्च मात्रा में उत्पादन के लिए उपयुक्त है। ड्राई सैंड कास्टिंग, हालांकि अधिक ऊर्जा खपत वाली और पुनर्चक्रण में चुनौतीपूर्ण है, बेहतर आयामी सटीकता और सतह की फिनिश प्रदान करती है, जिससे यह जटिल या बड़े भागों के लिए आदर्श है। दोनों विधियों में अपशिष्ट प्रबंधन से लेकर ऊर्जा खपत और श्रमिक सुरक्षा तक, पर्यावरणीय पहलू शामिल हैं। ग्रीन सैंड और ड्राई सैंड कास्टिंग के बीच चुनाव उत्पादन मात्रा, भाग की जटिलता, सामग्री के गुण और पर्यावरणीय बाधाओं जैसे कारकों पर निर्भर करता है। इन अंतरों को समझने से निर्माताओं को अपनी विशिष्ट आवश्यकताओं के लिए सबसे उपयुक्त कास्टिंग विधि का चयन करने में मदद मिलती है, जिससे प्रदर्शन, लागत और पर्यावरणीय प्रभाव के बीच संतुलन बना रहता है।
चाइना वेलॉन्ग की स्थापना 2001 में हुई थी। यह ISO 9001:2015 और API-7-1 गुणवत्ता प्रणाली द्वारा प्रमाणित है और विभिन्न उद्योगों में उपयोग होने वाले अनुकूलित धातु पुर्जों के विकास और आपूर्ति के लिए समर्पित है। वेलॉन्ग की मुख्य क्षमताएं फोर्जिंग, सैंड कास्टिंग, इन्वेस्टमेंट कास्टिंग, सेंट्रीफ्यूगल कास्टिंग और मशीनिंग हैं। हमारे पास अनुभवी कर्मचारी और इंजीनियर हैं जो उत्पादन प्रक्रियाओं में सुधार और आधुनिकीकरण करके लागत बचाने में आपकी सहायता कर सकते हैं। हम उत्पादन के दौरान गुणवत्ता नियंत्रण, उत्पादों का निरीक्षण और डिलीवरी समय की निगरानी में भी आपकी सहायता कर सकते हैं। यदि आप इस प्रकार के तेल क्षेत्र उत्पादों के बारे में अधिक जानना चाहते हैं, तो metal@welongpost.com पर हमसे संपर्क करें ।
संदर्भ
1. ब्राउन, जे.आर. (2000). फ़ोसेको फ़ेरस फ़ाउंड्रीमैन हैंडबुक. बटरवर्थ-हेनमैन.
2. बीली, पी. (2001). फाउंड्री टेक्नोलॉजी. बटरवर्थ-हेनमैन.
3. कैम्पबेल, जे. (2011)। संपूर्ण कास्टिंग हैंडबुक: धातु कास्टिंग प्रक्रियाएँ, धातुकर्म, तकनीक और डिज़ाइन। बटरवर्थ-हेनमैन।
4. ग्रूवर, एम.पी. (2010)। आधुनिक विनिर्माण के मूल सिद्धांत: सामग्री, प्रक्रियाएँ और प्रणालियाँ। जॉन विले एंड संस।
5. अमेरिकन फाउंड्री सोसाइटी। (2015)। मोल्ड और कोर टेस्ट हैंडबुक। एएफएस।
6. शेय, जे.ए. (2000). विनिर्माण प्रक्रियाओं का परिचय. मैकग्रॉ-हिल.

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

