धातु गढ़ने की प्रक्रिया में दरारें किस कारण से पड़ती हैं?
धातु निर्माण प्रक्रिया में दरारें पड़ना सबसे महंगी खामियों में से एक है, जो अक्सर किसी पुर्जे पर काफी समय और सामग्री खर्च होने के बाद ही सामने आती हैं। इस प्रक्रिया में दरारों के बनने के कारणों को समझने के लिए तापमान, सामग्री की गुणवत्ता, विरूपण रणनीति और डाई डिज़ाइन के बीच परस्पर क्रिया का अध्ययन करना आवश्यक है। यह लेख धातु निर्माण में दरारों के मुख्य कारणों का विश्लेषण करता है और उन्हें रोकने में सहायक प्रक्रिया नियंत्रणों की रूपरेखा प्रस्तुत करता है।
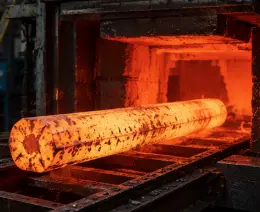
फोर्जिंग का तापमान दरार निर्माण को कैसे प्रभावित करता है?
अत्यधिक गर्मी और गर्म सांस फूलना
यदि किसी धातु के टुकड़े को उसके अनुमत तापमान से अधिक गर्म किया जाता है, तो 'हॉट शॉर्टनेस' नामक प्रक्रिया के कारण कणिका सीमाएँ कमजोर हो सकती हैं। इस प्रक्रिया में कम गलनांक वाले तत्व सीमाओं पर जमा हो जाते हैं और धातु की एकजुटता कम हो जाती है। यदि इस अवस्था में धातु को और अधिक विकृत किया जाता है, तो अक्सर सतह फट जाती है। धातु की फोर्जिंग प्रक्रिया के प्रत्येक चरण को सुरक्षित तापमान सीमा के भीतर बनाए रखने के लिए भट्टी का सटीक प्रबंधन आवश्यक है।
कम ताप और बढ़ा हुआ प्रवाह तनाव
तापमान घटने के साथ प्रवाह तनाव काफी बढ़ जाता है, और पदार्थ डाई कैविटी में सुचारू रूप से प्रवाहित होने के बजाय विरूपण का प्रतिरोध करने लगता है। इस अतिरिक्त प्रतिरोध के कारण आंतरिक तनाव का संकेंद्रण बढ़ जाता है, विशेष रूप से कोनों और पतले भागों में। परिणामस्वरूप, कम तापमान पर गढ़े गए बिलेट्स, मिश्र धातु संरचना के लिए उपयुक्त तापमान पर गढ़े गए बिलेट्स की तुलना में दरार पड़ने की अधिक संभावना रखते हैं।
वर्कपीस के आर-पार तापीय प्रवणता
असमान तापन से धातु के टुकड़े की सतह और आंतरिक भाग के तापमान में अंतर आ जाता है, जिससे विभिन्न क्षेत्रों में विरूपण की दर भिन्न-भिन्न होती है। इस अंतर के कारण आंतरिक तनाव उत्पन्न होता है, जो दबाव में काम किए जाने पर दरार के रूप में प्रकट हो सकता है। क्षेत्र-नियंत्रित और एकसमान तापन से धातु निर्माण प्रक्रिया के दौरान एकसमान तापीय परिस्थितियाँ सुनिश्चित करने में मदद मिलती है ।
सामग्री की गुणवत्ता, विरूपण और तनाव सांद्रता
कच्चे माल में समावेशन और पृथक्करण
धातु के टुकड़े में पहले से मौजूद कमजोर क्षेत्रों में अधात्विक अशुद्धियाँ, छिद्रण या ढलाई प्रक्रिया से विरासत में मिली रासायनिक पृथक्करण शामिल हैं। ये अशुद्धियाँ संपीडन और अपरूपण तनावों के तहत सूक्ष्म दरारों के प्रति संवेदनशील होती हैं, और सामग्री के और अधिक विकृत होने पर दरारें बाहर की ओर फैल सकती हैं। किसी भी भाग को धातु निर्माण प्रक्रिया में भेजने से पहले आने वाली सामग्री का सत्यापन एक महत्वपूर्ण सुरक्षा उपाय है।
एक ही पास में अत्यधिक तनाव
पहली फोर्जिंग प्रक्रिया में, अत्यधिक विरूपण के कारण वर्कपीस में तनाव का असमान वितरण होता है, और तनाव सामग्री की तन्यता की स्थानीय सीमा से अधिक हो जाता है। ज्यामितीय रूप से जटिल टुकड़ों में दरारें पड़ने का यह एक आम कारण है, जब पतली पसलियों या अचानक बदलाव वाले हिस्सों पर तनाव, भाग के द्रव्यमान के अनुपात से अधिक हो जाता है।
पूर्व प्रसंस्करण से अवशिष्ट तनाव
ठंडे तरीके से संसाधित, मशीनीकृत या अनुचित तरीके से ठंडा किए गए पदार्थ में अवशिष्ट आंतरिक तनाव हो सकता है, जो फोर्जिंग प्रक्रिया में भी बना रहता है। यह अवशिष्ट तनाव, निर्माण के अतिरिक्त तनाव के साथ मिलकर, कुछ क्षेत्रों को टूटने की सीमा से आगे ले जा सकता है। इसीलिए फोर्जिंग से पहले बिलेट के पूरे इतिहास को जानना महत्वपूर्ण है।
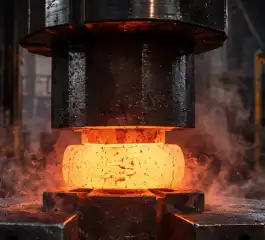
क्या खराब डाई डिजाइन और सामग्री प्रवाह के कारण फोर्जिंग में दरारें आ सकती हैं?
तीखे मोड़ और अचानक खंड परिवर्तन
तेज आंतरिक कोनों वाली गुहाओं या अनुप्रस्थ काट में तेजी से परिवर्तन होने पर तनाव सांद्रण बिंदु उत्पन्न होते हैं, जब धातु को प्रवाह की दिशा तेजी से बदलनी पड़ती है। ये ज्यामितीय विशेषताएं दरार पड़ने के सबसे आम कारणों में से एक हैं, और इसलिए इंजीनियर जहां भी पुर्जे का डिज़ाइन अनुमति देता है, वहां बड़े फ़िलेट और सहज संक्रमण का उपयोग करते हैं।
फ्लैश डिजाइन और सामग्री प्रवाह में त्रुटि
बंद डाई प्रक्रियाओं में , असंतुलित फ्लैश सामग्री के प्रवाह को बाधित कर सकता है, जिससे धातु गुहा को सुचारू रूप से भरने के बजाय मुड़ने या कतरने के लिए मजबूर हो जाती है। प्रवाह के इस बाधित पैटर्न के परिणामस्वरूप अक्सर विभाजन रेखाओं के पास ओवरलैप या दरारें उत्पन्न हो जाती हैं, जो धातु गढ़ाई प्रक्रिया के भीतर प्रत्येक भाग की ज्यामिति के अनुरूप सावधानीपूर्वक फ्लैश लैंड डिज़ाइन की आवश्यकता को रेखांकित करती हैं ।
घिसे हुए या गलत संरेखित डाई
वर्कपीस पर असमान दबाव, निर्धारित सीमा से अधिक घिसे हुए डाई या सेटअप के दौरान डाई के गलत संरेखण के कारण हो सकता है, जिसके परिणामस्वरूप कुछ स्थानों पर अत्यधिक दबाव पड़ता है। नियमित डाई निरीक्षण और रखरखाव कार्यक्रम, इस घिसाव को शुरू होने से पहले ही पकड़ लेते हैं, ताकि फर्श पर दोषपूर्ण, दरार-प्रवण टुकड़े बनने से रोका जा सके।
प्रक्रिया नियंत्रण धातु की ढलाई में दरारों को कैसे रोक सकता है?
वास्तविक समय तापमान की निगरानी
संपूर्ण फोर्जिंग प्रक्रिया में इन्फ्रारेड सेंसर और थर्मोकपल लगाकर , ऑपरेटर पुर्जे की गुणवत्ता को प्रभावित करने से पहले ही तापमान में अनियमितताओं का पता लगा सकते हैं। स्वचालित भट्टी संशोधनों के साथ वास्तविक समय की निगरानी यह सुनिश्चित करती है कि धातु फोर्जिंग प्रक्रिया से गुजरने वाले प्रत्येक बैच के लिए सामग्री लगातार अपने आदर्श निर्माण तापमान सीमा के भीतर बनी रहे।
आवक सामग्री प्रमाणीकरण और पता लगाने की क्षमता
प्रत्येक आने वाले बिलेट के लिए प्रमाणित मिल परीक्षण रिपोर्ट और बैच ट्रेसिबिलिटी की आवश्यकता यह सुनिश्चित करती है कि प्रेस तक सामग्री पहुंचने से पहले ही रासायनिक संरचना और स्वच्छता विनिर्देशों को पूरा करती है। गुणवत्ता नियंत्रण का यह प्रारंभिक चरण उत्पादन को प्रभावित करने से बहुत पहले ही दरारों के कई संभावित स्रोतों का पता लगा लेता है।
सिमुलेशन-आधारित डाई और पास डिज़ाइन
आज, फोर्जिंग सिमुलेशन सॉफ्टवेयर इंजीनियरों को किसी भी टूल स्टील को काटने से पहले तनाव वितरण, तापमान विकास और सामग्री प्रवाह का अनुकरण करने में सक्षम बनाता है। उच्च तनाव वाले क्षेत्रों की पहले से पहचान करके डाई के आकार और पास अनुक्रम को सक्रिय रूप से अनुकूलित किया जा सकता है, जिससे उत्पादन शुरू होने के बाद दरारें पड़ने का जोखिम काफी कम हो जाता है।
निष्कर्ष
धातु गढ़ाई प्रक्रिया में तापमान नियंत्रण, सामग्री की गुणवत्ता और डाई डिज़ाइन संबंधी समस्याओं के संयोजन के कारण ही गढ़ाई के दौरान दरारें उत्पन्न होती हैं । 2001 से, चाइना वेलॉन्ग ISO 9001:2015 प्रमाणित आपूर्तिकर्ता विकास, क्रय पर्यवेक्षण और गुणवत्ता नियंत्रण सेवाओं के माध्यम से वैश्विक निर्माताओं को इन कारकों को प्रबंधित करने में सहायता प्रदान कर रहा है और 20 वर्षों से 100 से अधिक ग्राहकों को सेवा दे रहा है। अपनी आने वाली सामग्री की गुणवत्ता को मजबूत करने और महंगी गढ़ाई संबंधी त्रुटियों को कम करने के लिए वेलॉन्ग के साथ साझेदारी करें।
सामान्य प्रश्न
प्रश्न 1: फोर्जिंग में दरारें पड़ने का सबसे आम कारण क्या है?
ए: अनुचित फोर्जिंग तापमान, चाहे वह बहुत अधिक हो या बहुत कम, सबसे आम कारणों में से एक है, क्योंकि यह सीधे अनाज की सीमा की ताकत और सामग्री प्रवाह व्यवहार को प्रभावित करता है।
प्रश्न 2: क्या उच्च गुणवत्ता वाले कच्चे माल में भी दरारें पड़ सकती हैं?
ए: हां, खराब डाई डिजाइन, अत्यधिक सिंगल-पास स्ट्रेन, या घिसे हुए टूलिंग के कारण दरारें पड़ सकती हैं, भले ही शुरुआती सामग्री विनिर्देशों को पूरा करती हो।
प्रश्न 3: कच्चे माल में अशुद्धियाँ दरार का कारण कैसे बन सकती हैं?
ए: समावेशन आंतरिक तनाव संकेंद्रक के रूप में कार्य करते हैं, जिससे कमजोर बिंदु बनते हैं जहां सूक्ष्म दरारें उत्पन्न हो सकती हैं और गढ़ाई के दबाव में फैल सकती हैं।
प्रश्न 4: क्या रखरखाव वास्तव में दरार बनने की प्रक्रिया को प्रभावित करता है?
ए: हां, घिसे हुए या गलत तरीके से लगे हुए डाई असमान दबाव डालते हैं, जिससे स्थानीय ओवरलोडिंग होती है जो दरार पड़ने के जोखिम को काफी बढ़ा देती है।
Q5: क्या फोर्जिंग सिमुलेशन सॉफ्टवेयर उत्पादन से पहले दरारों को रोकने में मदद कर सकता है?
ए: हां, सिमुलेशन उपकरण तनाव और तापमान वितरण को पहले से ही मॉडल करते हैं, जिससे इंजीनियरों को डाई डिजाइन और पास अनुक्रमण को सक्रिय रूप से समायोजित करने की अनुमति मिलती है।
वेलॉन्ग की सप्लाई चेन विशेषज्ञता के साथ फोर्जिंग दोषों को कम करें
धातु निर्माण प्रक्रिया में दरारें रोकने की शुरुआत विश्वसनीय, प्रमाणित सामग्री प्राप्त करने और पूरी उत्पादन श्रृंखला को समझने वाले आपूर्तिकर्ता के साथ साझेदारी करने से होती है। चाइना वेलॉन्ग के पास दो दशकों का अंतरराष्ट्रीय अनुभव, ISO 9001:2015 प्रमाणित गुणवत्ता नियंत्रण और AutoCAD, Pro-Engineering और SolidWorks का उपयोग करके इंजीनियरिंग सहायता उपलब्ध है, जिससे आपको दोषों को कम करने और उत्पादन बढ़ाने में मदद मिलती है। चाहे आपको ऑटोमोटिव, एयरोस्पेस या तेल ड्रिलिंग अनुप्रयोगों के लिए अनुकूलित फोर्ज्ड घटकों की आवश्यकता हो , हमारी टीम ड्राइंग से लेकर डिलीवरी तक आपकी परियोजना में सहयोग करने के लिए तैयार है। आज ही metal@welongpost.com पर हमसे संपर्क करें और वेलॉन्ग को अपने अगले उत्पादन चरण की सुरक्षा में मदद करने दें।
संदर्भ
1. अमेरिकन सोसाइटी फॉर मेटल्स (एएसएम इंटरनेशनल), मेटल्स हैंडबुक: फॉर्मिंग एंड फोर्जिंग, वॉल्यूम 14.
2. डायटर, जीई, मैकेनिकल मेटालर्जी, मैकग्रा-हिल एजुकेशन।
3. बायरर, टीजी, सेमियाटिन, एसएल, और वोलमर, डीसी, फोर्जिंग हैंडबुक, फोर्जिंग इंडस्ट्री एसोसिएशन।
4. अल्तान, टी., नगैले, जी., और शेन, जी., कोल्ड और हॉट फोर्जिंग: फंडामेंटल्स और एप्लीकेशन्स, एएसएम इंटरनेशनल।
5. कलपाकजियन, एस., और श्मिड, एस.आर., मैन्युफैक्चरिंग इंजीनियरिंग और टेक्नोलॉजी, पियर्सन एजुकेशन।
6. लैंग, के., हैंडबुक ऑफ मेटल फॉर्मिंग, सोसाइटी ऑफ मैन्युफैक्चरिंग इंजीनियर्स।

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

