स्टेबिलाइज़र रोल के घिसाव और स्थायित्व को कौन से कारक प्रभावित करते हैं?
स्टेबिलाइज़र रोल लगातार चलने वाली हॉट-डिप गैल्वनाइजिंग लाइनों में काम करता है, जो 450 डिग्री सेल्सियस से अधिक तापमान वाले पिघले हुए जस्ता में डूबी रहती हैं। यह एयर नाइफ द्वारा अंतिम कोटिंग प्रोफाइल लगाने से पहले स्टील स्ट्रिप को स्थिर रखता है। कोटिंग लाइन पर काम करने वाले कर्मचारियों के लिए सबसे मुश्किल समस्याओं में से एक है स्टेबिलाइज़र रोल का घिसना। यह यांत्रिक घर्षण, गर्म धातु में जंग और तापमान के दबाव के कारण होता है। स्टेबिलाइज़र रोल के खराब होने के कारणों और उन्हें लंबे समय तक टिकाऊ बनाने के उपायों को जानने से उत्पादन टीमों को अचानक होने वाले डाउनटाइम से बचने और ऑटोमोटिव और उपकरण उद्योगों में ग्राहकों द्वारा अपेक्षित एकसमान कोटिंग बनाए रखने में मदद मिलती है।
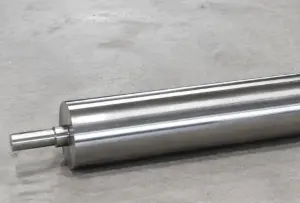
निरंतर प्रसंस्करण लाइनों में स्टेबलाइजर रोल के घिसने का कारण क्या है?
स्टेबलाइज़र रोल पर होने वाली टूट-फूट किसी एक कारण से नहीं होती। जस्ता युक्त घोल में कई विघटनकारी प्रक्रियाएं एक साथ काम करती हैं, और इनका कुल प्रभाव किसी एक प्रक्रिया के अकेले प्रभाव से कहीं अधिक तेजी से सामग्री के नुकसान को बढ़ाता है।
स्ट्रिप संपर्क से यांत्रिक घर्षण
स्टील की पट्टी स्टेबलाइज़र रोल के चारों ओर घूमती है और लगातार 200 मीटर प्रति मिनट तक की गति से कसकर खींची जाती है। प्रत्येक मीटर की प्रोसेसिंग से अत्यधिक घिसाव होता है। किसी भी प्रकार का प्रतिरोध असमान गति और सतह पर खरोंच का कारण बनता है क्योंकि स्टेबलाइज़र रोल किसी अलग मोटर ड्राइव के बजाय चलती हुई पट्टी के घर्षण से घूमता है। सूक्ष्म स्तर पर सामग्री का नुकसान, 350 से 500 घंटे के सामान्य परिचालन चक्र के दौरान मापी गई सतह क्षति में तब्दील हो जाता है। इससे रोल के लिए पट्टी के कंपन और आवरण की मोटाई को नियंत्रित करना कठिन हो जाता है।
पिघले हुए जस्ता का संक्षारण और अंतरधात्विक आक्रमण
जब स्टेबलाइज़र रोल को 450 से 480 डिग्री सेल्सियस तापमान पर पिघले हुए जस्ता में डुबोया जाता है, तो उस पर तीव्र तरल धातु संक्षारण होता है। ऐसा इसलिए होता है क्योंकि आधार सामग्री से लोहा टूटकर अंतरधात्विक यौगिक बनाता है जिससे सतह खुरदरी हो जाती है। जब घोल का रसायन वांछित एल्यूमीनियम स्तर से भिन्न होता है, तो जंग लगने की दर बढ़ जाती है क्योंकि एल्यूमीनियम लोहे को घुलने से रोकता है। एक अनियंत्रित घोल में रखा स्टेबलाइज़र रोल, नियंत्रित घोल में रखे रोल की तुलना में बहुत तेजी से अपनी सतह की अखंडता खो देता है। इसका अर्थ यह है कि रोल का संक्षारण प्रतिरोध ही मुख्य कारक है जो यह निर्धारित करता है कि इसे बदलने से पहले यह कितने अभियानों तक चलेगा।
स्टेबलाइज़र रोल की सेवा अवधि को प्रभावित करने वाले प्रमुख कारक
स्टेबलाइज़र रोल कितने समय तक सही ढंग से काम करता है, यह कई परिचालन कारकों पर निर्भर करता है। चूंकि ये कारक एक दूसरे को प्रभावित करते हैं, इसलिए किसी एक में सुधार करने से आमतौर पर अपेक्षित सेवा जीवन में वृद्धि नहीं होती है।
ऑपरेटिंग तापमान और थर्मल साइक्लिंग
स्टेबलाइज़र रोल अधिकांश संरचनात्मक इस्पातों के लिए क्रीप रेंज के करीब तापमान पर हमेशा तरल जस्ता के संपर्क में रहता है। उत्पादन के प्रत्येक पड़ाव पर, यह एक तापन-शीतलन चक्र से गुजरता है जिससे रोल बॉडी और बेयरिंग आर्म्स अलग-अलग दरों पर फैलते हैं। समय के साथ, ये ताप चक्र इंटरफेरेंस फिट्स को ढीला कर देते हैं और छोटे-छोटे छेद बना देते हैं जहाँ से जस्ता अंदर जा सकता है। इससे सतह के नीचे जंग लगना शुरू हो जाता है जो दिखाई नहीं देता। जब तापमान में बार-बार परिवर्तन होता है, तो स्टेबलाइज़र रोल का आंतरिक भाग स्थिर परिस्थितियों में चलने की तुलना में अधिक तेज़ी से क्षतिग्रस्त हो जाता है, और समय के साथ, थर्मल थकान अक्सर सतह के घिसाव के कारण बदलने की आवश्यकता से पहले ही रोल के उपयोगी जीवन के अंत का कारण बन जाती है।
लाइन की गति, स्ट्रिप तनाव और यांत्रिक भार
उच्च लाइन गति के कारण स्टेबलाइज़र रोल अधिक बार घूमता है, जिसका अर्थ है कि बेयरिंग प्रति अभियान अधिक चक्कर लगाते हैं और स्लीव तेजी से घिस जाते हैं। स्ट्रिप का तनाव स्ट्रिप और रोल की सतह के बीच संपर्क के दबाव को सीधे प्रभावित करता है। ऐसा इसलिए है क्योंकि अधिक तनाव इंटरफ़ेस को अधिक घर्षणयुक्त बनाता है। इन दोनों के संयुक्त प्रभाव से घिसाव का संबंध गैर-रेखीय हो जाता है, जहाँ किसी भी माप में मामूली बदलाव से मरम्मत का समय सामान्य से काफी कम हो जाता है। अपने सभी उत्पादों के लिए स्टेबलाइज़र रोल बदलने की योजना बनाते समय, विभिन्न ग्रेडों के प्रभारी उत्पादन टीमों को इन कुल लोडिंग अंतरों को ध्यान में रखना चाहिए।
सामग्री का चयन और सतह पर की जाने वाली परतें स्टेबलाइजर रोल की आयु को कैसे प्रभावित करती हैं?
कठोर परिस्थितियों में स्टेबलाइजर रोल कितनी अच्छी तरह काम करता है, यह इस्तेमाल की गई आधार धातु के प्रकार, इसे बनाने के तरीके, सुरक्षात्मक कोटिंग और बेयरिंग स्लीव्स के लिए इस्तेमाल की गई सामग्री पर निर्भर करता है।
आधार धातु की गुणवत्ता और अपकेंद्री ढलाई
उच्च गुणवत्ता वाले स्टेबलाइज़र रोल 316L या 317L जैसे बेहद शुद्ध ऑस्टेनिटिक स्टेनलेस स्टील से बनाए जाते हैं। इन स्टील्स को इसलिए चुना जाता है क्योंकि इनमें कार्बन और सिलिकॉन की मात्रा कम होती है, जिससे ये पिघले हुए जस्ता में चुनिंदा ग्रेन बाउंड्री पर होने वाले हमले के प्रति प्रतिरोधी होते हैं। सेंट्रीफ्यूगल कास्टिंग से माइक्रोस्ट्रक्चर स्टैटिक कास्टिंग की तुलना में मोटा और अधिक एकसमान बनता है। ऐसा इसलिए होता है क्योंकि सामग्री के जमने के दौरान यह दोषों और गुहाओं को भीतरी ट्यूब की ओर धकेल देता है, जिससे कार्यशील सतह दोषरहित रहती है। सेंट्रीफ्यूगल कास्टिंग से बने स्टेबलाइज़र रोल में स्टैटिक कास्टिंग से बने रोल की तरह जस्ता में लंबे समय तक डूबे रहने के बाद स्थानीयकृत गड्ढे नहीं पड़ते। ऐसा इसलिए होता है क्योंकि आंतरिक दोषों की कमी से जंग लगने की शुरुआत होने वाले स्थान नहीं बनते जो समय के साथ सतही छिद्रों में बदल जाते हैं।
सतह कोटिंग और बेयरिंग स्लीव सामग्री
कोबाल्ट-क्रोमियम मैट्रिक्स में टंगस्टन कार्बाइड की हाई-स्पीड ऑक्सीजन फ्यूल थर्मल स्प्रे कोटिंग का उपयोग करके स्टेबलाइज़र रोल की सतह पर एक ऐसी परत बनाई जाती है जो 1,000 HV से अधिक कठोर होती है और जिसकी बॉन्ड स्ट्रेंथ 70 मेगापास्कल से अधिक होती है। यह परत घर्षण से होने वाले घिसाव और पिघले हुए जिंक के आक्रमण को रोकती है, साथ ही मैल के चिपकने से भी बचाती है। बेयरिंग की तरफ, स्टेलिट ग्रेड ST4 और ST6 जैसी कोबाल्ट-आधारित मिश्र धातु स्लीव्स की मदद से स्टेबलाइज़र रोल की सर्विसिंग मानक जिंक बाथ में हर बीस से पच्चीस दिनों में की जा सकती है, जबकि 316L स्लीव्स के साथ यह सर्विसिंग आठ से पंद्रह दिनों में की जाती है। ऐसा इसलिए है क्योंकि कोबाल्ट मिश्र धातुएं मानक स्टेनलेस स्टील की तुलना में परिचालन तापमान पर कहीं अधिक समय तक कठोर और संक्षारण प्रतिरोधी बनी रहती हैं।
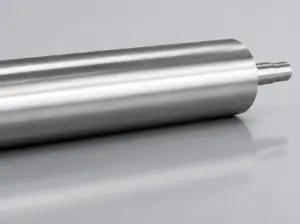
सामान्य परिचालन स्थितियाँ जो स्टेबलाइज़र रोल के घिसाव को बढ़ाती हैं
जब परिचालन परिस्थितियाँ अनुशंसित सीमा से बाहर हो जाती हैं, तो अच्छी तरह से निर्मित स्टेबलाइज़र रोल भी अपेक्षित समय से अधिक तेज़ी से टूट जाते हैं। जब श्रमिकों को इन कारकों के बारे में पता होता है, तो वे स्थायी क्षति होने से पहले अपने कार्य करने के तरीके में बदलाव कर सकते हैं।
मैल का संचय और सतह संदूषण
जब घोल में लोहा एल्युमीनियम के साथ प्रतिक्रिया करता है, तो जस्ता का मैल बनता रहता है। इससे अंतर्धात्विक कण बनते हैं जो डूबी हुई सतहों पर चिपक जाते हैं। जब ये कण स्टेबलाइज़र रोल पर चिपक जाते हैं, तो वे उभरे हुए धब्बे बना देते हैं जो हर बार रोल के घूमने पर आवरण पर निशान छोड़ते हैं। खुरदरी सतहें और भी कणों को आकर्षित करती हैं, जिससे एक निरंतर चक्र चलता रहता है। यदि स्टेबलाइज़र रोल से मैल को ठीक से नहीं हटाया जाता है, तो सतह साफ घोल की तुलना में बहुत जल्दी खुरदरी हो जाती है। इसका मतलब है कि रोल को जल्दी बदलना पड़ता है, चाहे उस पर मौजूद सामग्री कितनी भी मोटी क्यों न हो।
संरेखण में गड़बड़ी, कंपन और बेयरिंग का क्षरण
जब स्टेबलाइज़र रोल और उसके सपोर्टिंग आर्म असेंबली का ज्यामितीय संरेखण सही नहीं होता, तो बेयरिंग का घिसाव छोटे-छोटे संपर्क क्षेत्रों में केंद्रित हो जाता है जो जल्दी घिस जाते हैं। इसके अलावा, असमान घिसाव के कारण रेडियल रनआउट होता है जो स्ट्रिप की स्थिर स्थिति के लिए आवश्यक 0.03 मिलीमीटर की सहनशीलता से अधिक होता है। इसके परिणामस्वरूप होने वाले कंपन से परत की मोटाई तुरंत बदल जाती है। जब स्टेबलाइज़र रोल जाम हो जाता है, तो वह स्ट्रिप पर फिसल जाता है, जिससे गहरे कट लग जाते हैं और रोल बॉडी को नुकसान पहुँचता है। इसे बेयरिंग सीज़र कहते हैं। संरेखण को सटीक रखकर और स्लीव्स को बहुत अधिक घिसने से पहले बदलकर इन क्रमिक विफलताओं से बचा जा सकता है।
निष्कर्ष
स्टेबलाइज़र रोल का जीवनकाल कई कारकों पर निर्भर करता है: आधार सामग्री की गुणवत्ता, सुरक्षात्मक कोटिंग की अखंडता, सही बेयरिंग स्लीव का चयन, स्थिर परिचालन तापमान, नियंत्रित स्ट्रिप तनाव और नियमित ड्रॉस प्रबंधन। इनमें से कोई भी कारक कमजोर होने पर घिसावट तेजी से होती है। चाइना वेलॉन्ग की स्थापना 2001 में हुई थी और इसे अंतरराष्ट्रीय आपूर्ति श्रृंखला में बीस वर्षों से अधिक का अनुभव है। यह कंपनी दुनिया भर में एयरोस्पेस, ऑटोमोटिव और विनिर्माण उद्योगों के ग्राहकों के लिए स्टेबलाइज़र रोल जैसे सटीक पुर्जे उपलब्ध कराती है। हमारी गुणवत्ता पद्धतियाँ, जो ISO 9001:2015 से प्रमाणित हैं, यह सुनिश्चित करती हैं कि प्रत्येक पुर्जा माप सटीकता, सामग्री ग्रेड और सतह की स्थिरता की उन आवश्यकताओं को पूरा करता है जो एक निरंतर कोटिंग लाइन के सुचारू संचालन के लिए आवश्यक हैं।
सामान्य प्रश्न
प्रश्न 1: सतत गैल्वनाइजिंग लाइन में स्टेबलाइजर रोल का सामान्य सेवा जीवन क्या होता है?
एक स्टेबलाइज़र रोल आमतौर पर 450 से 480 डिग्री सेल्सियस के तापमान पर पारंपरिक जिंक बाथ में प्रति अभियान 350 से 500 घंटे तक काम करता है। कोबाल्ट-आधारित मिश्र धातु सामग्री के साथ बेयरिंग स्लीव का जीवनकाल 14 से 21 दिन तक होता है, जबकि प्रीमियम सतह कोटिंग और अनुकूलित परिचालन स्थितियों से इस अवधि को और भी बढ़ाया जा सकता है।
प्रश्न 2: बाथ का तापमान स्टेबलाइजर रोल के घिसाव की दर को कैसे प्रभावित करता है?
उच्च ताप-संयोजन तापमान पिघले हुए जस्ता में लोहे के घुलने और जस्ता के रोल बेस सामग्री में फैलने की प्रक्रिया को तेज कर देता है, जिससे संक्षारण के कारण सामग्री का नुकसान बढ़ जाता है। तापमान में उतार-चढ़ाव से थर्मल साइक्लिंग तनाव उत्पन्न होता है, जिससे बेयरिंग की फिटिंग ढीली हो जाती है और जस्ता को महत्वपूर्ण घटकों के इंटरफेस में प्रवेश करने का मार्ग मिल जाता है, और इस प्रभाव को और भी बढ़ा देता है।
Q3: स्टेबलाइजर रोल के लिए कौन सी सतह कोटिंग सबसे अच्छी घिसावट से सुरक्षा प्रदान करती है?
कोबाल्ट-क्रोमियम मैट्रिक्स में एचवीओएफ-आधारित टंगस्टन कार्बाइड कोटिंग्स घर्षण प्रतिरोध और पिघले हुए जस्ता संक्षारण से सुरक्षा का सर्वोत्तम संयोजन प्रदान करती हैं। ये कोटिंग्स 1000 एचवी से अधिक कठोरता और 70 एमपीए से अधिक बंधन शक्ति प्राप्त करती हैं, जिससे यांत्रिक सतह क्षरण और मैल के आसंजन दोनों के विरुद्ध एक टिकाऊ अवरोध बनता है।
Q4: कौन से बेयरिंग स्लीव मटेरियल स्टेबलाइजर रोल के सर्विस अंतराल को अधिकतम करते हैं?
स्टेलिट ST4 और ST6 जैसी कोबाल्ट-आधारित मिश्र धातु की स्लीव्स, पारंपरिक जिंक बाथ में सेवा अंतराल को 20 से 25 दिनों तक बढ़ा देती हैं, जबकि 316L स्टेनलेस स्टील की स्लीव्स के साथ यह अंतराल 8 से 15 दिन होता है। 680 डिग्री सेल्सियस से अधिक तापमान वाले एल्युमीनियम-सिलिकॉन बाथ के लिए, T800 कोबाल्ट मिश्र धातु सर्वोत्तम प्रदर्शन प्रदान करती है।
प्रश्न 5: स्टेबलाइजर रोल को बदलने की आवश्यकता के क्या संकेत हैं?
मुख्य संकेतकों में एयर नाइफ के पास स्ट्रिप कंपन में वृद्धि, स्ट्रिप की चौड़ाई में कोटिंग की मोटाई में स्पष्ट भिन्नता, रोल की परिधि के अनुरूप आवधिक सतह के निशान, बढ़ते बेयरिंग टॉर्क रीडिंग और 0.03 मिलीमीटर की सहनशीलता से अधिक मापा गया रेडियल रनआउट शामिल हैं। इनमें से किसी भी स्थिति में निरीक्षण और रोल बदलने की आवश्यकता हो सकती है।
अपने स्टेबलाइज़र रोल की आवश्यकताओं के लिए चाइना वेलॉन्ग के साथ साझेदारी करें।
जब स्टेबलाइज़र रोल की विश्वसनीयता आपके उत्पाद की गुणवत्ता और उत्पादन समय को निर्धारित करती है, तो कंपोनेंट सोर्सिंग को संयोग पर नहीं छोड़ा जा सकता। चाइना वेलॉन्ग संपूर्ण आपूर्तिकर्ता विकास, गुणवत्ता पर्यवेक्षण और शिपमेंट-पूर्व निरीक्षण प्रदान करता है ताकि यह सुनिश्चित हो सके कि प्रत्येक स्टेबलाइज़र रोल पहले दिन से ही विनिर्देशों के अनुरूप प्रदर्शन करे। हमारी इंजीनियरिंग टीम आपके ड्राइंग के आधार पर काम करती है या ऑटो कैड, प्रो-इंजीनियरिंग और सॉलिडवर्क्स का उपयोग करके कस्टम डिज़ाइन विकसित करती है। यूनाइटेड किंगडम, जर्मनी, फ्रांस, संयुक्त राज्य अमेरिका, कनाडा, ऑस्ट्रेलिया और अन्य देशों में सौ से अधिक ग्राहकों को उत्पाद वितरित करके, हमने निरंतर गुणवत्ता के माध्यम से विश्वास अर्जित किया है। अपनी स्टेबलाइज़र रोल आवश्यकताओं पर चर्चा करने के लिए metal@welongpost.com पर हमसे संपर्क करें।
संदर्भ
1. चेन, एल. और वांग, एच. "निरंतर हॉट-डिप गैल्वनाइजिंग लाइनों में जलमग्न रोल के घिसाव तंत्र।" जर्नल ऑफ मैटेरियल्स प्रोसेसिंग टेक्नोलॉजी , खंड 312, 2023, पृष्ठ 117-129।
2. किम, एस.जे., एट अल. "जिंक पॉट रोल असेंबली में बेयरिंग लाइफ पर कोबाल्ट-आधारित मिश्र धातु स्लीव्स का प्रभाव।" आईएसआईजे इंटरनेशनल , वॉल्यूम 63, नंबर 8, 2023, पृ. 1432-1441.
3. मुलर, आर. और श्मिट, टी. "हॉट-डिप गैल्वनाइजिंग पॉट हार्डवेयर के लिए ड्रॉस बिल्ड-अप ग्रोथ प्रोसेस मॉडल का विकास।" मेटालर्जिकल एंड मैटेरियल्स ट्रांजैक्शंस बी , वॉल्यूम 55, 2024, पृ. 218-234.
4. पार्क, जे.एच. और ली, के.एम. "जिंक बाथ रोल घटकों के विस्तारित सेवा जीवन के लिए एच.वी.ओ.एफ. टंगस्टन कार्बाइड कोटिंग्स।" सरफेस एंड कोटिंग्स टेक्नोलॉजी , वॉल्यूम 468, 2023, लेख 129764।
5. ताकाहाशी, वाई., एट अल. "निरंतर गैल्वनाइजिंग के लिए सेंट्रीफ्यूगली कास्ट स्टेनलेस स्टील रोल का थर्मल थकान व्यवहार।" मैटेरियल्स साइंस एंड इंजीनियरिंग ए , वॉल्यूम 872, 2024, लेख 144985.
6. झांग, एक्स. और लियू, डब्ल्यू. "ऑटोमोटिव-ग्रेड गैल्वनाइजिंग लाइनों में स्ट्रिप टेंशन और लाइन स्पीड का स्टेबलाइजर रोल वियर पर प्रभाव।" स्टील रिसर्च इंटरनेशनल , वॉल्यूम 95, नंबर 3, 2024, पृ. 230-245।

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

