गर्म फोर्जिंग प्रक्रिया में गुणवत्ता को सबसे अधिक प्रभावित करने वाले कारक कौन से हैं?
हॉट फोर्जिंग प्रक्रिया में गुणवत्तापूर्ण परिणाम कई परस्पर संबंधित कारकों पर निर्भर करते हैं, जिनमें बिलेट को गर्म करने का तापमान और डाई के माध्यम से पिघले हुए कणों की संरचना का प्रवाह शामिल है। हॉट फोर्जिंग में धातु को उसके पुनर्क्रिस्टलीकरण तापमान से अधिक विकृत किया जाता है, इसलिए ऊष्मा प्रबंधन, सामग्री रसायन या डाई डिज़ाइन में मामूली बदलाव भी दरारें, आयामी विचलन या यांत्रिक गुणों में असंगति उत्पन्न कर सकते हैं। यह लेख यह निर्धारित करने वाले प्रमुख तत्वों पर प्रकाश डालता है कि फोर्ज किया गया टुकड़ा विनिर्देशों के अनुरूप है या नहीं।
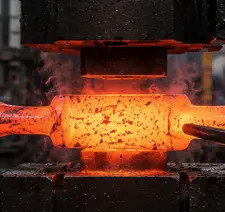
उच्च गुणवत्ता वाली हॉट फोर्जिंग प्रक्रिया के लिए सर्वोत्तम तापमान क्या है?
इष्टतम फोर्जिंग तापमान सीमाएँ
अधिकांश कार्बन और मिश्र धातु इस्पात को 1100° से 1250°C के बीच गढ़ा जाता है, जो धातु को इतना कम तापमान बनाए रखने के लिए पर्याप्त है कि वह बिना अधिक दाने बने आसानी से प्रवाहित हो सके। गर्म गढ़ाई प्रक्रिया के दौरान तापमान को इस सीमा के भीतर बनाए रखने से बिलेट को आकार देने के लिए आवश्यक बल कम हो जाता है, जबकि महीन, नियमित दानेदार संरचना बनी रहती है जो तैयार भाग को उसकी मजबूती और कठोरता प्रदान करती है।
अत्यधिक गर्म होने और कम गर्म होने के जोखिम
अतिरिक्त गर्मी के कारण सामग्री जल जाती है या अत्यधिक ऑक्सीकरण हो जाता है, जिससे कणिकाओं की सीमाएँ कमजोर हो जाती हैं और दबाव के कारण सतह फट जाती है। इसके विपरीत, अपर्याप्त भराई से प्रवाह तनाव बढ़ जाता है और आंशिक डाई भराई या आंतरिक दरारें हो सकती हैं। दोनों चरम स्थितियों से बचने और पुर्जे की गुणवत्ता में निरंतरता बनाए रखने के लिए, गर्म फोर्जिंग प्रक्रिया के दौरान भट्टी के तापमान को सटीक रूप से प्रबंधित और निगरानी करना आवश्यक है।
बिलेट में तापमान की एकरूपता
औसत तापमान सही होने पर भी, किसी धातु के टुकड़े में असमान ताप के कारण एक भाग दूसरे की तुलना में अधिक आसानी से मुड़ सकता है, जिससे विकृति या स्थानीय तनाव संकेंद्रण हो सकता है। इंडक्शन हीटिंग सिस्टम तापमान को एक समान बनाए रखने के लिए सटीक ज़ोन नियंत्रण का उपयोग करते हैं, जिससे निर्माण प्रक्रिया के प्रत्येक चरण में वर्कपीस का प्रत्येक क्षेत्र अनुमानित रूप से प्रतिक्रिया करता है।
सामग्री के गुण और डाई का डिज़ाइन फोर्जिंग की गुणवत्ता को कैसे प्रभावित करते हैं?
मिश्रधातु संरचना और ताप कार्यक्षमता
किसी पदार्थ की रासायनिक संरचना उच्च तापमान पर उसे ढालने की उसकी क्षमता को प्रभावित करती है। संतुलित कार्बन, मैंगनीज और सूक्ष्म तत्वों वाले मिश्रधातु अक्सर बेहतर ताप कार्यक्षमता प्रदान करते हैं और ताप संकुचन या भंगुरता की संभावना कम होती है। किसी भी सफल ताप गढ़ाई प्रक्रिया में, पुर्जे की सेवा आवश्यकताओं के अनुरूप और साथ ही उच्च तापमान पर ढलाई के लिए उपयुक्त मिश्रधातु का चयन करना एक मूलभूत कदम है।
डाई ज्यामिति और गुहा भराव
निर्माण प्रक्रिया के दौरान, डिज़ाइन का असर कोनों, पसलियों और पतले हिस्सों में धातु के प्रवाह पर पड़ता है। खराब ढंग से बनी गुहाओं में अचानक बदलाव से हवा फंस सकती है, प्रवाह सीमित हो सकता है या स्थानीय ओवरलोडिंग हो सकती है जिससे डाई का जीवनकाल कम हो जाता है। फ्लो सिमुलेशन सॉफ़्टवेयर की मदद से, इंजीनियर स्टील काटने से पहले ज्यामिति को समायोजित कर सकते हैं ताकि गुहा पूरी तरह से भर जाए और हर बैच में पुर्जे का आकार एक जैसा बना रहे।
डाई सामग्री और पूर्व-तापन प्रक्रियाएं
फोर्जिंग डाई को बार-बार होने वाले ऊष्मीय और यांत्रिक परिवर्तनों को सहन करने में सक्षम होना चाहिए। इसलिए, कठोर टूल स्टील का उपयोग किया जाता है, और थर्मल शॉक को कम करने और टूल के जीवनकाल को बढ़ाने के लिए निर्माण से पहले डाई को पहले से गर्म किया जाता है। डाई को ठीक से पहले से गर्म करने से डाई और वर्कपीस के बीच तापमान का अंतर भी स्थिर रहता है, जिससे गर्म फोर्जिंग प्रक्रिया के दौरान धातु का प्रवाह अधिक अनुमानित हो पाता है ।
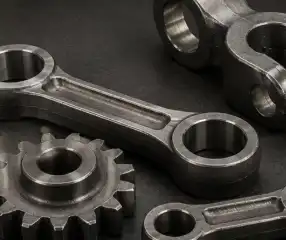
गर्म फोर्जिंग में स्नेहन, सामग्री प्रवाह और शीतलन दर
सही स्नेहक का चयन
चिकनाई लगाने से डाई और वर्कपीस के बीच घर्षण कम हो जाता है, जिससे धातु का प्रवाह बेहतर होता है और डाई की सतहें अत्यधिक घिसने से बच जाती हैं। आमतौर पर ग्रेफाइट-आधारित और पानी में घुलनशील स्नेहक उपलब्ध होते हैं, जिनका चुनाव बनाने की गति, डाई की सामग्री और गर्म फोर्जिंग प्रक्रिया में बनने वाली वस्तु की विशेष आवश्यकताओं के आधार पर किया जाता है।
सामग्री प्रवाह की दिशा को नियंत्रित करना
यह पुर्जे की प्राकृतिक आकृति के भीतर धातु के प्रवाह को निर्देशित करता है, जिससे उपयोग के दौरान उस पर पड़ने वाले दबावों के प्रति मजबूती मिलती है। एक अच्छा डाई डिज़ाइन यह सुनिश्चित करता है कि धातु भार मार्गों के साथ प्रवाहित हो, न कि उनके विपरीत। इसी कारण, प्रवाह दिशा विश्लेषण को उत्पादन योजना के दौरान एक मूलभूत गुणवत्ता पहलू माना जाता है, न कि बाद में विचार करने योग्य बात।
शीतलन दर और ढलाई के बाद का उपचार
किसी घटक के निर्माण के बाद शीतलन दर ही उसकी अंतिम कठोरता, कण आकार और अवशिष्ट तनाव स्तर निर्धारित करती है। अनियंत्रित या असमान शीतलन से विकृति या सूक्ष्म संरचनात्मक अनियमितता हो सकती है; इसलिए, कई निर्माता नियंत्रित शीतलन या बाद में ऊष्मा उपचार का उपयोग करके एक सुव्यवस्थित हॉट फोर्जिंग प्रक्रिया से अपेक्षित यांत्रिक गुणों को बनाए रखते हैं।
गर्म फोर्जिंग के दौरान दरारें, ओवरलैप और अन्य दोष किस कारण से होते हैं?
ऊष्मीय तनाव से सतह पर दरारें पड़ना
यदि तापमान में बहुत तेजी से या असमान रूप से परिवर्तन होता है, तो ऊष्मीय प्रवणता उत्पन्न होती है और सामग्री की सतह पर तनाव पैदा होता है। इससे बारीक दरारें पड़ सकती हैं। यह विशेष रूप से तब होता है जब किसी भाग को गढ़ा जाता है और बाद में बहुत तेजी से ठंडा किया जाता है, या जब पुनः गर्म करने के चक्रों की योजना ठीक से नहीं बनाई जाती है, क्योंकि ये दोनों ही स्थितियाँ गर्म गढ़ाई प्रक्रिया पर अनावश्यक तनाव डालती हैं।
अनुचित प्रवाह से उत्पन्न होने वाली गांठें और मोड़
जब धातु सुचारू रूप से बहने के बजाय आपस में मुड़ती है , तो लैप्स बन जाते हैं । यह अक्सर अत्यधिक फ्लैश, घिसे हुए डाई या अनुपयुक्त डाई फिल सीक्वेंस के कारण होता है। ये मोड़ ऐसे कमजोर क्षेत्र बनाते हैं जिन्हें आंखों से देखना आसान नहीं होता, लेकिन उपयोग में आने पर ये पुर्जे की थकान प्रतिरोध क्षमता को काफी हद तक कम कर सकते हैं।
आंतरिक रिक्तियां और समावेशन
प्रारंभिक बिलेट में मौजूद सरंध्रता या अधात्विक अशुद्धियाँ फोर्जिंग के दौरान तनाव उत्पन्न कर सकती हैं और लोड होने पर आंतरिक रिक्तियों के रूप में दिखाई दे सकती हैं। प्रेस तक पहुँचने से पहले ही इन त्रुटियों का पता लगाने के लिए, आने वाली सामग्री का कठोर निरीक्षण और आपूर्तिकर्ता गुणवत्ता नियंत्रण सर्वोत्तम तरीके हैं।
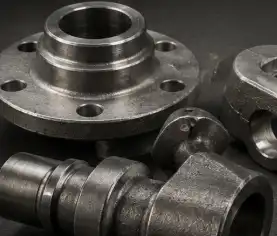
निष्कर्ष
हॉट फोर्जिंग प्रक्रिया की गुणवत्ता तापमान नियंत्रण, सामग्री चयन, डाई डिज़ाइन, स्नेहन और शीतलन तकनीकों के परस्पर प्रभाव पर निर्भर करती है। चाइना वेलॉन्ग , ऑटोमोटिव, तेल ड्रिलिंग और एयरोस्पेस क्षेत्रों में विश्वव्यापी निर्माताओं को आपूर्तिकर्ता विकास, खरीद निगरानी और गुणवत्ता नियंत्रण सेवाएं प्रदान करता है, ताकि वे ISO 9001:2015 प्रमाणित सेवाओं के माध्यम से इन कारकों को बेहतर ढंग से प्रबंधित कर सकें। वेलॉन्ग को विश्व भर में 100 से अधिक ग्राहकों को सेवा प्रदान करने का 20 वर्षों का अनुभव है। हम दोषरहित फोर्ज्ड घटकों के निरंतर उत्पादन में आपकी सहायता करने के लिए यहाँ हैं । अपनी विनिर्माण गुणवत्ता को बेहतर बनाने के लिए हमसे तुरंत संपर्क करें।
सामान्य प्रश्न
प्रश्न 1: स्टील की हॉट फोर्जिंग के लिए आमतौर पर किस तापमान सीमा का उपयोग किया जाता है?
ए: अधिकांश कार्बन और मिश्र धातु इस्पात को 1100°C और 1250°C के बीच गढ़ा जाता है, हालांकि सटीक सीमा विशिष्ट मिश्र धातु संरचना पर निर्भर करती है।
प्रश्न 2: हॉट फोर्जिंग की गुणवत्ता के लिए डिजाइन इतना महत्वपूर्ण क्यों है?
ए: ज्यामिति यह नियंत्रित करती है कि धातु गुहाओं में कैसे प्रवाहित होती है, जिससे भरने की पूर्णता, कण प्रवाह की दिशा और तैयार भाग की समग्र आयामी सटीकता प्रभावित होती है।
Q3: क्या फोर्जिंग के बाद अनुचित शीतलन से दोष उत्पन्न हो सकते हैं?
ए: हां, असमान या अत्यधिक तीव्र शीतलन से तैयार घटक में विकृति, अवशिष्ट तनाव और कठोरता में असमानता आ सकती है।
प्रश्न 4: फोर्जिंग में लैप और क्रैक में क्या अंतर है?
ए: लैप एक ऐसी तह है जहां प्रवाह के दौरान धातु खुद को ओवरलैप करती है, जबकि क्रैक एक ऐसा फ्रैक्चर है जो सामग्री की क्षमता से अधिक तनाव के कारण होता है।
प्रश्न 5: उत्पादन शुरू होने से पहले दोषों को कैसे कम किया जा सकता है?
ए: सामग्री की कठोर आवक जांच, मान्य डाई डिजाइन और नियंत्रित भट्टी तापमान, ये सभी कारक निर्माण के दौरान दोषों की संभावना को कम करने में मदद करते हैं।
विश्वसनीय हॉट फोर्जिंग समाधानों के लिए वेलॉन्ग के साथ साझेदारी करें
उच्च गुणवत्ता वाली फोर्जिंग के लिए सही सप्लाई चेन पार्टनर का होना ज़रूरी है। चाइना वेलॉन्ग के पास दो दशकों का अंतरराष्ट्रीय अनुभव, ISO 9001:2015 प्रमाणित गुणवत्ता नियंत्रण और AutoCAD, Pro-Engineering और SolidWorks जैसे टूल का उपयोग करके इंजीनियरिंग सहायता उपलब्ध है, जिससे आप फोर्जिंग से जुड़ी महंगी कमियों से बच सकते हैं। चाहे आप ऑटोमोटिव, तेल ड्रिलिंग या एयरोस्पेस अनुप्रयोगों के लिए कंपोनेंट सोर्स कर रहे हों, हमारी टीम ड्राइंग से लेकर डिलीवरी तक आपके प्रोजेक्ट में सहयोग करने के लिए तैयार है। आज ही metal@welongpost.com पर हमसे संपर्क करें और वेलॉन्ग को अपने अगले हॉट फोर्जिंग प्रोसेस को आत्मविश्वास और सटीकता के साथ आगे बढ़ाने में मदद करने दें।
संदर्भ
1. अमेरिकन सोसाइटी फॉर मेटल्स (एएसएम इंटरनेशनल), मेटल्स हैंडबुक: फॉर्मिंग एंड फोर्जिंग, वॉल्यूम 14.
2. कलपाकजियन, एस., और श्मिड, एस.आर., मैन्युफैक्चरिंग इंजीनियरिंग और टेक्नोलॉजी, पियर्सन एजुकेशन।
3. अल्तान, टी., नगैले, जी., और शेन, जी., कोल्ड और हॉट फोर्जिंग: फंडामेंटल्स और एप्लीकेशन्स, एएसएम इंटरनेशनल।
4. लैंग, के., हैंडबुक ऑफ मेटल फॉर्मिंग, सोसाइटी ऑफ मैन्युफैक्चरिंग इंजीनियर्स।
5. डायटर, जीई, मैकेनिकल मेटालर्जी, मैकग्रा-हिल एजुकेशन।
6. बायरर, टीजी, सेमियाटिन, एसएल, और वोलमर, डीसी, फोर्जिंग हैंडबुक, फोर्जिंग इंडस्ट्री एसोसिएशन।

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

