प्रेसिजन कास्टिंग क्या है? | प्रक्रिया, प्रकार, अनुप्रयोग?
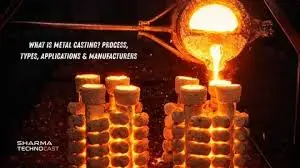
प्रिसिजन कास्टिंग एक विशेष निर्माण तकनीक है जिसमें पिघली हुई धातु को अत्यंत सटीक पुर्जों में बदलने के लिए सिरेमिक खोल में लिपटे मोम के मॉडल का उपयोग किया जाता है। पारंपरिक कास्टिंग विधियों की तुलना में, यह विधि बेहतर सतह फिनिश और अधिक सटीक माप प्रदान करती है, जिससे यह उन व्यवसायों के लिए आवश्यक हो जाती है जिन्हें सटीक मानकों को पूरा करना होता है। इस विधि का उपयोग विमान, चिकित्सा उपकरण और कार उद्योगों में खरीद कर्मचारी कम अपशिष्ट और कम पोस्ट-प्रोसेसिंग चरणों के साथ जटिल ज्यामिति प्राप्त करने के लिए करते हैं। यदि आपूर्ति श्रृंखला प्रबंधक प्रिसिजन कास्टिंग की मूल बातें समझते हैं, तो वे अंतरराष्ट्रीय गुणवत्ता मानकों को पूरा करने वाले कुशल विनिर्माण भागीदारों को ढूंढ सकते हैं और कुल स्वामित्व लागत को कम कर सकते हैं।
प्रेसिजन कास्टिंग को समझना: परिभाषा और प्रक्रिया
निवेश ढलाई प्रक्रिया का विकास धातु-कार्य विधियों से हुआ है, जिनका उपयोग 5000 ईसा पूर्व से किया जाता रहा है, जब पिघले हुए तांबे को आकार देने के लिए सरल मॉडलों का उपयोग किया जाता था। परिशुद्ध ढलाई इन पुरानी विधियों का एक उन्नत संस्करण है। यह सिद्ध सिद्धांतों और आधुनिक गुणवत्ता नियंत्रण उपकरणों का उपयोग करके ±0.05 मिमी जितनी कम सहनशीलता वाले पुर्जे बनाती है। वेलॉन्ग पिछले बीस वर्षों से इस विधि का उपयोग कर रही है और यूरोप, उत्तरी अमेरिका और एशिया-प्रशांत क्षेत्र में ग्राहकों की सहायता कर चुकी है। हमारी विधियाँ, जो ISO 9001:2015 प्रमाणित हैं, यह सुनिश्चित करती हैं कि पहले तकनीकी समीक्षा से लेकर अंतिम निरीक्षण तक गुणवत्ता हमेशा एक समान रहे।
चरण-दर-चरण विनिर्माण प्रक्रिया
पहला चरण है वैक्स प्रिंट बनाना। इसके लिए, इंजीनियर सावधानीपूर्वक विशेष वैक्स को सटीक रूप से तैयार किए गए धातु के सांचों में डालते हैं। ये पैटर्न तैयार उत्पाद के हर हिस्से की हूबहू नकल करते हैं, यहां तक कि धागे, अंडरकट और सतह की उन विशेषताओं की भी जिन्हें अन्य तरीकों से बनाना मुश्किल होता है। कई वैक्स के आकार एक केंद्रीय स्प्रू से जुड़कर एक वृक्ष जैसी संरचना बनाते हैं, जिससे भट्टी बेहतर काम करती है और समय व पैसा बचता है। धातु की ढलाई के लिए, मिश्र धातु की संरचना के आधार पर तापमान को सटीक रूप से नियंत्रित करना आवश्यक है। स्टेनलेस स्टील को ढलाई के लिए 1450°C से 1650°C के बीच तापमान की आवश्यकता होती है, जबकि एल्यूमीनियम मिश्र धातुओं को 700°C से 750°C के बीच तापमान की आवश्यकता होती है। ऑपरेटर सांचों को निश्चित तापमान तक गर्म करते हैं, जिससे थर्मल शॉक का खतरा कम होता है और गुहाओं को भरने में मदद मिलती है। गंभीर परिस्थितियों में, वैक्यूम-सहायता प्राप्त या रोटरी कास्टिंग से छेदों को भरने में मदद मिल सकती है।
सामग्री और धातुकर्म संबंधी विचार
इन्वेस्टमेंट कास्टिंग के लिए इंजीनियरिंग सामग्रियों की एक विशाल विविधता का उपयोग किया जा सकता है । 304, 316 और 17-4PH प्रकार के स्टेनलेस स्टील का उपयोग चिकित्सा उपकरणों और खाद्य प्रसंस्करण में सबसे अधिक किया जाता है क्योंकि इनमें जंग नहीं लगता और ये जीवित प्राणियों के लिए सुरक्षित हैं। संरचनात्मक भागों के लिए जहां जंग प्रतिरोध की तुलना में उच्च तन्यता शक्ति अधिक महत्वपूर्ण है, कार्बन स्टील मिश्र धातुओं का उपयोग किया जाता है। विमान के ब्रैकेट और हाउसिंग के लिए, एल्यूमीनियम मिश्र धातुओं का शक्ति-से-भार अनुपात उत्कृष्ट होता है। ऊष्मा विनिमय उपकरणों में, तांबे पर आधारित धातुएं ऊष्मा का बेहतर संवाहक होती हैं। वेलॉन्ग में, हमारी इंजीनियरिंग टीम ग्राहकों को उनके बजट, कार्य आवश्यकताओं और आसपास की परिस्थितियों के आधार पर सर्वोत्तम सामग्री चुनने में मदद करती है। साथ मिलकर काम करने का यह तरीका सुनिश्चित करता है कि लागत कम रखते हुए पुर्जे निर्धारित समय तक विश्वसनीय रूप से कार्य करें।
परिशुद्ध ढलाई में प्रयुक्त प्रकार और सामग्री
आधुनिक विनिर्माण में विभिन्न प्रकार की सटीक ढलाई का उपयोग किया जाता है, और प्रत्येक प्रकार किसी विशेष उद्देश्य या उत्पादन आवश्यकता के लिए सर्वोत्तम होता है। इन अंतरों को जानने से खरीद कर्मचारियों को उत्पादन विधियों को घटकों और मात्राओं की आवश्यकताओं के अनुरूप ढालने में मदद मिलती है।
इन्वेस्टमेंट कास्टिंग विविधताएँ
अधिकांश सटीक ढलाई प्रक्रियाएं पारंपरिक निवेश ढलाई पर आधारित होती हैं । यह विधि कुछ ग्राम से लेकर लगभग 100 किलोग्राम तक के वजन वाले पुर्जे बनाने के लिए उत्कृष्ट है, और माप सटीकता आमतौर पर CT5 से CT7 स्तर पर ISO 8062 मानकों को पूरा करती है। सतह परिष्करण Ra 3.2 से Ra 6.3 माइक्रोमीटर तक बिना किसी अतिरिक्त कार्य के किया जा सकता है, जिससे प्रतीक्षा समय और उत्पादन लागत में कमी आती है। वैक्यूम प्रेसिजन कास्टिंग में सरंध्रता संबंधी चिंताओं को गंभीर स्थितियों में वैक्यूम प्रेसिजन कास्टिंग द्वारा हल किया जा सकता है। यह विधि धातु डालने से पहले और उसके दौरान ढलाई के छेदों से हवा निकालकर गैस और ऑक्साइड अशुद्धियों को न्यूनतम रखती है। यह विधि उन एयरोस्पेस पुर्जों के लिए बहुत उपयोगी है जिन्हें गैर-विनाशकारी परीक्षण अनुमोदन की आवश्यकता होती है क्योंकि यह संरचना की मजबूती और घिसाव प्रतिरोध को सीधे प्रभावित करती है। इस प्रक्रिया से उत्पादन लागत 15-25% बढ़ जाती है, लेकिन इससे पुर्जे अधिक विश्वसनीय बनते हैं, जो मिशन-क्रिटिकल पुर्जों के लिए अतिरिक्त खर्च को सार्थक बनाता है।
गुणवत्ता नियंत्रण और दोष निवारण
एकसमान ढलाई गुणवत्ता प्राप्त करने के लिए, उत्पादन को योजनाबद्ध तरीके से नियंत्रित करना आवश्यक है। सरंध्रता सबसे आम दोष है। यह फंसी हुई गैसों, जमने के दौरान सिकुड़न, या मोटे भागों को पर्याप्त फीड न मिलने के कारण हो सकता है। हमारी गुणवत्ता प्रणाली उपकरणों में निवेश करने से पहले संभावित समस्या क्षेत्रों का पता लगाने के लिए कोटेशन चरण के दौरान कंप्यूटर सॉलिडिफिकेशन मॉडलिंग का उपयोग करके इन समस्याओं से निपटती है। मिट्टी के समावेशन या धातु के प्रवेश जैसी सतही खामियां अक्सर खोल तैयार करने के तरीके में बदलाव के कारण होती हैं। अधिकांश सतही समस्याओं से स्लरी की चिपचिपाहट को सही स्तर पर रखकर, सुखाने की स्थितियों को नियंत्रित करके और दुर्दम्य कण आकार वितरण पर नज़र रखकर बचा जा सकता है। जब समस्याएं होती हैं, तो मूल कारण विश्लेषण और सुधारात्मक कार्रवाई यह सुनिश्चित करती है कि केवल अच्छे भागों को चुनकर खराब भागों को फेंकने के बजाय चीजें लगातार बेहतर होती रहें।
प्रमुख औद्योगिक अनुप्रयोग और सेवा प्रदान किए जाने वाले उद्योग
कई उद्योगों में परिशुद्ध ढलाई एक मूलभूत उत्पादन प्रक्रिया है क्योंकि पुर्जों की विश्वसनीयता सुरक्षा, कार्यक्षमता और व्यवसाय की लागत को प्रभावित करती है। यह विधि इतनी लचीली है कि इसका उपयोग कुछ ग्राम वजन वाले छोटे चिकित्सा उपकरणों से लेकर 50 किलो से अधिक वजन वाले बड़े औद्योगिक पुर्जों तक के निर्माण में किया जा सकता है।
एयरोस्पेस और रक्षा अनुप्रयोग
टर्बाइन इंजनों के पुर्जे शायद इन्वेस्टमेंट कास्टिंग तकनीक के सबसे कठिन अनुप्रयोगों में से एक हैं। ब्लेड, वेन और संरचनात्मक आवरणों को लगभग 1100°C के तापमान को सहन करने में सक्षम होना चाहिए, साथ ही साथ उनका एयरफ़ॉइल आकार भी सटीक होना चाहिए ताकि विमान कम से कम ईंधन का उपयोग कर सके। निकल-आधारित सुपरअलॉय, जैसे कि इनकॉनेल 718 और रेने अलॉय, इन सख्त आवश्यकताओं को पूरा कर सकते हैं, और ब्लेड डिज़ाइन में निर्मित जटिल शीतलन चैनलों को बनाने का इन्वेस्टमेंट कास्टिंग अभी भी एकमात्र व्यावहारिक तरीका है। एल्युमीनियम और टाइटेनियम इन्वेस्टमेंट कास्टिंग का उपयोग सभी प्रकार के विमानों के लिए संरचनात्मक ब्रेस और हाउसिंग बनाने में किया जाता है। ये पुर्जे उड़ान सुरक्षा के लिए महत्वपूर्ण थकान प्रतिरोध मानकों को पूरा करते हैं, साथ ही वजन कम करने के लक्ष्यों को भी पूरा करते हैं। हमारे विमान आपूर्ति श्रृंखला के ग्राहक इन्वेस्टमेंट कास्टिंग की इस विशेषता को पसंद करते हैं कि यह कई निर्मित पुर्जों को एक ही कास्ट घटक में संयोजित कर देता है। इससे असेंबली का काम कम हो जाता है और जोड़ों पर संभावित विफलता बिंदुओं को समाप्त कर दिया जाता है।
ऑटोमोटिव और भारी उपकरण
जैसे-जैसे ऑटोमोबाइल निर्माता हल्की और अधिक शक्तिशाली कारें बनाने का प्रयास कर रहे हैं, टर्बोचार्जर हाउसिंग, एग्जॉस्ट पाइप और ट्रांसमिशन केस जैसे इंजन के पुर्जे सटीक ढलाई विधि से बनाए जा रहे हैं। स्टेनलेस स्टील के एग्जॉस्ट पुर्जे दहन के प्रभाव में जंग नहीं खाते और कमरे के तापमान से 700°C के बीच हजारों ताप चक्रों के बाद भी संरचनात्मक रूप से मजबूत बने रहते हैं। जब आप स्टीयरिंग नकल, सस्पेंशन पुर्जे और ब्रेक कैलिपर बनाने के लिए इन्वेस्टमेंट कास्टिंग का उपयोग करते हैं, तो आप ऐसे डिज़ाइन बना सकते हैं जो केवल फोर्जिंग या कटिंग से संभव नहीं हैं। हाइड्रोलिक द्रव के लिए जटिल आंतरिक मार्ग या वजन कम करने वाले पॉकेट ढलाई प्रक्रिया के दौरान ही बनाए जाते हैं, इसलिए महंगे अतिरिक्त काम की आवश्यकता नहीं होती। प्रति वर्ष 5,000 से 500,000 पुर्जे बनाना अभी भी लाभदायक है, जिसमें उच्च श्रेणी के वाहन और व्यापक रूप से उपयोग किए जाने वाले बेस वाहन दोनों शामिल हैं।
चिकित्सा और फार्मास्युटिकल उपकरण
शल्य चिकित्सा उपकरणों को जंग-रोधी और सटीक माप वाले सुरक्षित पदार्थों से बनाया जाना चाहिए। स्टेनलेस स्टील के कुछ प्रकार, जैसे 316L और 17-4PH, FDA द्वारा अनुमोदित हैं। जटिल आकृतियों वाले शल्य चिकित्सा उपकरणों के निर्माण के लिए इन्वेस्टमेंट कास्टिंग का उपयोग किया जाता है। ऑर्थोपेडिक इम्प्लांट्स की बढ़ती संख्या टाइटेनियम इन्वेस्टमेंट कास्ट से बनाई जा रही है, जिससे प्रत्येक रोगी के लिए अनुकूलित समाधान संभव हो पाते हैं क्योंकि यह पदार्थ जैव-अनुकूल है और इसका डिज़ाइन लचीला है। फार्मास्यूटिकल्स बनाने में उपयोग किए जाने वाले उपकरणों के पुर्जों को सख्त स्वच्छता मानकों को पूरा करना आवश्यक है। इन्वेस्टमेंट कास्ट पंप हाउसिंग, वाल्व बॉडी और मिक्सिंग एलिमेंट्स की सतह चिकनी होती है जिससे बैक्टीरिया पनप नहीं पाते और ये कठोर सफाई रसायनों और भाप नसबंदी प्रक्रियाओं को सहन कर सकते हैं। प्रत्येक उत्पादन बैच के साथ सामग्री अनुमोदन और ट्रैकिंग संबंधी दस्तावेज़ होते हैं जो कानूनी और सत्यापन मानकों को पूरा करने में सहायक होते हैं।
ऊर्जा और औद्योगिक क्षेत्र
तेल और गैस ड्रिलिंग उपकरणों में उपयोग होने वाले डाउनहोल टूल्स, वाल्व बॉडी और पंप पार्ट्स सभी इन्वेस्टमेंट कास्टिंग द्वारा निर्मित होते हैं। इन पार्ट्स के लिए घर्षणकारी स्लरी से होने वाले घिसाव, हाइड्रोजन सल्फाइड और कार्बन डाइऑक्साइड से होने वाले संक्षारण और उच्च दबाव वाली गतिविधियों से उत्पन्न यांत्रिक भार को सहन करने में सक्षम होना महत्वपूर्ण है। इन समस्याओं का समाधान डुप्लेक्स स्टेनलेस स्टील और निकल मिश्र धातुओं से किया जा सकता है, और इन्वेस्टमेंट कास्टिंग ही एकमात्र व्यावहारिक तरीका है जिससे जटिल आंतरिक प्रवाह मार्गों वाले पार्ट्स बनाए जा सकते हैं जो हाइड्रोलिक प्रदर्शन को बेहतर बनाते हैं। जब हाइड्रोलिक दक्षता का परिचालन लागत पर सीधा प्रभाव पड़ता है, तो औद्योगिक पंप निर्माता इन्वेस्टमेंट कास्टिंग द्वारा निर्मित इम्पेलर और वॉल्यूट का चयन करते हैं। सटीक ब्लेड आकार और चिकनी सतहें टर्बुलेंस और कैविटेशन को कम करती हैं, जिससे पार्ट्स अधिक समय तक चलते हैं और कम ऊर्जा का उपयोग करते हैं। हमने ठंडे तरल पदार्थों से लेकर उबलती धातुओं तक, सभी प्रकार के औद्योगिक ग्राहकों की सहायता की है, जो दर्शाता है कि यह प्रक्रिया सभी तापमानों पर कितनी लचीली है।
सटीक ढलाई बनाम अन्य ढलाई विधियाँ: सही चुनाव कैसे करें
खरीदारी करते समय, यह जानना उपयोगी होता है कि सटीक ढलाई अन्य विधियों की तुलना में कितनी बेहतर है। प्रत्येक विधि के अपने-अपने फायदे हैं, और सबसे अच्छी विधि का चुनाव वस्तु के आकार, आवश्यक सामग्री की मात्रा, अपेक्षित गुणवत्ता और उत्पादन मात्रा पर निर्भर करता है।
सैंड कास्टिंग की तुलना में इन्वेस्टमेंट कास्टिंग
रेत ढलाई (Sand casting) 200 किलोग्राम से अधिक वजन वाले या 50 से कम टुकड़ों के छोटे बैचों में बनाए जाने वाले पुर्जों के लिए एक अच्छा तरीका है, क्योंकि इसमें महंगे औजारों की आवश्यकता नहीं होती और बड़े आकार के पुर्जे भी बनाए जा सकते हैं। ISO 8062 के अनुसार, आयामी सीमाएँ आमतौर पर CT10 और CT13 के बीच होती हैं, जिसका अर्थ है कि काटने के लिए काफी जगह छोड़नी पड़ती है। सतह की फिनिशिंग में आमतौर पर Ra 12.5 से 25 माइक्रोमीटर होता है, जिसका अर्थ है कि उपयोगी क्षेत्रों पर अतिरिक्त काम करने की आवश्यकता होती है। डिज़ाइन की जटिलताएँ इन विधियों को और भी अलग बनाती हैं। रेत ढलाई में बारीक सतह विशेषताओं, बहुत जटिल कोरिंग और 6 मिमी से कम मोटी दीवारों के साथ समस्याएँ आती हैं। निवेश ढलाई (Investment casting) का उपयोग करके, आप 1.5 मिमी जितनी पतली दीवारें, जटिल आंतरिक मार्ग और लोगो, पार्ट नंबर और उपयोगी बनावट जैसी सतह विशेषताएँ बना सकते हैं। डिज़ाइन की यह स्वतंत्रता पुर्जों को समूहीकृत करने की अनुमति देती है, जिससे असेंबली के चरण और संभावित विफलता के बिंदु कम हो जाते हैं।
डाई कास्टिंग और स्थायी मोल्ड के विकल्प
डाई कास्टिंग एल्यूमीनियम, जस्ता और मैग्नीशियम के पुर्जों के बड़े पैमाने पर निर्माण का सर्वोत्तम तरीका है। यह उत्कृष्ट सतह परिष्करण और एकसमान आयामों के साथ प्रति वर्ष 10,000 से अधिक पुर्जे बना सकता है। सामग्री की सीमाओं के कारण, लौह मिश्रधातु और उच्च गलनांक वाली धातुओं का उपयोग नहीं किया जा सकता है। इसका अर्थ है कि स्टील या सुपरअलॉय का उपयोग उन स्थानों पर नहीं किया जा सकता है जहां मजबूती, तापमान प्रतिरोध या जंग से सुरक्षा की आवश्यकता होती है। पुर्जों के आकार की सीमाएं इन विधियों को और भी अलग बनाती हैं। पुर्जों को निकालने के लिए, डाई कास्टिंग में ड्राफ्ट कोणों की आवश्यकता होती है, और साइड-एक्शन सिस्टम केवल सीमित संख्या में अंडरकट को ही संभाल सकते हैं। इन्वेस्टमेंट कास्टिंग का उपयोग करने पर, ऐसी कोई सीमा नहीं होती है क्योंकि कास्टिंग के सख्त होने के बाद सिरेमिक शेल को यांत्रिक रिलीज द्वारा हटाया जा सकता है। जीरो-ड्राफ्ट दीवारों, रिवर्स-टेपर विशेषताओं और जटिल अंडरकट वाले पुर्जों के उत्पादन के दौरान मोल्ड डिजाइन संबंधी समस्याओं के अलावा कोई अतिरिक्त समस्या नहीं होती है।
सटीक ढलाई सामग्री की खरीद: सही आपूर्तिकर्ता की खोज
निवेश ढलाई वाले पुर्जों के अच्छे आपूर्तिकर्ताओं को खोजने के लिए, आपको उनकी तकनीकी क्षमताओं, गुणवत्ता नियंत्रण विधियों और साझेदारी की संभावनाओं पर ध्यानपूर्वक विचार करना होगा। खरीद पेशेवरों को लागत कम करने, गुणवत्ता मानकों को पूरा करने और आपूर्ति श्रृंखला के सुचारू रूप से चलने को सुनिश्चित करने के बीच संतुलन बनाना होता है।
आपूर्तिकर्ता योग्यता मानदंड
तकनीकी ज्ञान के मूल्यांकन में इंजीनियरिंग सहायता प्रदान करने की क्षमता भी शामिल है। जो आपूर्तिकर्ता कोटेशन के दौरान डीएफएम विश्लेषण की सुविधा देते हैं, वे टूलिंग को अंतिम रूप देने से पहले दीवार की मोटाई, कोरिंग या गेट्स से संबंधित समस्याओं का पता लगाकर कास्टेबिलिटी के लिए डिज़ाइन को बेहतर बनाने में मदद करते हैं। इस तरह साथ मिलकर काम करने से विकास का समय कम हो जाता है और उत्पाद जारी होने के बाद महंगे डिज़ाइन परिवर्तनों से बचा जा सकता है। वेलॉन्ग की हमारी इंजीनियरिंग टीम ऑटोकैड, प्रो-इंजीनियरिंग और सॉलिडवर्क्स का उपयोग करती है। वे विभिन्न प्रकार के फ़ाइल फ़ॉर्मेट के साथ काम कर सकते हैं और विनिर्माण में अपने 20 वर्षों के अनुभव के आधार पर डिज़ाइन सुधार संबंधी सलाह दे सकते हैं।
भौगोलिक सोर्सिंग रणनीतियाँ
संचार और सांस्कृतिक कारक किसी रिश्ते की सफलता को प्रभावित करते हैं। समय क्षेत्र के अंतर, भाषा संबंधी बाधाओं और व्यापार करने के तरीकों में बदलाव के कारण चीनी स्रोतों से सीधे खरीदारी करना मुश्किल हो सकता है। कुशल बिचौलियों के साथ काम करने पर ये समस्याएं दूर हो जाती हैं क्योंकि द्विभाषी विशेषज्ञ कर्मचारी इंजीनियरिंग पर चर्चा करना, व्यापारिक सौदों पर बातचीत करना और गुणवत्ता संबंधी समस्याओं का समाधान करना आसान बना देते हैं। उत्तरी अमेरिका और यूरोप में ग्राहकों के साथ काम करने का हमारा 20 वर्षों का अनुभव दर्शाता है कि एक मजबूत संचार ढांचा दीर्घकालिक और सफल संबंधों की कुंजी है।
कस्टम विनिर्माण यात्रा
वेलॉन्ग सैकड़ों ग्राहक परियोजनाओं में सिद्ध हो चुकी और परीक्षित पद्धतियों का उपयोग करके इस प्रक्रिया को गति प्रदान करता है। आपूर्तिकर्ताओं का पूर्व-मूल्यांकन समीक्षा में होने वाली देरी को कम करता है, और विनिर्माण सुविधाओं में हमारे गुणवत्ता नियंत्रण कर्मचारियों की उपस्थिति हमें वास्तविक समय में उत्पादन की निगरानी करने की सुविधा देती है। यह प्रणाली खरीद के जोखिम को कम करती है और नए पुर्जों को बाजार में लाने में लगने वाले समय को कम करती है।
निष्कर्ष
निवेश ढलाई तकनीक आधुनिक व्यवसायों की ज़रूरतों के अनुरूप महत्वपूर्ण पुर्जों को सटीक आयाम, सामग्रियों की विस्तृत श्रृंखला और डिज़ाइन में लचीलापन प्रदान करती है। खरीद विशेषज्ञ प्रक्रिया की बुनियादी बातों, उपयोग की जा सकने वाली विभिन्न सामग्रियों और अनुप्रयोग की आवश्यकताओं को समझकर लागत, गुणवत्ता और वितरण प्रदर्शन को संतुलित करते हुए समझदारीपूर्ण खरीदारी के विकल्प चुन सकते हैं। बेहतर परिणाम प्राप्त करने के लिए, आपको सिद्ध तकनीकी ज्ञान, मजबूत गुणवत्ता प्रणालियों और आपके साथ काम करने वाली इंजीनियरिंग सहायता वाले योग्य प्रदाताओं का चयन करना होगा। वैश्विक आपूर्ति श्रृंखलाओं में बदलाव के साथ, अनुभवी सेवा प्रदाताओं के साथ काम करने से आपको विनिर्माण कौशल तक पहुंच प्राप्त करने में मदद मिल सकती है, साथ ही आपूर्तिकर्ताओं का प्रबंधन करके और गुणवत्ता मानकों को पूरा करके खरीद के जोखिमों को कम किया जा सकता है।
अक्सर पूछे जाने वाले प्रश्न: कौन से उद्योग इन्वेस्टमेंट कास्टिंग पर सबसे अधिक निर्भर हैं?
एयरोस्पेस और सैन्य उद्योगों में टरबाइन इंजन के पुर्जे, संरचनात्मक ब्रैकेट और सुपरअलॉय, टाइटेनियम और एल्यूमीनियम से बने उड़ान नियंत्रण गियर बनाने के लिए प्रेसिजन कास्टिंग का उपयोग मुख्य रूप से किया जाता है। ऑटोमोटिव उद्योग में, इंजन, ट्रांसमिशन हाउसिंग और फ्रेम के पुर्जों के निर्माण में इसका उपयोग होता है, जिनमें जटिल आकार और सटीक माप की आवश्यकता होती है। चिकित्सा उपकरण निर्माता स्टेनलेस स्टील और टाइटेनियम से बनी कास्टिंग का उपयोग सर्जिकल उपकरण और प्रत्यारोपण बनाने के लिए करते हैं, जो जैव-अनुकूल और सटीक होने चाहिए। इन्वेस्टमेंट कास्टिंग का उपयोग औद्योगिक उपकरण जैसे पंप, वाल्व और ऊर्जा को अधिक कुशल और जंग प्रतिरोधी बनाने वाले उपकरण बनाने के लिए किया जाता है।
इन्वेस्टमेंट कास्टिंग तकनीक से इतनी सटीक सटीकता कैसे प्राप्त की जाती है?
कई प्रक्रिया नियंत्रणों के एक साथ काम करने से आपको सटीक माप मिलते हैं। सटीक मशीनिंग वाले औजार मोम के ऐसे डिज़ाइन बनाते हैं जो हमेशा एक जैसे होते हैं, और तापमान-नियंत्रित इंजेक्शन पैरामीटर पैटर्न में होने वाले बदलावों को न्यूनतम रखते हैं। सिरेमिक खोल की संरचना और उसे लगाने का तरीका धातु के गर्म होने और जमने के दौरान आयामों में होने वाले परिवर्तनों को प्रभावित करता है। मिश्र धातु के लिए उपयुक्त तापमान और शीतलन दर थर्मल विकृति को न्यूनतम रखने में मदद करते हैं। आधुनिक फाउंड्री उत्पादन के दौरान महत्वपूर्ण कारकों पर नज़र रखने के लिए सांख्यिकीय प्रक्रिया नियंत्रण का उपयोग करती हैं। इस तरह, वे CT5 और CT7 के बीच सहनशीलता बनाए रख सकते हैं, जो ISO 8062 मानकों के अनुसार होनी चाहिए, और इसके लिए अधिकांश विशेषताओं पर कोई अतिरिक्त काम करने की आवश्यकता नहीं होती है।
लीड टाइम और लागत को कौन से कारक प्रभावित करते हैं?
औजारों की लागत और एक पुर्जे को बनाने की लागत, पुर्जे की जटिलता पर निर्भर करती है। जब पुर्जों में कई छोटे-छोटे हिस्से हों, पतली दीवारें हों और जटिल कोरिंग हो, तो खोल बनाने में अधिक समय लगता है और उत्पादन कम होता है। सामग्री का चुनाव कच्चे माल की लागत और पिघलाने की स्थितियों को प्रभावित करता है। उदाहरण के लिए, सुपरअलॉय एल्युमीनियम या कार्बन स्टील से अधिक महंगे होते हैं। बनाए गए पुर्जों की संख्या से औजारों की लागत कई पुर्जों पर वितरित हो जाती है, और प्रति वर्ष 500 से अधिक पुर्जों पर प्रति पुर्जे की लागत में काफी कमी आती है। गुणवत्ता मानक, जैसे कि यांत्रिक परीक्षण, गैर-विनाशकारी परीक्षण और प्रमाणन संबंधी कागजी कार्रवाई, विनिर्देशों में विवरण के स्तर के आधार पर विनिर्माण की मूल लागत को 10 से 30 प्रतिशत तक बढ़ा देते हैं।
अपनी सटीक ढलाई निर्माण संबंधी आवश्यकताओं के लिए वेलॉन्ग के साथ साझेदारी करें।
वेलॉन्ग एक ISO 9001:2015 प्रमाणित प्रेसिजन कास्टिंग आपूर्तिकर्ता है, जिसने उत्तरी अमेरिका, यूरोप और एशिया-प्रशांत क्षेत्र में विमान, कार, चिकित्सा उपकरण और औद्योगिक उपकरण निर्माताओं के साथ 20 से अधिक वर्षों तक काम किया है। हमारी संयुक्त आपूर्ति श्रृंखला प्रबंधन प्रणाली तकनीकी ज्ञान, योग्य आपूर्तिकर्ताओं, उत्पादन की निगरानी और गुणवत्ता नियंत्रण को एक ही उत्तरदायी इकाई के अंतर्गत लाती है। इससे चीन से सीधे खरीदारी करने की परेशानी और जोखिम समाप्त हो जाता है।
हम आपके रेखाचित्रों या नमूनों के आधार पर अद्वितीय धातु के पुर्जे बनाते हैं, और हमारी इंजीनियरिंग टीम CAD डिज़ाइन में सहायता के लिए AutoCAD, Pro-Engineering और SolidWorks का उपयोग करती है। आपको चाहे कितने भी प्रोटोटाइप की आवश्यकता हो या उत्पादन के लिए कितने भी पुर्जों की, हमारे आपूर्तिकर्ताओं का नेटवर्क गुणवत्ता मानकों से समझौता किए बिना आपको सर्वोत्तम मूल्य प्रदान कर सकता है। अपनी सटीक ढलाई संबंधी आवश्यकताओं पर चर्चा करने और यह जानने के लिए कि हमारी आजमाई हुई विधियाँ आपके सबसे महत्वपूर्ण पुर्जों की लागत और वितरण प्रदर्शन में सुधार करते हुए आपकी सोर्सिंग संबंधी जोखिम को कैसे कम कर सकती हैं, हमारी टीम को info@welongpost.com पर ईमेल करें।
संदर्भ
1. कैम्पबेल, जे. (2015)। संपूर्ण कास्टिंग हैंडबुक: धातु कास्टिंग प्रक्रियाएँ, धातुकर्म, तकनीक और डिज़ाइन। बटरवर्थ-हेनमैन।
2. ब्लेयर, एम. और स्टीवंस, टी.एल. (2014). स्टील कास्टिंग हैंडबुक, छठा संस्करण. ए.एस.एम. इंटरनेशनल.
3. बीली, पीआर और स्मार्ट, आरएफ (2017). इन्वेस्टमेंट कास्टिंग: सिद्धांत और अभ्यास। इंस्टीट्यूट ऑफ मैटेरियल्स।
4. जियांग, डब्ल्यू. और फैन, जेड. (2018). जटिल ज्यामितियों के लिए उन्नत कास्टिंग तकनीकें। विनिर्माण विज्ञान और इंजीनियरिंग जर्नल, खंड 42, पृष्ठ 156-178।
5. आईएसओ 8062-3:2007. ज्यामितीय उत्पाद विनिर्देश (जीपीएस) - ढाले गए भागों के लिए आयामी और ज्यामितीय सहनशीलता। अंतर्राष्ट्रीय मानकीकरण संगठन।
6. एएसएम इंटरनेशनल हैंडबुक कमेटी (2008). एएसएम हैंडबुक वॉल्यूम 15: कास्टिंग. एएसएम इंटरनेशनल पब्लिशिंग.

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

