ग्रेविटी कास्ट और लो प्रेशर कास्ट में क्या अंतर है?
धातु ढलाई प्रक्रियाओं की बात करें तो, दो लोकप्रिय विधियाँ प्रमुख हैं: गुरुत्वाकर्षण ढलाई और निम्न दाब ढलाई। दोनों तकनीकें विभिन्न घटकों के निर्माण में व्यापक रूप से उपयोग की जाती हैं, लेकिन इनके दृष्टिकोण और परिणामों में महत्वपूर्ण अंतर हैं। जैसा कि नाम से पता चलता है, गुरुत्वाकर्षण ढलाई पिघली हुई धातु से सांचों को भरने के लिए गुरुत्वाकर्षण के प्राकृतिक बल पर निर्भर करती है, जिसके परिणामस्वरूप एक सरल लेकिन प्रभावी प्रक्रिया प्राप्त होती है। दूसरी ओर, निम्न दाब ढलाई पिघली हुई धातु को सांचों में डालने के लिए नियंत्रित दाब का उपयोग करती है, जिससे सटीकता और दक्षता के मामले में अद्वितीय लाभ मिलते हैं। इन दोनों विधियों के बीच के अंतर को समझना निर्माताओं और इंजीनियरों के लिए यह तय करने के लिए महत्वपूर्ण है कि कौन सी प्रक्रिया उनकी विशिष्ट आवश्यकताओं के लिए सबसे उपयुक्त है। इस ब्लॉग में, हम गुरुत्वाकर्षण ढलाई और निम्न दाब ढलाई की बारीकियों में गहराई से उतरेंगे, उनकी विशेषताओं, लाभों और अनुप्रयोगों का पता लगाएंगे ताकि आपको इन दो महत्वपूर्ण ढलाई तकनीकों के बीच मूलभूत अंतरों को समझने में मदद मिल सके।
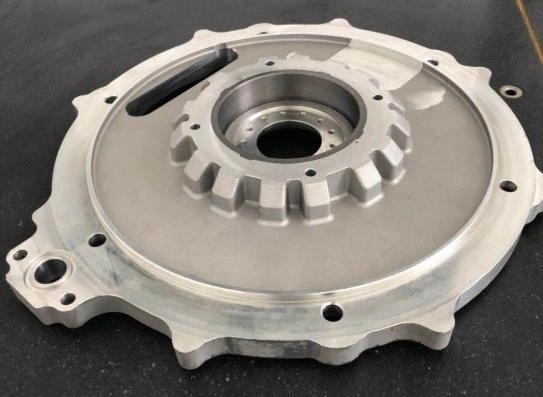
अन्य विधियों की तुलना में गुरुत्वाकर्षण कास्टिंग के प्रमुख लाभ क्या हैं?
गुरुत्वाकर्षण कास्टिंग की लागत-प्रभावशीलता
अन्य कास्टिंग विधियों की तुलना में ग्रेविटी कास्टिंग लागत में उल्लेखनीय लाभ प्रदान करती है। इस प्रक्रिया में न्यूनतम उपकरण और सेटअप की आवश्यकता होती है, जो इसे कई निर्माताओं के लिए एक किफायती विकल्प बनाता है। ग्रेविटी कास्टिंग सरल सांचों का उपयोग करती है और उन्हें भरने के लिए गुरुत्वाकर्षण के प्राकृतिक बल पर निर्भर करती है, जिससे जटिल मशीनरी या दबाव वाली प्रणालियों की आवश्यकता समाप्त हो जाती है। यह सरलता कम प्रारंभिक निवेश लागत और कम रखरखाव व्यय में परिवर्तित होती है। इसके अतिरिक्त, ग्रेविटी कास्टिंग विभिन्न आकारों के पुर्जों के उत्पादन की अनुमति देती है, 0.1 किलोग्राम से लेकर 100 किलोग्राम तक के बड़े पुर्जों तक, जो विनिर्माण क्षमताओं में बहुमुखी प्रतिभा प्रदान करते हैं। ग्रेविटी कास्टिंग की लागत-प्रभावशीलता इसे एल्यूमीनियम जिंक मिश्र धातु और Si एल्यूमीनियम मिश्र धातु पुर्जों के उत्पादन के लिए एक आकर्षक विकल्प बनाती है, खासकर जब लगभग 200 टन के वार्षिक उत्पादन का लक्ष्य हो।
सामग्री चयन में बहुमुखी प्रतिभा
गुरुत्वाकर्षण ढलाई का एक प्रमुख लाभ सामग्री चयन में इसकी बहुमुखी प्रतिभा है। यह विधि विशेष रूप से एल्यूमीनियम-जिंक मिश्र धातुओं और सिलिकॉन-एल्यूमीनियम मिश्र धातुओं सहित विभिन्न मिश्र धातुओं की ढलाई के लिए उपयुक्त है। गुरुत्वाकर्षण ढलाई प्रक्रिया इन सामग्रियों के ठोसकरण पर उत्कृष्ट नियंत्रण प्रदान करती है, जिसके परिणामस्वरूप वांछनीय यांत्रिक गुणों वाली उच्च-गुणवत्ता वाली ढलाई प्राप्त होती है। यह बहुमुखी प्रतिभा जटिल ज्यामितियों और पतली दीवारों वाले घटकों के उत्पादन तक फैली हुई है, जो गुरुत्वाकर्षण ढलाई को अनुप्रयोगों की एक विस्तृत श्रृंखला के लिए एक आदर्श विकल्प बनाती है। इसके अलावा, यह प्रक्रिया शॉट ब्लास्टिंग, पॉलिशिंग, पाउडर कोटिंग और पेंटिंग जैसी विभिन्न सतह परिष्करणों को भी समायोजित करती है, जिससे अंतिम उत्पादों के सौंदर्य और कार्यात्मक गुणों में वृद्धि होती है।
कम छिद्रता और बेहतर यांत्रिक गुण
गुरुत्वाकर्षण ढलाई, अंतिम ढलाई की कम छिद्रता और बेहतर यांत्रिक गुणों के संदर्भ में महत्वपूर्ण लाभ प्रदान करती है। गुरुत्वाकर्षण के तहत पिघली हुई धातु का प्राकृतिक प्रवाह वायु अवरोधन और गैस छिद्रता को कम करने में मदद करता है, जिसके परिणामस्वरूप सघन और संरचनात्मक रूप से अधिक मजबूत घटक बनते हैं। छिद्रता में यह कमी बेहतर शक्ति, लचीलापन और थकान प्रतिरोध सहित यांत्रिक गुणों में वृद्धि करती है। एल्यूमीनियम जिंक मिश्र धातु और Si एल्यूमीनियम मिश्र धातु भागों के लिए, गुरुत्वाकर्षण ढलाई उत्कृष्ट आयामी सटीकता और सतह परिष्करण के साथ ढलाई का उत्पादन कर सकती है। यह प्रक्रिया नियंत्रित ठोसीकरण की अनुमति देती है, जो सूक्ष्म-कण संरचनाओं के निर्माण और मिश्र धातु तत्वों के समान वितरण में योगदान देती है, जिससे ढले हुए घटकों के यांत्रिक गुणों में और वृद्धि होती है।
निम्न दाब कास्टिंग प्रक्रिया गुरुत्वाकर्षण कास्टिंग से किस प्रकार भिन्न है?
निम्न दाब कास्टिंग में दाब अनुप्रयोग
निम्न दाब ढलाई और गुरुत्व ढलाई के बीच मुख्य अंतर साँचा भरने की प्रक्रिया के दौरान दबाव के अनुप्रयोग में निहित है। निम्न दाब ढलाई में, पिघली हुई धातु को साँचे की गुहा में धकेलने के लिए एक नियंत्रित दबाव लगाया जाता है, आमतौर पर संपीड़ित हवा या अक्रिय गैस का उपयोग करके। यह दबाव, जो आमतौर पर 0.3 से 1.5 बार तक होता है, पूरी ठोसीकरण प्रक्रिया के दौरान बना रहता है। इसके विपरीत, गुरुत्व ढलाई साँचे को भरने के लिए पूरी तरह से पिघली हुई धातु के भार पर निर्भर करती है। निम्न दाब ढलाई में दबाव के अनुप्रयोग से कई लाभ मिलते हैं, जिनमें बेहतर साँचा भरना भी शामिल है, खासकर जटिल ज्यामिति और पतली दीवारों वाले खंडों के लिए। यह दबाव-सहायता प्राप्त प्रक्रिया एल्यूमीनियम, जिंक मिश्र धातुओं और Si, एल्यूमीनियम मिश्र धातुओं की ढलाई करते समय विशेष रूप से लाभकारी हो सकती है, क्योंकि यह कुछ चुनौतीपूर्ण डिज़ाइनों में गुरुत्व ढलाई की सीमाओं को दूर करने में मदद करती है।
मोल्ड डिजाइन और अभिविन्यास
कम दबाव ढलाई और गुरुत्वाकर्षण ढलाई में साँचे के डिज़ाइन और अभिविन्यास में महत्वपूर्ण अंतर होता है। गुरुत्वाकर्षण ढलाई में, साँचा आमतौर पर लंबवत रखा जाता है, और स्प्रू और गेटिंग सिस्टम को इस तरह डिज़ाइन किया जाता है कि पिघला हुआ धातु गुरुत्वाकर्षण बल के कारण नीचे की ओर बह सके। इस लंबवत अभिविन्यास के कारण कभी-कभी ढलाई के ऊपरी भाग में पतले हिस्सों या जटिल विवरणों को भरने में समस्याएँ आ सकती हैं। दूसरी ओर, कम दबाव ढलाई में अक्सर अधिक लचीला साँचा अभिविन्यास उपयोग किया जाता है। साँचे को क्षैतिज या विभिन्न कोणों पर रखा जा सकता है, क्योंकि पिघले हुए धातु पर लगाया गया दबाव अभिविन्यास की परवाह किए बिना पूर्ण भराई सुनिश्चित करता है। साँचे के डिज़ाइन में यह लचीलापन अधिक जटिल भागों की ज्यामिति और दीवार की मोटाई में बेहतर स्थिरता की अनुमति देता है, जो विशेष रूप से 0.1 से 100 किलोग्राम के बीच वजन वाले एल्यूमीनियम जिंक मिश्र धातु और Si एल्यूमीनियम मिश्र धातु घटकों के लिए लाभदायक है।
जमना नियंत्रण और शीतलन दर
ठोसीकरण और शीतलन दर पर नियंत्रण एक और क्षेत्र है जहाँ निम्न दाब ढलाई गुरुत्व ढलाई से भिन्न होती है। गुरुत्व ढलाई में, ठोसीकरण प्रक्रिया मुख्य रूप से पिघली हुई धातु से साँचे और आसपास के वातावरण में प्राकृतिक ऊष्मा स्थानांतरण से प्रभावित होती है। हालाँकि यह कई अनुप्रयोगों के लिए पर्याप्त हो सकता है, लेकिन इससे जटिल ज्यामिति या बड़ी ढलाई के ठोसीकरण को नियंत्रित करने में चुनौतियाँ आ सकती हैं। निम्न दाब ढलाई, बनाए गए दाब और शीतलन के दौरान दाब में हेरफेर करने की क्षमता के माध्यम से ठोसीकरण प्रक्रिया पर बेहतर नियंत्रण प्रदान करती है। यह नियंत्रण अंतिम ढलाई में अधिक समान ठोसीकरण, कम सिकुड़न सरंध्रता और बेहतर यांत्रिक गुणों की अनुमति देता है। एल्यूमीनियम जिंक मिश्र धातु और Si एल्यूमीनियम मिश्र धातु भागों के लिए, यह बेहतर ठोसीकरण नियंत्रण ढलाई के विभिन्न भागों में महीन कण संरचनाओं और अधिक सुसंगत गुणों को प्राप्त कर सकता है, जो घटकों की समग्र गुणवत्ता और प्रदर्शन में योगदान देता है।
वे कौन से विशिष्ट अनुप्रयोग हैं जहां गुरुत्वाकर्षण कास्टिंग उत्कृष्ट है?
ऑटोमोटिव घटक निर्माण
ग्रेविटी कास्टिंग विभिन्न ऑटोमोटिव पुर्जों के उत्पादन में उत्कृष्ट है, जिससे यह उद्योग में कई निर्माताओं के लिए एक पसंदीदा विकल्प बन गया है। यह प्रक्रिया विशेष रूप से इंजन ब्लॉक, सिलेंडर हेड, ट्रांसमिशन हाउसिंग और अन्य संरचनात्मक पुर्जों की ढलाई के लिए उपयुक्त है, जिनके लिए अच्छे यांत्रिक गुणों और आयामी सटीकता की आवश्यकता होती है। ग्रेविटी कास्टिंग की 0.1 से 100 किलोग्राम वजन वाले पुर्जे बनाने की क्षमता इसे विभिन्न प्रकार के ऑटोमोटिव पुर्जों को संभालने के लिए पर्याप्त रूप से बहुमुखी बनाती है। ग्रेविटी कास्टिंग में एल्यूमीनियम जिंक मिश्र धातुओं और Si एल्यूमीनियम मिश्र धातुओं के उपयोग से हल्के लेकिन मजबूत पुर्जे बनते हैं, जिससे वाहनों की ईंधन दक्षता और प्रदर्शन में सुधार होता है। इसके अतिरिक्त, ग्रेविटी कास्टिंग के साथ उपलब्ध सतह परिष्करण विकल्प, जैसे शॉट ब्लास्टिंग, पॉलिशिंग, पाउडर कोटिंग और पेंटिंग, सौंदर्य की दृष्टि से मनभावन और संक्षारण-रोधी ऑटोमोटिव पुर्जों के उत्पादन को संभव बनाते हैं।
एयरोस्पेस उद्योग अनुप्रयोग
एयरोस्पेस उद्योग को ग्रेविटी कास्टिंग से बहुत लाभ होता है , विशेष रूप से उन महत्वपूर्ण घटकों के उत्पादन में जिनमें उच्च शक्ति-से-भार अनुपात और उत्कृष्ट यांत्रिक गुण आवश्यक होते हैं। ग्रेविटी कास्टिंग का उपयोग अक्सर विमान इंजन के पुर्जों, संरचनात्मक घटकों और लैंडिंग गियर तत्वों के निर्माण में किया जाता है। एल्युमीनियम जिंक मिश्र धातुओं और सिलिकॉन एल्युमीनियम मिश्र धातुओं के साथ काम करने की इस प्रक्रिया की क्षमता एयरोस्पेस अनुप्रयोगों में विशेष रूप से लाभदायक है, जहाँ भार कम करना अत्यंत महत्वपूर्ण है। ग्रेविटी कास्टिंग से पतली दीवारों और जटिल आंतरिक विशेषताओं वाली जटिल ज्यामितियों का उत्पादन संभव है, जिनकी अक्सर एयरोस्पेस घटकों में आवश्यकता होती है। ग्रेविटी कास्टिंग में नियंत्रित ठोसकरण के परिणामस्वरूप महीन दानेदार संरचनाएं और मिश्र धातु तत्वों का समान वितरण होता है, जिससे ढले हुए पुर्जों की थकान प्रतिरोधकता और विश्वसनीयता बढ़ती है। लगभग 200 टन की वार्षिक उत्पादन क्षमता के साथ, ग्रेविटी कास्टिंग उच्च गुणवत्ता मानकों को बनाए रखते हुए एयरोस्पेस उद्योग की मांग वाली उत्पादन आवश्यकताओं को पूरा कर सकती है।
औद्योगिक मशीनरी और उपकरण
औद्योगिक मशीनरी और उपकरण घटकों के निर्माण में गुरुत्वाकर्षण कास्टिंग का व्यापक उपयोग होता है। यह प्रक्रिया उच्च आयामी सटीकता और उत्कृष्ट सतह परिष्करण वाले बड़े, जटिल पुर्जों के उत्पादन के लिए आदर्श है। गुरुत्वाकर्षण कास्टिंग का उपयोग आमतौर पर पंप हाउसिंग, वाल्व बॉडी, गियरबॉक्स केसिंग और विभिन्न अन्य मशीनरी घटकों के निर्माण में किया जाता है। 100 किलोग्राम तक भार वाले पुर्जों की ढलाई करने की क्षमता गुरुत्वाकर्षण कास्टिंग को औद्योगिक अनुप्रयोगों की एक विस्तृत श्रृंखला के लिए उपयुक्त बनाती है। गुरुत्वाकर्षण कास्टिंग में एल्यूमीनियम, जिंक मिश्र धातुओं और Si, एल्यूमीनियम मिश्र धातुओं के उपयोग से संक्षारण-प्रतिरोधी और टिकाऊ पुर्जों का उत्पादन संभव होता है जो कठोर औद्योगिक वातावरण का सामना कर सकते हैं। शॉट ब्लास्टिंग, पॉलिशिंग, पाउडर कोटिंग और पेंटिंग सहित सतह परिष्करण के मामले में गुरुत्वाकर्षण कास्टिंग की बहुमुखी प्रतिभा, निर्माताओं को औद्योगिक मशीनरी पुर्जों की विविध सौंदर्य और कार्यात्मक आवश्यकताओं को पूरा करने में सक्षम बनाती है। गुरुत्वाकर्षण कास्टिंग की लागत-प्रभावशीलता और दक्षता, साथ ही उच्च-गुणवत्ता वाले पुर्जों का उत्पादन करने की इसकी क्षमता, इसे औद्योगिक मशीनरी और उपकरण क्षेत्र के लिए एक उत्कृष्ट विकल्प बनाती है।
निष्कर्ष
निष्कर्षतः, धातु घटकों के निर्माण में गुरुत्वाकर्षण ढलाई और निम्न दाब ढलाई दोनों के अपने-अपने फायदे हैं। गुरुत्वाकर्षण ढलाई लागत-प्रभाविता, बहुमुखी प्रतिभा और कम सरंध्रता के कारण उत्कृष्ट है, जो इसे ऑटोमोटिव, एयरोस्पेस और औद्योगिक अनुप्रयोगों के लिए आदर्श बनाती है। निम्न दाब ढलाई मोल्ड भरने और जमने पर बेहतर नियंत्रण प्रदान करती है, जिससे अधिक जटिल ज्यामिति और बेहतर स्थिरता संभव हो पाती है। इन विधियों का चुनाव विशिष्ट परियोजना आवश्यकताओं पर निर्भर करता है, जिसमें सामग्री का चयन, भाग की जटिलता और उत्पादन मात्रा शामिल हैं। प्रौद्योगिकी के विकास के साथ, दोनों तकनीकें लगातार विकसित हो रही हैं, जिससे निर्माताओं को विभिन्न उद्योगों के लिए अधिक कुशल और सटीक ढलाई समाधान मिल रहे हैं।
अपने प्रोजेक्ट के लिए सबसे उपयुक्त कास्टिंग विधि चुनने के लिए विशेषज्ञ मार्गदर्शन हेतु शानक्सी वेलॉन्ग इंटरनेशनल सप्लाई चेन मैनेजमेंट कंपनी लिमिटेड से संपर्क करें। धातु के पुर्जों के निर्माण में 20 वर्षों से अधिक के अनुभव और गुणवत्ता एवं नवाचार के प्रति प्रतिबद्धता के साथ, वेलॉन्ग आपकी कास्टिंग संबंधी आवश्यकताओं में सर्वोत्तम परिणाम प्राप्त करने में आपकी सहायता कर सकता है। हमारी व्यापक कास्टिंग सेवाओं और आपके विनिर्माण लक्ष्यों को प्राप्त करने में हम किस प्रकार सहयोग कर सकते हैं, इस बारे में अधिक जानने के लिए metal@welongpost.com पर हमसे संपर्क करें।
संदर्भ
1. कैम्पबेल, जे. (2015)। कम्प्लीट कास्टिंग हैंडबुक: मेटल कास्टिंग प्रक्रियाएँ, तकनीकें और डिज़ाइन। बटरवर्थ-हेनमैन।
2. ज़ोलोटोरेव्स्की, वीएस, बेलोव, एनए, और ग्लेज़ॉफ़, एमवी (2007)। एल्यूमीनियम मिश्र धातुओं की ढलाई। एल्सेवियर विज्ञान।
3. ब्राउन, जे.आर. (1999). फ़ोसेको नॉन-फेरस फाउंड्रीमैन हैंडबुक. बटरवर्थ-हेनीमैन.
4. कॉफ़मैन, जे.जी., और रूय, ई.एल. (2004)। एल्युमिनियम मिश्र धातु कास्टिंग: गुण, प्रक्रियाएँ और अनुप्रयोग। ए.एस.एम. इंटरनेशनल।
5. मित्रा, आर. (2016). ढली हुई मैग्नीशियम मिश्रधातुओं की सूक्ष्म संरचना और यांत्रिक व्यवहार. स्प्रिंगर इंटरनेशनल पब्लिशिंग.
6. स्ट्रीट, ए. (2017). द डाइकास्टिंग बुक. क्रिएटस्पेस इंडिपेंडेंट पब्लिशिंग प्लेटफ़ॉर्म.

Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

