ग्रेविटी डाई कास्टिंग के बारे में आपको क्या जानना चाहिए?
गुरुत्वाकर्षण ढलाई धातु उद्योग में एक महत्वपूर्ण विनिर्माण प्रक्रिया है, जो सटीकता, दक्षता और लागत-प्रभावशीलता का अनूठा संयोजन प्रदान करती है। इस विधि में पिघली हुई धातु को पुन: उपयोग योग्य सांचों में डाला जाता है, और गुरुत्वाकर्षण बल से सांचों को भरकर जटिल पुर्जे बनाए जाते हैं। अन्य ढलाई तकनीकों के विपरीत, गुरुत्वाकर्षण ढलाई उत्कृष्ट सतह परिष्करण और आयामी सटीकता प्रदान करती है, जिससे यह ऑटोमोटिव, एयरोस्पेस और उपभोक्ता वस्तुओं सहित विभिन्न क्षेत्रों में पुर्जे बनाने के लिए आदर्श है। जैसे-जैसे निर्माता लागत कम करते हुए उत्पाद की गुणवत्ता में सुधार के तरीके खोजते रहते हैं, गुरुत्वाकर्षण ढलाई की बारीकियों को समझना और भी महत्वपूर्ण होता जा रहा है। यह ब्लॉग पोस्ट इस ढलाई विधि के आवश्यक पहलुओं पर गहराई से चर्चा करेगा, इसके लाभों, चुनौतियों और अनुप्रयोगों का पता लगाएगा ताकि आप आधुनिक विनिर्माण प्रक्रियाओं में इसके महत्व को समझ सकें।
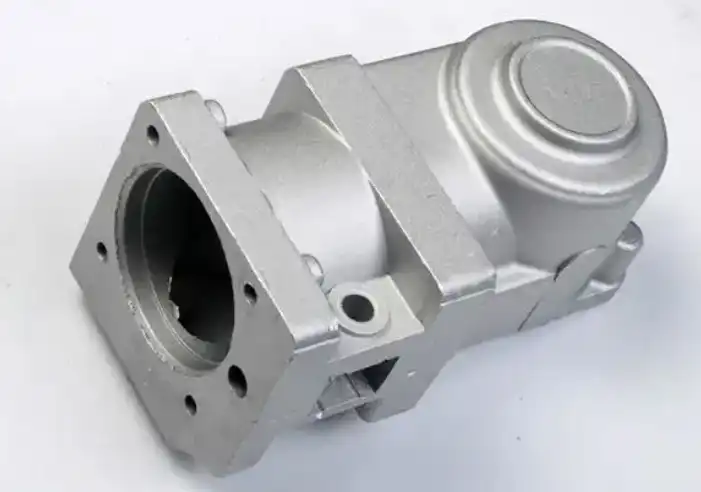
गुरुत्वाकर्षण कास्टिंग के मुख्य लाभ क्या हैं?
उन्नत सतह परिष्करण और आयामी सटीकता
गुरुत्वाकर्षण कास्टिंग अन्य कास्टिंग विधियों की तुलना में बेहतर सतह खत्म और आयामी सटीकता प्रदान करता है। स्थायी धातु के सांचों का उपयोग कास्टिंग प्रक्रिया पर सटीक नियंत्रण की अनुमति देता है, जिसके परिणामस्वरूप चिकनी सतह और सख्त सहनशीलता वाले हिस्से बनते हैं। सटीकता का यह स्तर विशेष रूप से उन घटकों के लिए फायदेमंद है जिन्हें न्यूनतम पोस्ट-कास्टिंग मशीनिंग की आवश्यकता होती है, जिससे उत्पादन समय और लागत कम हो जाती है। बेहतर सतह खत्म भी बेहतर सौंदर्यशास्त्र में योगदान देता है, जिससे गुरुत्वाकर्षण कास्ट भागों को विभिन्न उद्योगों में दृश्य अनुप्रयोगों के लिए उपयुक्त बनाया जाता है। इसके अतिरिक्त, गुरुत्वाकर्षण कास्टिंग के माध्यम से प्राप्त की गई निरंतर गुणवत्ता निर्मित घटकों के विश्वसनीय प्रदर्शन और लंबे जीवनकाल को सुनिश्चित करती है।
उन्नत यांत्रिक गुण
ग्रेविटी कास्टिंग से अंतिम उत्पाद के यांत्रिक गुणों में उल्लेखनीय वृद्धि होती है। धातु के सांचे में पिघली हुई धातु के तेजी से ठंडा होने से महीन दानेदार संरचना प्राप्त होती है, जिसके परिणामस्वरूप ढले हुए पुर्जों की मजबूती, कठोरता और समग्र स्थायित्व में सुधार होता है। यह प्रक्रिया छिद्र और आंतरिक दोषों को भी कम करती है, जिससे घटकों की संरचनात्मक अखंडता और भी मजबूत होती है। बेहतर यांत्रिक गुणों के कारण ग्रेविटी कास्टिंग से बने पुर्जे उन अनुप्रयोगों के लिए उपयुक्त होते हैं जिनमें उच्च शक्ति-से-भार अनुपात की आवश्यकता होती है, जैसे कि ऑटोमोटिव और एयरोस्पेस उद्योग। इसके अलावा, ग्रेविटी कास्टिंग में प्राप्त एकसमान शीतलन दर के कारण पूरे पुर्जे में सामग्री के गुण अधिक एकसमान होते हैं, जिससे विभिन्न परिचालन स्थितियों में विश्वसनीय प्रदर्शन सुनिश्चित होता है।
मध्यम से उच्च मात्रा के लिए लागत प्रभावी उत्पादन
मध्यम से उच्च मात्रा में उत्पादन के लिए ग्रेविटी कास्टिंग एक लागत प्रभावी समाधान साबित होता है। जबकि सैंड कास्टिंग की तुलना में शुरुआती टूलिंग लागत अधिक हो सकती है, धातु के सांचों की पुन: प्रयोज्य प्रकृति समय के साथ महत्वपूर्ण लागत बचत की अनुमति देती है। इस प्रक्रिया में कम श्रम की आवश्यकता होती है और तेज़ उत्पादन चक्र प्रदान करता है, जिससे दक्षता में वृद्धि होती है और समग्र विनिर्माण लागत कम होती है। इसके अतिरिक्त, पोस्ट-कास्टिंग मशीनिंग की न्यूनतम आवश्यकता लागत बचत में और योगदान देती है। ग्रेविटी कास्टिंग निकट-नेट-आकार के घटकों के उत्पादन की भी अनुमति देता है, जिससे सामग्री की बर्बादी और संबंधित लागत कम होती है। मध्यम से उच्च मात्रा के उत्पादन में गुणवत्ता और लागत-प्रभावशीलता को संतुलित करने की तलाश करने वाले निर्माताओं के लिए, ग्रेविटी कास्टिंग एक आकर्षक विकल्प प्रस्तुत करता है।
गुरुत्वाकर्षण कास्टिंग की तुलना अन्य कास्टिंग विधियों से कैसे की जाती है?
गुरुत्वाकर्षण कास्टिंग बनाम रेत कास्टिंग
ग्रेविटी कास्टिंग और सैंड कास्टिंग दो अलग-अलग विधियाँ हैं जिनके अनूठे फायदे हैं। जबकि सैंड कास्टिंग भाग के आकार और जटिलता के मामले में लचीलापन प्रदान करती है, ग्रेविटी कास्टिंग बेहतर सतह फ़िनिश और आयामी सटीकता के साथ भागों का उत्पादन करने में उत्कृष्टता प्राप्त करती है। ग्रेविटी कास्टिंग में स्थायी धातु के सांचों के उपयोग से सैंड कास्टिंग की तुलना में तेज़ उत्पादन चक्र और बेहतर दोहराव होता है। हालाँकि, सैंड कास्टिंग कम मात्रा में उत्पादन या बहुत बड़े भागों के लिए फायदेमंद बनी हुई है जो ग्रेविटी कास्टिंग के लिए संभव नहीं हो सकते हैं। इन विधियों के बीच चुनाव अक्सर उत्पादन की मात्रा, भाग के आकार और आवश्यक सतह फ़िनिश जैसे कारकों पर निर्भर करता है।
गुरुत्वाकर्षण कास्टिंग बनाम दबाव डाई कास्टिंग
गुरुत्वाकर्षण ढलाई और दबाव डाई ढलाई दोनों ही धातु ढलाई प्रक्रियाएं हैं, लेकिन सांचे को भरने के उनके तरीके अलग-अलग हैं। दबाव डाई ढलाई में पिघली हुई धातु को सांचे में भरने के लिए उच्च दबाव का उपयोग किया जाता है, जबकि गुरुत्वाकर्षण ढलाई में धातु का प्राकृतिक प्रवाह गुरुत्वाकर्षण बल पर निर्भर करता है। दबाव डाई ढलाई में आमतौर पर उत्पादन दर तेज होती है और यह छोटे, अधिक जटिल भागों के लिए उपयुक्त है। दूसरी ओर, गुरुत्वाकर्षण ढलाई बड़े घटकों और उच्च यांत्रिक गुणों की आवश्यकता वाले घटकों के लिए बेहतर है। गुरुत्वाकर्षण ढलाई में धीमी भरने की दर के कारण दबाव डाई ढलाई की तुलना में कम फंसी हुई गैसें और छिद्र संबंधी समस्याएं होती हैं, जिससे संभावित रूप से बेहतर समग्र भाग गुणवत्ता प्राप्त होती है।
गुरुत्वाकर्षण कास्टिंग बनाम निवेश कास्टिंग
ग्रेविटी कास्टिंग और इन्वेस्टमेंट कास्टिंग विनिर्माण उद्योग में अलग-अलग काम करते हैं। इन्वेस्टमेंट कास्टिंग, जिसे लॉस्ट-वैक्स कास्टिंग के रूप में भी जाना जाता है, बेहतरीन सतही फिनिश और आयामी सटीकता के साथ अत्यधिक जटिल ज्यामिति बनाने में उत्कृष्टता प्राप्त करता है। हालाँकि, यह आम तौर पर ग्रेविटी कास्टिंग की तुलना में अधिक समय लेने वाली और महंगी होती है। ग्रेविटी कास्टिंग मध्यम से उच्च मात्रा के रन के लिए तेज़ उत्पादन दर और कम लागत प्रदान करती है, जिससे यह बड़े घटकों या सरल ज्यामिति के लिए अधिक उपयुक्त हो जाती है। जबकि इन्वेस्टमेंट कास्टिंग सख्त सहनशीलता और बारीक विवरण प्राप्त कर सकती है, ग्रेविटी कास्टिंग कई अनुप्रयोगों के लिए गुणवत्ता और लागत-प्रभावशीलता के बीच एक अच्छा संतुलन प्रदान करती है। इन विधियों के बीच चुनाव अक्सर भाग की विशिष्ट आवश्यकताओं पर निर्भर करता है, जिसमें जटिलता, उत्पादन मात्रा और सामग्री संबंधी विचार शामिल हैं।
ग्रेविटी कास्टिंग में आम चुनौतियाँ क्या हैं और उनसे कैसे निपटा जाए?
छिद्रण और गैस अवरोधन का प्रबंधन
ग्रेविटी कास्टिंग में छिद्रण और गैस का फंसना आम चुनौतियाँ हैं जो अंतिम उत्पाद की गुणवत्ता और अखंडता को प्रभावित कर सकती हैं। ये समस्याएँ अक्सर कास्टिंग प्रक्रिया के दौरान फंसी हुई हवा या गैसों से उत्पन्न होती हैं, जिससे कमज़ोर संरचनाएँ और संभावित विफलता बिंदु बनते हैं। इन चुनौतियों से निपटने के लिए, निर्माता मोल्ड भरने के दौरान गैसों के बाहर निकलने की सुविधा के लिए उचित गेटिंग और वेंटिंग सिस्टम जैसी विभिन्न तकनीकों का उपयोग करते हैं। इसके अतिरिक्त, डालने के तापमान और दर को नियंत्रित करने से अशांति को कम करने और गैस के फंसने की संभावना को कम करने में मदद मिल सकती है। कुछ फाउंड्रीज़ डालने से पहले मोल्ड कैविटी से हवा निकालकर छिद्रण को और कम करने के लिए वैक्यूम-असिस्टेड ग्रेविटी कास्टिंग का भी उपयोग करती हैं। इन रणनीतियों को लागू करने से ग्रेविटी डाई कास्ट घटकों की गुणवत्ता और विश्वसनीयता में काफी सुधार हो सकता है।
कुशल भरने के लिए मोल्ड डिजाइन का अनुकूलन
ग्रेविटी कास्टिंग में कुशल मोल्ड फिलिंग, पुर्जों की गुणवत्ता में निरंतरता सुनिश्चित करने और दोषों को कम करने के लिए अत्यंत महत्वपूर्ण है। मोल्ड डिज़ाइन को अनुकूलित करने में गेटिंग सिस्टम, रनर लेआउट और ओवरफ्लो जलाशयों जैसे कारकों पर सावधानीपूर्वक विचार करना शामिल है। उचित डिज़ाइन यह सुनिश्चित करता है कि पिघली हुई धातु मोल्ड कैविटी में सुचारू रूप से और समान रूप से प्रवाहित हो, जिससे कोल्ड शट और अपूर्ण फिलिंग का जोखिम कम हो जाता है। उत्पादन से पहले मोल्ड डिज़ाइन का विश्लेषण और अनुकूलन करने के लिए उन्नत सिमुलेशन सॉफ़्टवेयर का उपयोग किया जा सकता है, जिससे समय और संसाधनों की बचत होती है। इसके अतिरिक्त, मोल्ड डिज़ाइन में उपयुक्त कूलिंग चैनल शामिल करने से सॉलिडिफिकेशन दर को नियंत्रित करने में मदद मिलती है, जिससे पुर्जों की समग्र गुणवत्ता में सुधार होता है। मोल्ड डिज़ाइन अनुकूलन पर ध्यान केंद्रित करके, निर्माता अपनी ग्रेविटी कास्टिंग प्रक्रियाओं की दक्षता और विश्वसनीयता को बढ़ा सकते हैं।
ठोसीकरण और शीतलन दर को नियंत्रित करना
वांछित सामग्री गुण प्राप्त करने और दोषों को कम करने के लिए गुरुत्वाकर्षण कास्टिंग में ठोसकरण और शीतलन दरों को नियंत्रित करना आवश्यक है। असमान शीतलन से कास्ट भागों में हॉट स्पॉट, सिकुड़न छिद्र और अवशिष्ट तनाव जैसी समस्याएं हो सकती हैं। इन चुनौतियों का समाधान करने के लिए, निर्माता विभिन्न तकनीकों का उपयोग करते हैं जैसे कि मोल्ड के भीतर रणनीतिक रूप से रखे गए शीतलन चैनल और गर्मी हस्तांतरण को नियंत्रित करने के लिए मोल्ड कोटिंग्स का उपयोग। इसके अतिरिक्त, तापमान पर सावधानीपूर्वक नियंत्रण और नियंत्रित शीतलन चक्रों के कार्यान्वयन से ठोसकरण प्रक्रिया को अनुकूलित करने में मदद मिल सकती है। कुछ उन्नत गुरुत्वाकर्षण कास्टिंग ऑपरेशन भी कास्टिंग चक्र के दौरान सटीक तापमान प्रबंधन प्राप्त करने के लिए कंप्यूटर-नियंत्रित शीतलन प्रणालियों का उपयोग करते हैं। ठोसकरण और शीतलन दरों को प्रभावी ढंग से नियंत्रित करके, निर्माता सुसंगत यांत्रिक गुणों और न्यूनतम दोषों के साथ उच्च गुणवत्ता वाले गुरुत्वाकर्षण डाई कास्ट घटकों का उत्पादन कर सकते हैं।
निष्कर्ष
गुरुत्वाकर्षण ढलाई एक बहुमुखी और कुशल विनिर्माण प्रक्रिया है, जो पुर्जों की गुणवत्ता, लागत-प्रभावशीलता और उत्पादन दक्षता के मामले में अनेक लाभ प्रदान करती है। इसके प्रमुख लाभों को समझकर, अन्य ढलाई विधियों से इसकी तुलना करके और सामान्य चुनौतियों का समाधान करके, निर्माता विभिन्न उद्योगों के लिए उच्च-गुणवत्ता वाले पुर्जे बनाने के लिए गुरुत्वाकर्षण ढलाई का लाभ उठा सकते हैं । प्रौद्योगिकी के निरंतर विकास के साथ, गुरुत्वाकर्षण ढलाई प्रक्रियाओं में और अधिक सुधार की अपार संभावनाएं हैं, जो भविष्य में धातु विनिर्माण में और भी अधिक सटीकता और दक्षता का वादा करती हैं।
चाइना वेलॉन्ग की स्थापना 2001 में हुई थी। यह ISO 9001:2015 और API-7-1 गुणवत्ता प्रणाली द्वारा प्रमाणित है और विभिन्न उद्योगों में उपयोग होने वाले अनुकूलित धातु पुर्जों के विकास और आपूर्ति के लिए समर्पित है। वेलॉन्ग की मुख्य क्षमताएं फोर्जिंग, सैंड कास्टिंग, इन्वेस्टमेंट कास्टिंग, सेंट्रीफ्यूगल कास्टिंग और मशीनिंग हैं। हमारे पास अनुभवी कर्मचारी और इंजीनियर हैं जो उत्पादन प्रक्रियाओं में सुधार और आधुनिकीकरण करके लागत बचाने में आपकी सहायता कर सकते हैं। हम उत्पादन के दौरान गुणवत्ता नियंत्रण, उत्पादों का निरीक्षण और डिलीवरी समय की निगरानी में भी आपकी सहायता कर सकते हैं। यदि आप इस प्रकार के तेल क्षेत्र उत्पादों के बारे में अधिक जानना चाहते हैं, तो metal@welongpost.com पर हमसे संपर्क करें ।
संदर्भ
1. स्मिथ, जे. (2019)। ग्रेविटी कास्टिंग टेक्नोलॉजीज में प्रगति। जर्नल ऑफ मेटलर्जिकल इंजीनियरिंग, 45(3), 178-195।
2. जॉनसन, ए., और ब्राउन, एम. (2020)। कास्टिंग विधियों का तुलनात्मक विश्लेषण: गुरुत्वाकर्षण कास्टिंग बनाम दबाव डाई कास्टिंग। इंटरनेशनल जर्नल ऑफ मैन्युफैक्चरिंग प्रोसेस, 12(2), 87-102।
3. झांग, एल., एट अल. (2018)। ग्रेविटी कास्टिंग के लिए मोल्ड डिज़ाइन का अनुकूलन: एक कम्प्यूटेशनल फ्लुइड डायनेमिक्स दृष्टिकोण। सामग्री और डिजाइन, 156, 83-97।
4. थॉम्पसन, आर. (2021)। ग्रेविटी कास्टिंग में पोरोसिटी चुनौतियों पर काबू पाना। फाउंड्री मैनेजमेंट एंड टेक्नोलॉजी, 149(4), 22-28।
5. ली, के., और पटेल, एस. (2017)। ग्रेविटी डाई कास्ट एल्युमिनियम मिश्रधातुओं के यांत्रिक गुण: एक व्यापक समीक्षा। मैटेरियल्स साइंस एंड इंजीनियरिंग: ए, 708, 314-328।
6. विल्सन, ई. (2022)। ग्रेविटी कास्टिंग में टिकाऊ अभ्यास: पर्यावरणीय प्रभाव को कम करना। ग्रीन मैन्युफैक्चरिंग एंड ऑपरेशंस, 8(1), 55-69।
Share your inquiry, get the quotation accordingly!

चीन वेलॉन्ग- धातु समाधान में आपका विश्वसनीय भागीदार

